北京纯铁退磁处理目的
关键词: 北京纯铁退磁处理目的 退磁处理

 2026.10.31
文章来源:
残余应力的控制与消除是热处理技术的命题之一,直接关系到金属构件在复杂工况下的抗变形能力与服役寿命。成都万可瑞特在长期的热处理实践中,针对不同材料与结构特点,系统优化了淬火、回火与时效处理的工艺参数,力求在提升硬度的同时降低内应力。淬火过程由于马氏体转变的体积效应,往往会引入较大的组织应力与热应力,若回火不及时或不充分,零件存在开裂或延迟失效的风险。成都万可瑞特采用分段预热、可控冷却与及时回火的工艺策略,有效减小了淬火应力。对于精密量具、模具及航空航天零件,还增加了深冷处理环节,通过极低温处理促使残余奥氏体继续转变为马氏体,在提高硬度的同时进一步稳定尺寸。时效处理则用于消除精密零件在使用过程中可能发生的尺寸漂移,确保其在长期服役条件下的尺寸稳定性。这种多维度的应力调控技术体系,为制造业提供了可靠的金属性能解决方案。高精度模具加工后做退磁处理,消除剩磁避免吸附细小金属碎屑。北京纯铁退磁处理目的
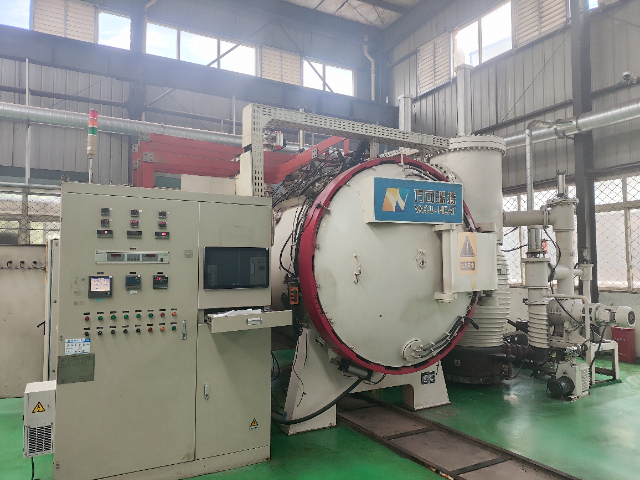
针对自动化设备零部件的加工需求,成都万可瑞特金属科技有限公司配套专属退磁处理工序,伺服轴、定位滑块、传动齿轮等工件加工后必须消除剩磁,避免运行故障。自动化设备内部集成大量感应传感器、电磁元件,工件带磁会持续干扰信号传输,引发设备误触发、定位偏移,缩短电控配件使用寿命;设备长期高速运转,吸附的金属碎屑会加剧轴承、导轨磨损,提升运维频次。公司区分不锈钢、合金钢、模具钢不同材质工件定制退磁参数,薄壁精密小件采用低强度平缓交变磁场,防止工件轻微形变;厚重锻件加大初始磁场,保证深层残余磁完全消散。所有工件完成退磁后统一抽检残磁指标,不合格工件二次复处理,全程不添加化学药剂,无表面腐蚀风险,加工周期灵活,可同步配合调质、氮化等前后热处理工序排产,适配智能装备制造企业长期批量加工合作。重庆零件退磁处理技术公司拥有箱式氮化炉、井式氮化炉等设备。
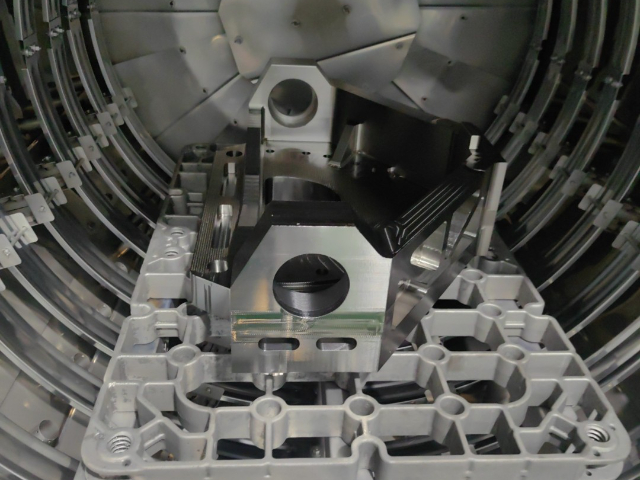
成都万可瑞特将绿色制造理念融入热处理与退磁处理的生产实践中,积极探索节能降耗与环保生产的工艺路径。热处理与退磁加工属于高能耗环节,电力消耗与冷却介质的使用对环境有一定影响。公司通过优化设备结构、改进保温材料、采用变频调速与智能温控技术,有效降低了单位产品的能耗水平。在氮化处理领域,公司采用的离子氮化技术相较于传统气体氮化,具有能量利用效率高、氨气消耗少、无有害废气排放的环保优势。在退磁处理方面,交流退磁设备本身能耗较低,且全程无化学试剂参与,属于清洁生产工艺。公司还积极探索热处理余热回收利用的可行性,将设备散发的废热用于工件预热或车间采暖,进一步提升能源利用效率。在质量管理体系中,环境因素被纳入工艺设计的考量范围,力求在保证金属加工品质的同时,实现经济效益与环境效益的协调统一,助力制造业的绿色转型与可持续发展。
成都万可瑞特金属科技有限公司面向各类精密金属零部件提供标准化退磁处理加工服务,机械加工、磨削、线切割工序后的工件极易产生残余磁场,若不做消磁处理会引发一系列生产隐患。带磁工件会持续吸附金属磨屑、铁粉,精加工阶段磨屑卡在配合面会划伤工件精密表面,造成尺寸偏差,增加返工损耗;检测环节残余磁场会干扰千分尺、高度规等精密量具,出现测量数值浮动,影响质检判定;装配时磁性工件相互吸附,卡涩卡顿,降低组装效率。公司采用梯度交变衰减磁场工艺,根据工件材质、厚度、尺寸调整磁场强度与衰减周期,中小型轴类、齿轮采用通道式连续退磁,大型模具、厚重锻件使用台式大功率退磁设备,处理后残磁数值稳定控制在行业常规合格区间。整套工序改变内部磁畴排布,不会改动工件硬度、尺寸、表层防护状态,加工完成同步提供残磁检测记录,适配自动化设备、医疗配件、传感元件等对磁场敏感的零部件加工需求,批量与小批量定制订单均可稳定交付。公司保障零件的退磁效果均匀彻底。
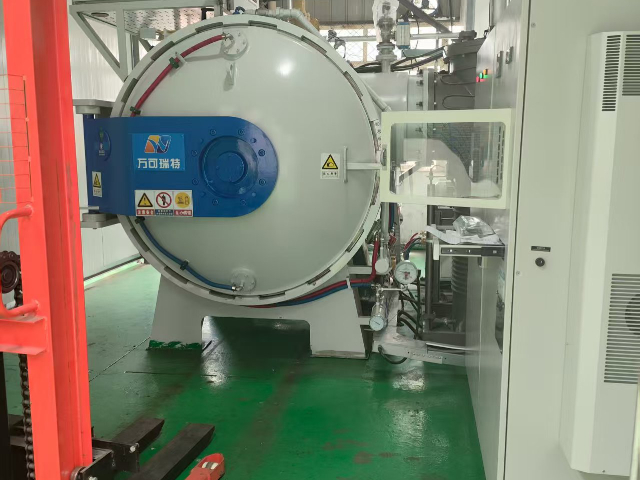
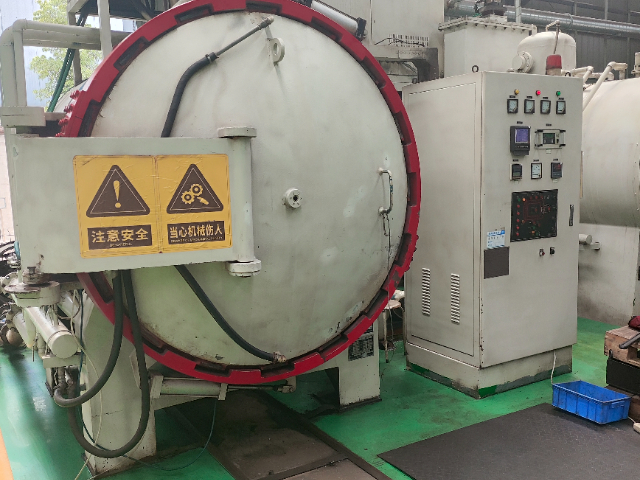
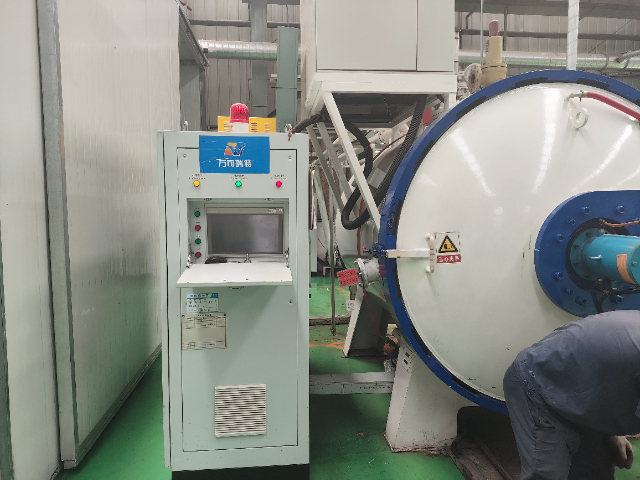
对于小批量、多品种的定制化热处理与退磁加工需求,成都万可瑞特展现了高度的工艺灵活性与服务适配能力。在研发打样、设备维修及特种零部件生产场景中,往往面临单件或小批量的热处理需求,这类需求对工艺参数的调整频率、设备的通用性以及交付的及时性都提出了特殊要求。成都万可瑞特拥有多台不同规格的真空热处理炉与退磁设备,能够适配不同尺寸、不同材质、不同工艺要求的小批量零件加工。公司会针对每一批次零件,根据其具体材质牌号、原始状态与终使用要求,量身定制专属的工艺方案,严格把控全流程的品质,确保小批量零件的处理效果稳定可靠。同时,凭借高效的生产组织与排程能力,公司承诺较快的交付周期,有效满足了客户的研发与生产进度需求,为众多中小企业与科研机构解决了小批量、多样化热处理需求的服务痛点。剩磁吸附铁屑可能触发设备卡滞甚至短路,退磁处理消除这一隐患后,设备运行安全阈值得以整体提升。德阳加热退磁处理品牌
公司先后通过ISO9001质量管理体系认证。北京纯铁退磁处理目的
线切割加工后的工件切口边缘聚集磁性,后续研磨、装配持续出问题,成都万可瑞特金属科技有限公司线切割工件前置退磁工序。线切割放电过程使工件切口磁畴定向排布,边缘剩磁偏高,研磨时大量钼屑吸附在切口,抛光后表面布满细小划痕,装配时切口相互吸附,组装效率下降。公司将退磁安排在线切割出料后,工件未堆叠前单独处理,切口完整覆盖交变磁场,多层梯度衰减,消除切口集中磁性;加工不改变工件切割尺寸,可同步对接研磨加工厂,线切割单件、批量工件均可灵活排产,减少后道工序瑕疵报废。北京纯铁退磁处理目的

- 苏州纯铁退磁处理方式 2026-10-30
- 广州纯铁退磁处理目的 2026-10-30
- 南充模具退磁处理在线询价 2026-10-29
- 上海无磁钢固溶时效公司排名 2026-10-29
- 宜宾中碳钢退磁热处理过程 2026-10-29
- 宜宾钛合金固溶时效处理怎么做 2026-10-29
- 广州铝合金固溶时效处理标准 2026-10-29
- 苏州材料固溶时效处理步骤 2026-10-29


- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 海南琼脂分装机
- 10 氨气高压储罐采购报价