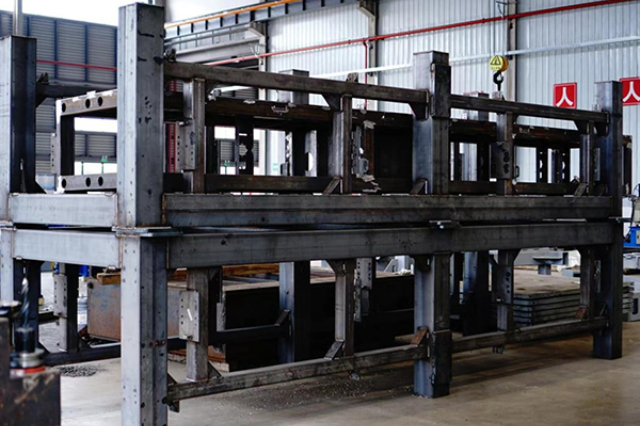
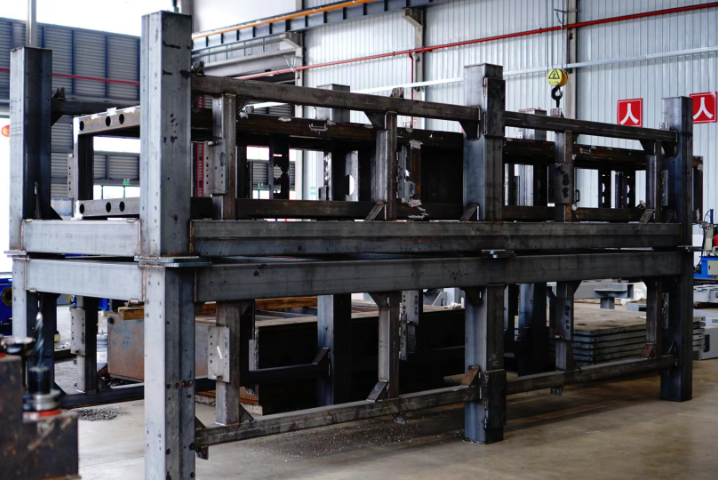
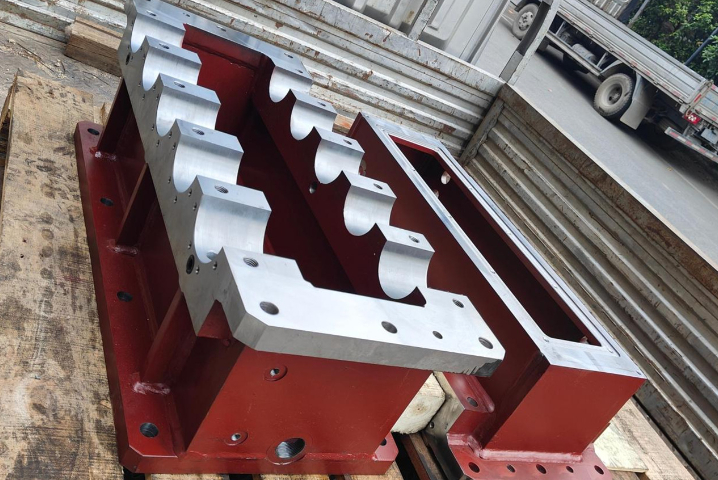
湖州附近焊接类零件机械设备机架
关键词: 湖州附近焊接类零件机械设备机架 焊接类零件

 2026.10.31
文章来源:
石油化工领域的大型反应器焊接需要特殊的工艺控制,特别是厚度超过100mm的铬钼钢制加氢反应器,焊接前必须将材料预热到150-200℃,并保持在整个焊接过程中,采用低氢型焊条进行窄间隙手工电弧焊,每焊完一层都要进行消氢处理,焊后立即进行350-400℃的后热处理。极后进行整体消除应力热处理,所有纵环焊缝必须100%射线检测和超声波检测,并按JB4730标准进行评定,对接焊缝还需取样进行拉伸、冲击和硬度测试,确保焊接接头在高温高压临氢环境下具有足够的强度和抗氢致开裂能力。用专业焊接技术赋予零件可靠连接,让每一件焊接类产品都成为工业制造的坚实纽带。湖州附近焊接类零件机械设备机架
焊后热处理(PWHT)对于许多大型合金钢焊接件而言,是释放焊接残余应力、改善焊缝及热影响区微观组织、提升结构尺寸长期稳定性的关键工序,我们配备有大型全自动电脑控温的退火炉或局部感应加热设备,针对不同的材料牌号与设计要求,制定精确的热处理工艺曲线,典型的应力消除退火通常需要将构件整体或关键焊缝区域均匀加热到材料Ac1点以下的特定温度(如550-650℃),并在此温度下保温足够长的时间(通常按板厚每25毫米保温1小时计算),使金属原子获得足够的活动能力,通过蠕变机制松驰高应力,然后以程序控制的缓慢速率冷却(如≤100℃/小时),避免产生新的热应力,对于更高级别的调质钢或要求抗应力腐蚀的容器,可能还需要进行正火+回火处理以细化晶粒,整个热处理过程需使用多点热电偶测温系统,实时监控并记录炉温与工件心部温度的均匀性,确保工艺执行的精确性,这项工序虽然增加了生产周期与能耗成本,但对于保障海洋工程结构在寒冷海域的抗脆断能力、或防止大型化工容器在服役中因应力腐蚀而开裂,具有无可替代的价值,是我们交付高可靠性产品的重要技术承诺之一。嘉定区大型焊接类零件空压机油箱企业根据零件使用工况定制焊接方案,受力结构件强化焊缝,外观件优化成型效果。
国际标准与规范的深入理解和严格执行,是我们产品进入全球市场,特别是能源、船舶、重型机械等高级领域的通行证,我们的质量体系不仅获得ISO9001认证,更根据行业特点取得了ISO3834(金属材料熔化焊质量要求)、EN1090(钢结构执行标准)等专业认证,技术团队必须熟练掌握并应用诸如ASME锅炉压力容器规范、AWS结构焊接规范、DNVGL船级社规范、EN欧洲标准以及各类客户指定的技术规格书,从材料验收标准、焊接工艺评定准则、无损检测验收等级到焊工资质要求,每一个环节都有章可循、有据可依,我们定期邀请认证机构熟手进行内审与培训,确保体系运行的有效性,并积极参与国际标准的修订讨论,这种对规则的敬畏与精通,使我们的制造过程与极终产品能够经受住世界上极严格第三方检验机构的审查,赢得全球高级客户的长期信赖。
盾构机刀盘的焊接类零件制造是工程机械领域极具挑战性的焊接工程之一,直径超过6米的刀盘通常由Q690D高强钢焊接而成,需要采用多层多道焊工艺,焊接前要进行150℃的预热,使用低氢型焊条或金属粉芯焊丝,严格控制热输入在25-35kJ/cm范围,焊接过程中要使用多达20个热电偶实时监测温度场分布,焊后立即进行250℃×2h的后热消氢处理,然后进行550℃整体消除应力热处理,所有焊缝都要经过超声波相控阵检测和磁粉检测,关键部位还要进行残余应力测试,确保焊接质量满足ISO3834-2标准要求,这种巨型焊接结构件往往需要3-4个月才能完成,但能够在地下掘进工程中承受巨大的冲击和磨损载荷。 企业搭载库卡焊接机器人开展自动化焊接作业,焊缝均匀规整,有效减少人工焊接误差。
海洋平台导管架的焊接作业面临着特殊的挑战,由于长期处于恶劣的海洋环境中,所有焊接接头都必须具有优异的抗腐蚀性能和疲劳强度,导管架的主要管节点采用厚度超过50mm的海洋平台用钢。焊接前需要进行100℃以上的预热,并采用低氢型焊材进行多层多道焊,每道焊缝都要进行严格的层间温度控制和锤击消应力处理,焊后还要进行550℃左右的去氢处理,所有关键焊缝必须100%进行超声波检测和磁粉检测,并按照APIRP2X标准进行疲劳性能评定,确保在30年设计寿命内不会发生疲劳破坏。焊接加后续精密金加工,可修正细微偏差,让每一件焊接零件都符合精密装配标准。湖州附近焊接类零件机械设备机架
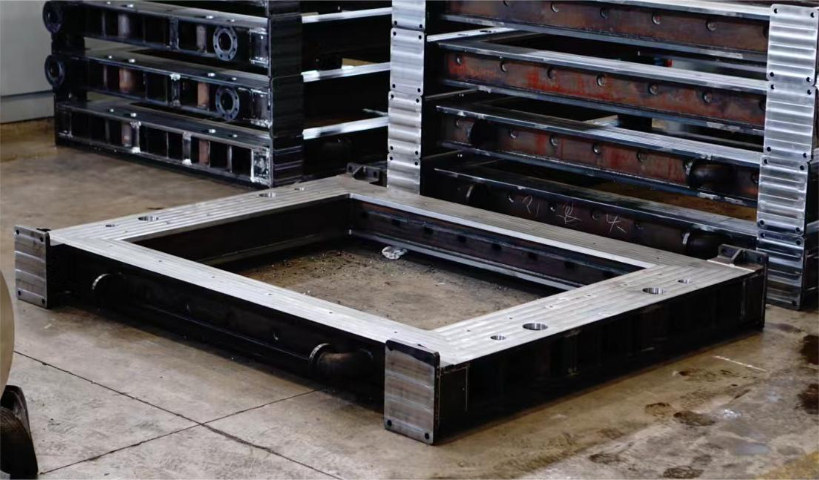
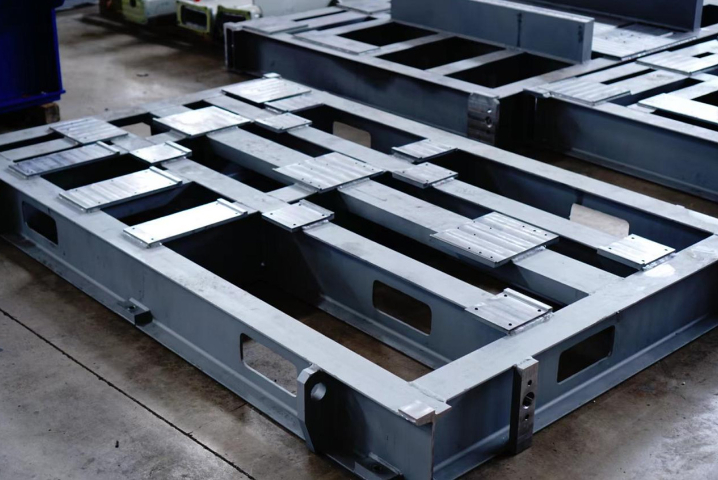
焊接零件加工按需定制,从图纸对接至成品检测全程把控,焊缝无缺陷,满足高精度要求。湖州附近焊接类零件机械设备机架
焊接零件加工技术是轨道交通装备制造的**环节,直接影响列车转向架、车体、底架等关键部件的结构强度、运行安全性和服役寿命。在高铁及地铁车辆制造中,大型焊接构件的加工精度决定了整车装配质量,例如转向架构架需满足±,而焊接变形控制与后续精密加工的协同优化成为保障尺寸稳定的关键。通过龙门加工中心的多轴联动能力,可高效完成焊接车体的平面铣削、接口加工和异形曲面成型,同时借助残余应力消减工艺(如振动时效或热时效),有效避免加工后的二次变形问题。此外,激光焊接与搅拌摩擦焊等先进技术的应用,***提升了焊缝质量和疲劳性能,使得铝合金车体等轻量化设计得以实现。未来,随着智能化检测与自适应加工技术的深度融合,焊接零件加工将进一步推动轨道交通向更高速度、更低能耗和更长寿命方向发展,为全球轨道交通装备升级提供坚实的技术支撑。 湖州附近焊接类零件机械设备机架

- 浙江加工龙门加工机械设备机架 2026-10-30
- 黄山哪里有龙门加工来图定制 2026-10-30
- 嘉兴加工激光切割加工厂家 2026-10-30
- 黄山龙门加工换热器壳体 2026-10-30
- 无锡定制龙门加工机械设备机架 2026-10-29
- 湖州本地激光切割加工报价 2026-10-29
- 南京哪里有焊接类零件厂家供应 2026-10-29
- 湖州加工激光切割加工厂家 2026-10-29



- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 氨气高压储罐采购报价
- 10 泉州二维码贴标机经销