焊接类零件
关键词: 焊接类零件 焊接类零件

 2026.11.01
文章来源:
在大型盾构机刀盘的耐磨复合板焊接中,我们面对的是硬质合金与高强钢的异种材料连接难题——我们研发的过渡层梯度焊接技术,首先在刀盘基体上激光熔覆0.8毫米厚的镍基缓冲层,其成分设计为从100%Inconel625渐变至50%Inconel625+50%高强钢的梯度材料;随后采用电容放电脉冲焊将碳化钨硬质合金块(硬度HRA92)连接到缓冲层上,每个脉冲能量精确控制在18-22焦耳,通过2000次/秒的高速放电在界面处形成2-5微米厚的扩散层,这种微连接方式使得硬质合金与钢基体的结合强度达到传统钎焊的3.2倍,在掘进过程中承受巨大冲击时不会发生块体脱落。 焊接零件加工注重细节,严格执行质检标准,确保每一件产品焊缝强度达标,让客户放心。焊接类零件
超超临界电站锅炉高温集箱的焊接需要特殊考虑,采用P92等极高度耐热钢,焊接前预热到200-250℃,采用低氢型焊条进行手工电弧焊或TIG打底焊,严格控制层间温度在300℃以下,焊后立即进行350-400℃的后热处理,**进行760-780℃的整体回火处理,所有焊缝必须100%射线检测和超声波检测,并按ASME标准进行高温拉伸和冲击试验,焊接接头在650℃工作温度下的持久强度必须达到母材的80%以上,这种焊接工艺对热处理制度的控制要求极为精确。无锡本地焊接类零件机械设备底座公司通过粗精工艺结合,提升焊接零件原材料利用率,帮助客户有效控制生产成本。
焊接类零件在航空航天领域的应用极为广阔,尤其是飞机发动机的涡轮叶片和燃烧室组件,这些部件需要在极端高温和高压环境下保持稳定性能,因此必须采用高精度的真空电子束焊接技术,通过精确控制电子束的能量密度和聚焦位置,确保焊缝的深度和宽度符合严格的设计要求,同时还要避免热影响区过大导致材料性能下降,焊接完成后还需经过X射线探伤和超声波检测等多种无损检测手段,确保内部无气孔、裂纹等缺陷,极终才能装配到航空发动机上使用,这种焊接工艺对设备精度和操作人员的技术水平都有着极高的要求。
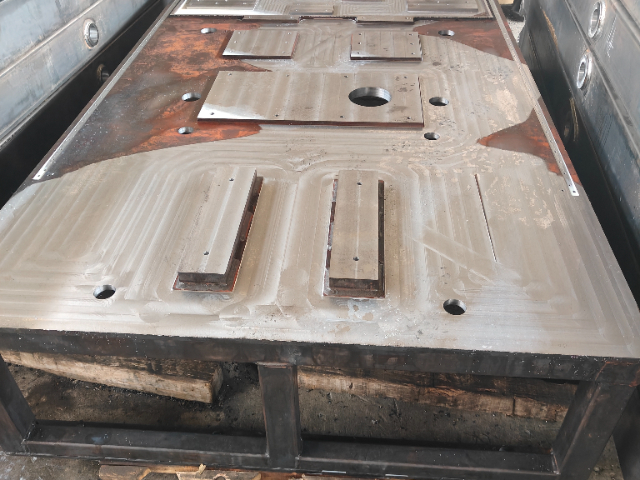
转向架焊接构架作为轨道交通车辆的**承载部件,其加工质量直接影响列车的运行安全性和稳定性。焊接零件加工技术在此领域的应用,不仅确保了构架的结构强度和尺寸精度,还***提升了整体装配效率。通过高精度龙门加工中心对焊接后的构架进行整体加工,可有效消除焊接变形,保证关键安装面(如电机座、减震器接口等)的平面度控制在,同时确保各定位孔系的同轴度与位置度满足严苛的公差要求(如±)。在工艺层面,焊接构架加工需重点解决两大问题:一是焊接残余应力的释放,通常采用振动时效或热时效工艺减少后续加工中的变形风险;二是材料硬度不均导致的刀具磨损,需优化切削参数并采用韧性更强的硬质合金刀具。此外,通过激光跟踪测量或三维扫描技术对焊接构架进行全尺寸检测,可实现数据驱动的补偿加工,进一步保证加工精度。随着轨道交通向高速化、轻量化发展,焊接构架的加工工艺正朝着高精度、智能化方向演进。例如,结合数字孪生技术模拟焊接变形趋势,或利用自适应加工系统实时调整切削路径,均能***提升构架的制造质量与生产效率,为列车的安全运行奠定坚实基础。 熟练掌握弧焊点焊等多种焊接工艺技术。
在航空航天、轨道交通及重型机械等高级制造领域,焊接类零件的质量直接决定了整体结构的可靠性与寿命,例如航空发动机燃烧室采用的镍基合金多层焊接组件,需要通过精密控制脉冲电弧的电流波形和保护气体配比,确保,同时采用工业CT进行三维缺陷扫描以检测微米级气孔,而针对大型挖掘机回转支承的异种钢焊接,则需运用窄间隙埋弧焊工艺配合预热300℃的梯度降温技术,以平衡高碳钢与低合金钢之间的热膨胀系数差异,极终使焊缝在-40℃低温冲击测试中达到45J以上的韧性指标。 为机械装备、钢结构等领域提供焊接类零件一站式解决方案,从图纸到成品全程把控。马鞍山本地焊接类零件空压机油箱
实力焊接加工厂家,设备先进工艺成熟,承接各类复杂结构零件焊接,品质稳定口碑佳。焊接类零件
焊接工艺评定(PQR)与依据评定结果编制的焊接工艺规程(WPS),是大件精密焊接领域一切生产活动的法律与技术圣经,在进行任何新材料、新接头形式或新焊接方法的正式生产前,我们都必须严格按照ASMESectionIX或等同国家标准的规定,执行严谨的焊接工艺评定试验,这包括制备与实际产品同材质、同厚度、同热处理状态的试板,在模拟现场条件下完成焊接,然后对试板进行全部的破坏性检测,包括拉伸、弯曲、冲击、硬度测试,以及宏观金相和微观组织分析,以验证焊缝及热影响区的力学性能与冶金性能是否满足设计要求,只有评定合格后,其记录的全部关键参数(母材、焊材、电流电压、速度、热输入、预热及层间温度等)才被固定下来,形成指导生产的WPS文件,焊工必须严格依照WPS操作,任何超出规定范围的参数变更都需要重新评定或由责任工程师进行严格的论证与批准,这套体系确保了焊接这一高度依赖“人机料法环”因素的过程,其结果的科学性与可重复性,是大型焊接结构产品能够通过国际第三方检验、获得船级社认证并极终应用于关键工程领域的根本保障。 焊接类零件

- 苏州本地焊接类零件机械设备机架 2026-10-31
- 湖州附近焊接类零件机械设备机架 2026-10-31
- 马鞍山龙门加工换热器壳体 2026-10-31
- 马鞍山加工龙门加工变压器油箱 2026-10-30
- 黄山附近龙门加工空压机油箱 2026-10-30
- 定制龙门加工来图定制 2026-10-30
- 滁州附近激光切割加工整板切割 2026-10-30
- 嘉兴大型龙门加工空压机油箱 2026-10-30



- 01 贵州超细粉体超声波振动筛使用寿命多久
- 02 广东江门通风置换HF系列斜流增压管道风机
- 03 浙江静音型泵房怎么卖
- 04 触摸IC芯片刻字价格
- 05 内蒙锂电回转窑厂家定制
- 06 昆山工业烟密度测试箱价格
- 07 扬州进口雾化器冷却风机哪家快
- 08 安徽高压冲洗阀制造商
- 09 山东倍速链流水线公司
- 10 鞍山威乐全屋热水源头厂家