无锡双极反渗透设备批发
关键词: 无锡双极反渗透设备批发 反渗透设备

 2026.11.02
文章来源:
半透膜是反渗透设备的心脏,其性能直接决定分离效率与食品品质。食品工业对半透膜的要求极为严苛,既要具备较高的选择透过性,精细截留杂质,又要耐受食品料液的酸碱环境、温度波动,同时还要符合食品安全标准,避免膜材料本身对食品造成污染。目前,食品反渗透设备常用的膜材料以复合膜为主,这类膜由三层结构组成:底层为聚酯无纺布,提供机械支撑;中间层为聚砜多孔支撑层,确保水流均匀分布;表层为聚酰胺活性层,这是实现分离的关键,其致密的分子结构可精细截留分子量大于100的溶质,对细菌、病毒的截留率可达99.99%以上,对重金属离子的截留率也稳定在95%以上。这种复合膜的优势,在于兼顾了强度与分离精度。食品生产中,料液常含有细微颗粒、蛋白质等成分,若膜材料机械强度不足,易被划伤或堵塞,而复合膜的多层结构既保障了抗压能力,又通过表层的精密过滤,确保只有水分子和部分小分子营养物质通过,既保留了食品的原有风味,又剔除了潜在风险。RO反渗透设备可以截留水中的细菌、病毒、重金属离子,普通过滤装置无法实现这一效果。无锡双极反渗透设备批发
反渗透设备
在食品产业迈向标准化、品质发展的进程中,水质作为贯穿原料处理、生产加工、包装储运全流程的重心要素,直接决定着食品的安全底线与风味上限。无论是饮用水的纯净度、果汁的口感稳定性,还是乳制品、酒类的保质期与纯度,都离不开高效可靠的水处理技术支撑。食品反渗透设备凭借***的净化能力、灵活的适配性与突出的经济性,成为食品工业水处理体系的重心装备,以精细的分子级过滤技术,为食品生产筑牢水质防线,成为保障食品安全、提升产品品质的隐形守护者。无锡双极反渗透设备批发每小时几吨产水量的大型工业RO设备,是电子半导体、医疗、食品行业的标配净水装置。
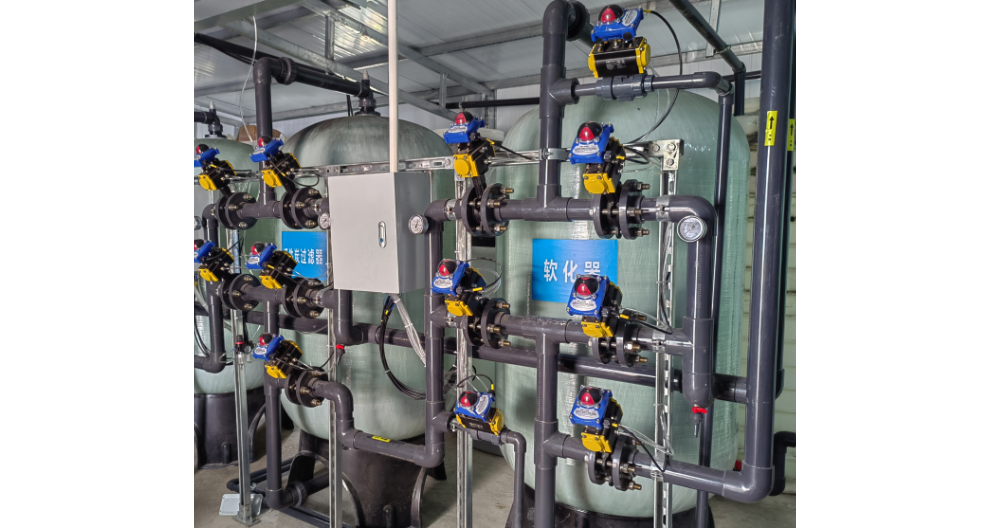
渗透现象是自然界普遍存在的物理过程。当纯水与盐水被半透膜(如动物膀胱膜、植物细胞膜)隔开时,水分子会自发从低浓度一侧(纯水)向高浓度一侧(盐水)迁移,直至两侧液面差产生的静压力与溶液渗透压平衡。这一过程揭示了水分子通过半透膜的“选择性通透”特性,为反渗透技术的诞生奠定了理论基础。反渗透技术的重心在于“逆渗透”——通过施加高于溶液渗透压的外压,迫使水分子从高浓度一侧向低浓度一侧逆向流动,而溶解盐、胶体、微生物等杂质被半透膜截留。这一过程的关键在于反渗透膜的孔径控制:质优反渗透膜的孔径只0.0001微米(约10埃),相当于大肠杆菌的1/60000、病毒的1/3000,可拦截分子量大于100道尔顿的物质,脱盐率高达99.7%以上。
罐头与调味品作为大众日常消费的重要食品,其生产对水质的要求同样严格,不*需要去除杂质与微生物,还需避免水质影响产品的风味与质地。食品反渗透设备在罐头与调味品生产领域的应用,为产品安全与风味稳定提供了坚实基础。在罐头食品生产中,反渗透产水用于原料清洗、汤汁调配等环节。用于原料清洗时,可彻底去除原料表面的农药残留与微生物,降低罐头原料的污染风险;用于汤汁调配时,纯净的产水可避免水中的杂质影响汤汁的口感与色泽,保障罐头产品的风味一致性,同时减少汤汁中的微生物,降低罐头胀罐、变质的风险,延长产品保质期。在调味品生产中,如酱油、醋、味精等,反渗透产水可避免水中的杂质与调味品中的有效成分发生反应,保持调味品的**风味,同时提升产品的纯度与稳定性。某调味品企业采用反渗透设备后,产品杂质含量降低30%,风味稳定性明显提升,产品合格率从95%提升至99%,市场竞争力大幅增强。设备利用渗透压原理,精细分离水分子与杂质,彻底改善原水水质,适配多场景用水需求。
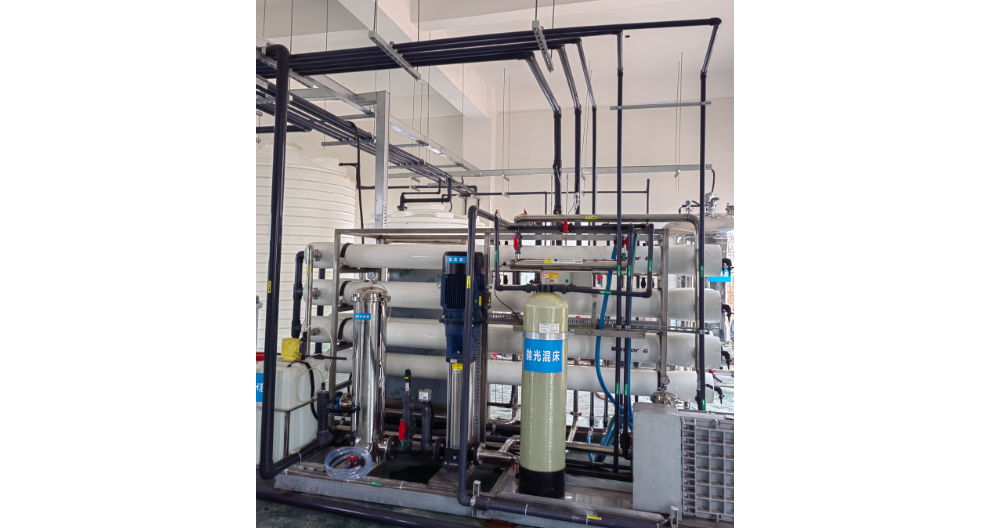
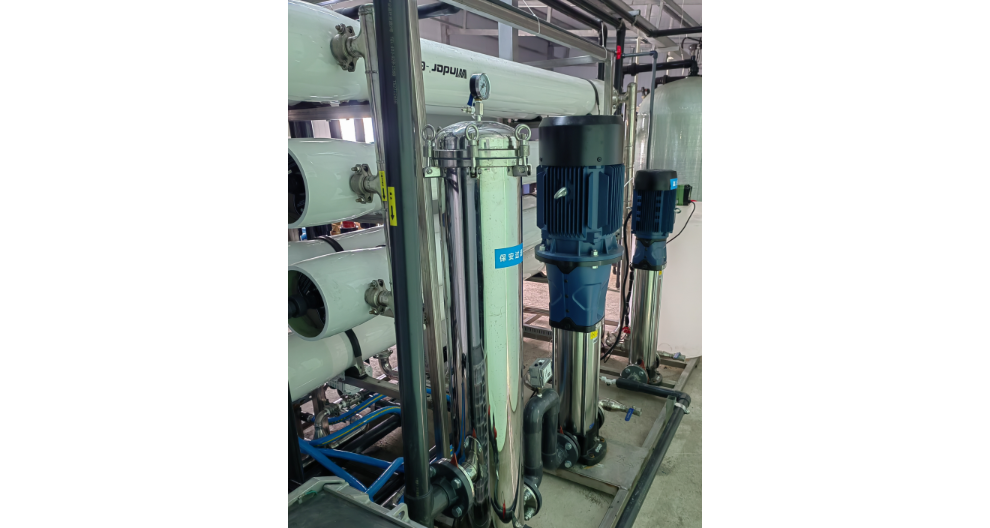
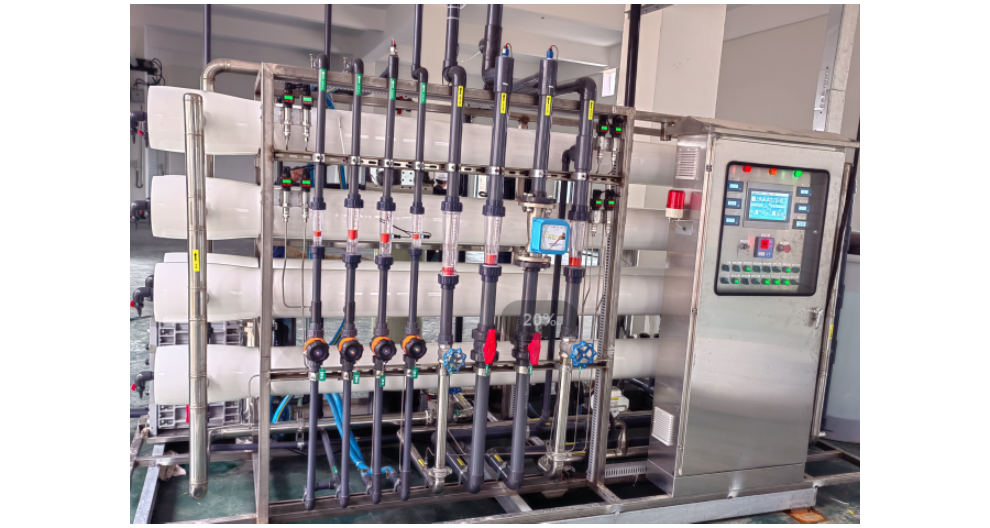
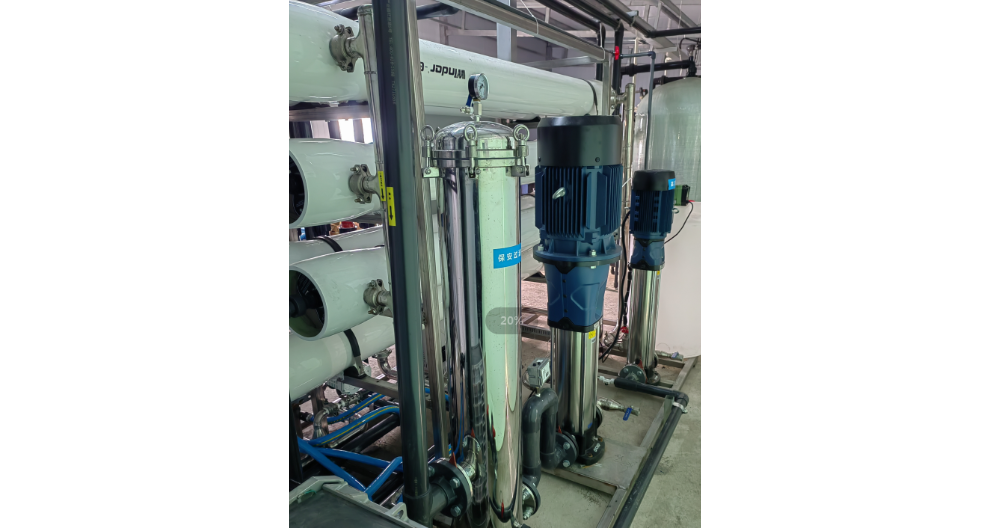
高压泵为料液提供足够的压力,克服渗透压,驱动水分子穿透膜层;压力容器则固定膜组件,确保料液在膜表面均匀分布,避免局部压力过大或流速不均。常见的膜组件排列方式有卷式、中空纤维式等,卷式膜组件因填充密度高、占地面积小,更适合大规模食品生产;中空纤维式膜组件则具有抗污染能力强的优势,常用于料液成分复杂、易堵塞的场景。后处理系统根据食品生产需求灵活配置。若反渗透处理后的水用于直接饮用,需通过紫外线杀菌器或臭氧发生器进一步灭菌;若用于食品浓缩,则需配套蒸发设备,将透过液与浓缩液分离,实现目标成分的富集。控制系统则如同设备的大脑,通过压力传感器、流量传感器、电导率仪等监测元件,实时调控压力、流速、温度等参数,确保设备稳定运行,同时实现自动化操作,降低人工干预带来的误差。商用立式加热RO机,一边净化一边提供热水,在办公室、奶茶店这类场景特别实用。二级反渗透设备设计
RO反渗透设备净水无二次添加,纯物理过滤方式,安全无害,适配各类用水场景。无锡双极反渗透设备批发
智能化是食品反渗透设备的重心发展趋势。未来,设备将深度融合物联网、大数据、人工智能等技术,实现从预处理到分离、清洗、维护的全流程智能化管控。通过在设备上安装各类传感器,实时采集压力、流量、温度、水质等数据,上传至云端平台,借助大数据分析算法,精细预测膜污染程度、设备故障风险,提前制定维护和清洗方案,实现预防性维护,减少设备停机时间。人工智能技术的应用将进一步提升设备的自主决策能力。智能控制系统可根据料液特性和生产需求,自动优化运行参数,如压力、流速、温度等,确保设备始终处于比较好运行状态;同时,通过机器学习算法,不断积累运行数据,提升设备的自适应能力,使设备能够应对更复杂的料液特性和生产场景。此外,远程监控和运维功能将成为标配,操作人员可通过手机或电脑远程监控设备运行状态,进行故障诊断和参数调整,大幅降低人工成本,提升管理效率。无锡双极反渗透设备批发

- 昆山反渗透设备供应商 2026-11-01
- 嘉兴反渗透设备哪家好 2026-11-01
- 广东一级反渗透设备设计 2026-11-01
- 南京反渗透设备价格 2026-11-01
- 上海RO反渗透设备销售 2026-11-01
- 苏州餐饮反渗透设备 2026-11-01
- 广东EDI反渗透设备维保 2026-10-31
- 广东双极反渗透设备 2026-10-31



- 01 重庆芯片制造废水蒸发工艺
- 02 银贵金属综合利用市场报价
- 03 山西批发新型卧式节能泵工作原理
- 04 辽宁手持式粒子计数器使用方法
- 05 江苏cod水质在线监测工厂
- 06 贵州配件更换负压风机选型
- 07 能源贵金属综合利用吸附原理
- 08 湘潭溶气效率高气浮机滤芯
- 09 上海循环水旁滤设备技术参数
- 10 河北外观定制复合制品代加工报价