上海自动化龙门加工中心保养
关键词: 上海自动化龙门加工中心保养 龙门加工中心

 2026.11.04
文章来源:
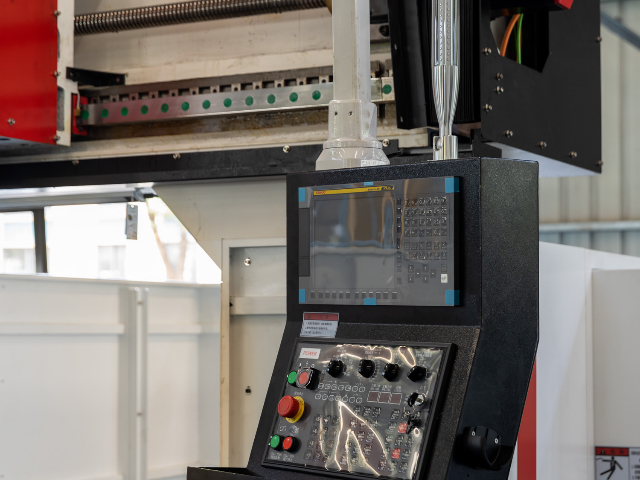
高传四开龙门加工中心可配置远程监控与智能运维系统,实现设备运行状态的实时监测、故障预警和远程诊断,提升设备运维效率和可用性。远程监控系统通过工业以太网采集数控系统、伺服驱动器、PLC 和传感器的数据,包括主轴转速和负载、进给轴位置和速度、机床报警信息、切削液温度和液位、润滑系统状态、电气柜温度等,数据实时上传至云端平台或客户本地服务器。客户可通过电脑或手机端查看设备运行状态、加工进度、报警信息和历史数据,随时随地掌握设备运行情况。故障预警功能可根据设备运行数据和历史故障记录,对潜在故障进行提前预警,例如主轴温度异常升高、润滑系统供油不足、伺服电机负载过大等,预警信息及时推送至管理人员,便于在故障发生前进行预防性维护,减少非计划停机。龙门加工中心适用于船舶配套零部件加工,处理厚板类工件坡口与轮廓加工。上海自动化龙门加工中心保养
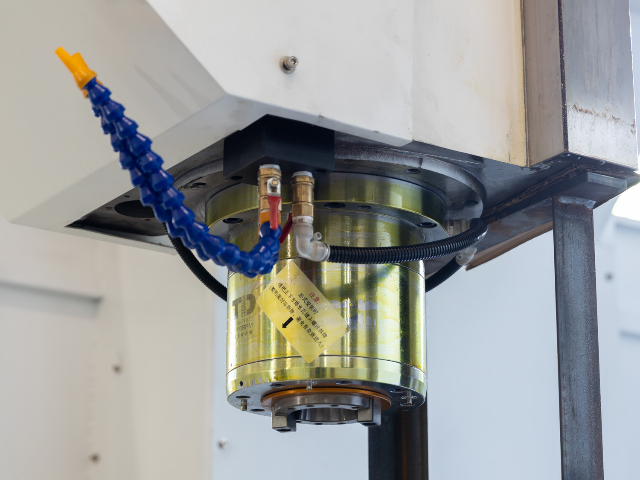
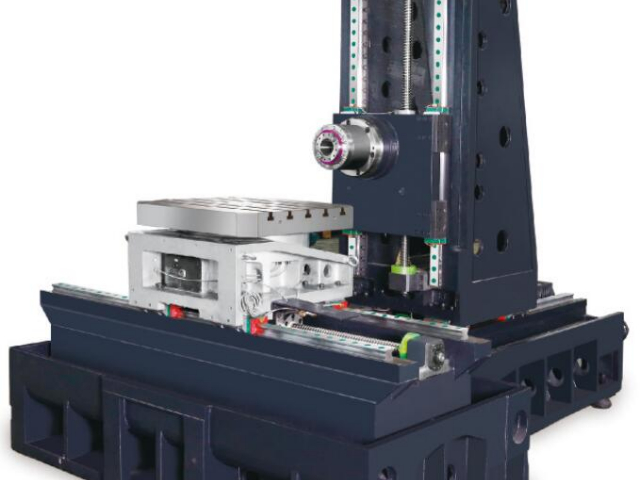
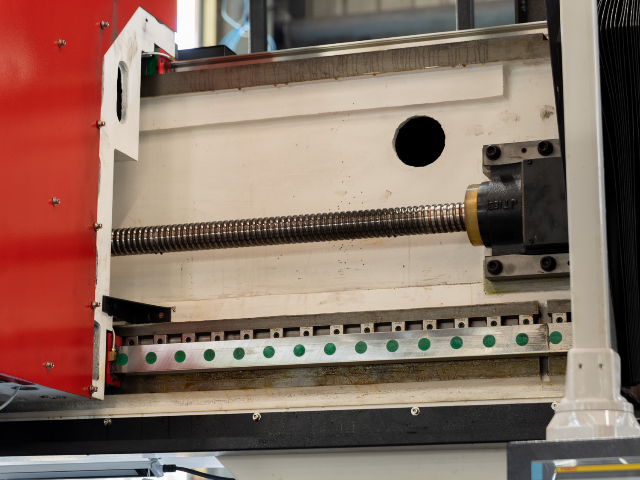
高传四开龙门加工中心在模具制造领域可覆盖汽车覆盖件模、注塑模、压铸模、锻模等多种模具类型的加工需求。模具材料常涉及 P20、718、S136、Cr12MoV 等,硬度从预硬态到淬火态均有分布,设备主轴转速可达 6000rpm 至 8000rpm,配合高速刀柄可实现半精与精加工阶段的高效铣削。Z 轴行程 800mm 至 1200mm,能够容纳深腔模具的加工空间。三向进给采用滚珠丝杠或齿轮齿条传动,根据行程规格匹配,进给速度可达 10m/min 至 24m/min。机床配备 24 把至 60 把刀库,换刀时间较短,粗精刀具切换无需人工干预。数控系统支持三维曲面加工与残留余量识别,可对接 UG、PowerMill、Mastercam 等主流编程的刀路文件。对于模具行业常见的复杂型腔、斜顶孔、镶件槽等特征,设备可通过多轴联动或定轴加工方式完成,适合模具企业从粗开料到精加工的全流程使用。江苏定制龙门加工中心按需定制龙门加工中心导轨面配有刮屑防护片,防止铁屑划伤导轨面,维持运动精度。
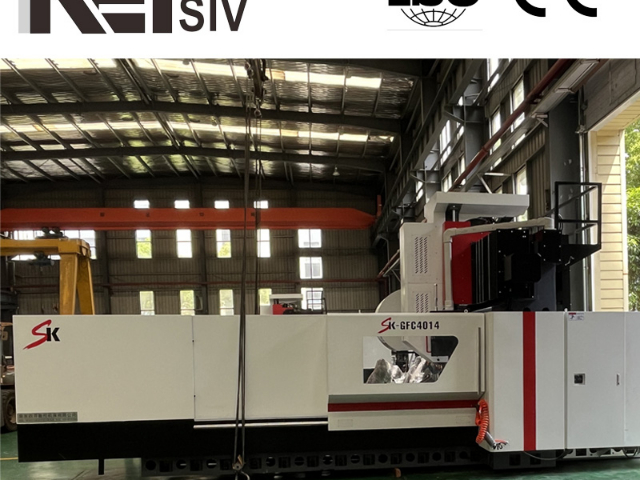
高传四开龙门加工中心在减速机与齿轮箱壳体加工中可承担轴承孔镗削、结合面铣削、定位销孔钻铰、螺纹孔攻丝等多道工序。齿轮箱壳体多为铸铁或铸铝材质,轴承孔之间的同轴度和中心距要求严格,设备三向定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,孔系位置度能够满足装配要求。主轴采用 BT50 锥孔,配合精镗刀可实现孔径微调,微调量达 0.001mm 级,轴承孔公差可控制在 H7 级以内。以行星减速机壳体加工为例,一次装夹即可完成输入孔、输出孔和中间轴承孔的同轴镗削,避免多次装夹造成的孔系错位。数控系统支持多坐标系和子程序调用,同系列不同规格壳体可快速切换程序,适合批量生产。冷却系统配备中心出水,深孔钻削时排屑顺畅。齿轮箱壳体加工方案使设备在减速机、变速器、传动箱等行业能够提供稳定的孔系加工能力。
高传四开龙门加工中心在铸铁件加工方面具备成熟的工艺适配能力,可处理灰铸铁、球墨铸铁、合金铸铁等多种材质的铸件,覆盖机床床身、减速机壳体、泵体、阀体、飞轮、轴承座等典型铸铁零件。铸铁件毛坯余量较大且硬度分布不均,设备主轴采用齿轮箱传动结构,低速大扭矩输出,粗加工时可承受较大切削负荷,切削深度可达 10mm 至 15mm。三向硬轨结构刚性较好,铸铁件粗加工时振动较小,刀具损耗处于合理范围。铸铁加工时切屑为崩碎状,切削力波动较大,设备进给系统稳定性较好,加工过程中进给速度平稳。以灰铸铁机床床身导轨面加工为例,粗铣采用直径 80mm 可转位面铣刀,切削深度 8mm,进给 600mm/min,半精铣留 1mm 余量,精铣后导轨面平面度和表面粗糙度满足装配要求。冷却系统可采用乳化液或半合成切削液,铸铁加工时切削液流量充足,可有效冲走切屑并降低刀具温度。排屑系统配备磁性分离器,可有效分离铸铁切屑中的铁磁性颗粒,延长切削液使用寿命。铸铁件加工时粉尘较多,设备可配备全封闭防护罩和除尘接口,减少加工现场的粉尘扩散。对于球墨铸铁等强度较高的铸铁材料,可适当降低切削速度并增加切削深度,发挥设备的重切削能力。龙门加工中心排屑通道设计合理,及时带走切削废料,维持加工区域整洁。
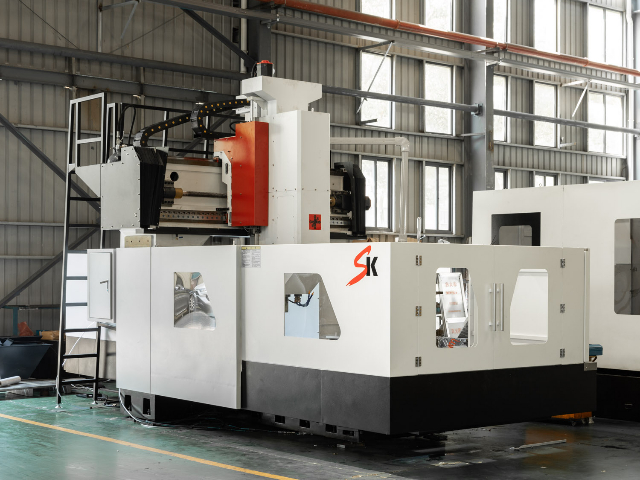
高传四开龙门加工中心在锂电池设备结构件加工中可应用于辊压机机架、涂布机墙板、卷绕机底座、模切机平台、化成柜框架等工件的加工。锂电池设备结构件多为焊接钢结构件或铝合金型材拼接件,尺寸较大且形位公差要求严格,设备 X 轴行程可覆盖 2000mm 至 6000mm,能够容纳长条形机架和墙板类工件的整体加工。锂电池设备对辊面平行度和安装面平面度要求较高,设备三向定位精度 ±0.008mm,重复定位精度 ±0.005mm,能够满足关键尺寸的加工要求。以涂布机墙板加工为例,一次装夹可完成辊筒安装孔、轴承座孔、定位面和连接孔的加工,孔系位置度和平面度满足涂布精度要求。主轴转速范围 50rpm 至 6000rpm,铝合金结构件可采用中高速精铣,焊接钢结构件可采用低速大扭矩粗铣。冷却系统配备大流量冲屑,加工产生的切屑可及时排出。锂电池设备结构件加工方案使设备在新能源装备制造领域能够提供稳定的加工支撑,适配锂电池产线设备对加工精度和交付周期的要求。龙门加工中心配备大容量刀库,自动换刀流程顺畅,减少人工换刀等待时长。江苏国内龙门加工中心设备制造
龙门加工中心适配新能源行业结构件加工,满足大型压铸件后续机加工需求。上海自动化龙门加工中心保养
高传四开龙门加工中心在重切削粗加工方面具备较强的设备基础,主轴采用齿轮箱两级变速结构,低速档输出扭矩可达 600N・m 至 1200N・m,面对铸铁、铸钢、焊接件等大余量工件时可承受较大切削负荷。X 轴和 Y 轴进给采用齿轮齿条传动或大直径滚珠丝杠,进给推力充足,粗加工时进给速度可保持在 1000mm/min 至 3000mm/min 范围内稳定运行。三向导轨采用重载硬轨结构,导轨面宽度较大,经过淬火磨削处理,承载能力强,粗加工时振动较小。机床床身、立柱、横梁均采用大截面铸造结构,筋板布局经过优化,整体刚性较好,重切削时机床变形量处于较小范围。以铸铁件粗加工为例,切削深度可达 10mm 至 20mm,切削宽度可达 80mm 至 150mm,金属去除率较高。主轴配备恒温冷却系统,长时间重切削下主轴温度稳定,热伸长量较小。润滑系统采用定时定量自动润滑,导轨面和丝杠始终保持油膜覆盖,减少重切削下的磨损。排屑系统配备大流量冲屑和螺旋或链板式排屑机,粗加工产生的大量切屑可及时排出。重切削粗加工能力使设备能够在粗加工阶段快速去除大余量,为后续精加工留出均匀余量,适合铸件、锻件、焊接件等毛坯余量大的工件加工。上海自动化龙门加工中心保养

- 国产龙门加工中心优势 2026-11-05
- 工业卧式加工中心零售价格 2026-11-05
- 耐用卧式加工中心哪个好 2026-11-05
- 浙江数控卧式加工中心大概费用 2026-11-05
- 河北制造龙门加工中心24小时服务 2026-11-05
- 河北大型龙门加工中心价格优惠 2026-11-04
- 安徽国产卧式加工中心哪个好 2026-11-04
- 上海自动化龙门加工中心保养 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制