安徽高效龙门加工中心市场
关键词: 安徽高效龙门加工中心市场 龙门加工中心

 2026.11.06
文章来源:
高传四开龙门加工中心在节能降耗方面采取了多项设计措施。主轴驱动系统采用交流伺服电机配合变频调速,根据实际切削负荷自动调整输出功率,空载和轻载时电机运行在较低功耗区间,避免大马拉小车造成的能源浪费。进给轴伺服系统具备能量回馈功能,制动时产生的电能可回馈至电网,减少能耗。液压系统采用变量泵或伺服泵控制,根据系统压力和流量需求自动调节输出,相比定量泵可降低一定比例的液压能耗。润滑系统采用定时定量供油方式,各润滑点按需供油,避免持续润滑造成的润滑油过量消耗。冷却系统的油冷机和切削液泵配备温控启停功能,当温度低于设定值时设备自动停机,达到设定值后自动启动,减少无效运行。机床照明采用 LED 光源,功耗低、寿命长。电气柜配备节能模式,设备待机一段时间后自动关闭非必要电路。在气动系统方面,气路配备泄漏检测和压力维持控制,减少压缩空气的持续泄漏损耗。设备整体功率因数经过优化,减少无功损耗。对于有能源管理需求的客户,可加装能耗监测模块,实时采集设备各系统的用电数据,为生产能耗分析提供数据支撑。节能降耗设计在保证设备加工性能的同时降低了运行成本,符合制造企业对生产成本控制和绿色生产的要求。龙门加工中心进给响应灵敏,走刀轨迹平顺,降低工件表面刀纹残留情况。安徽高效龙门加工中心市场
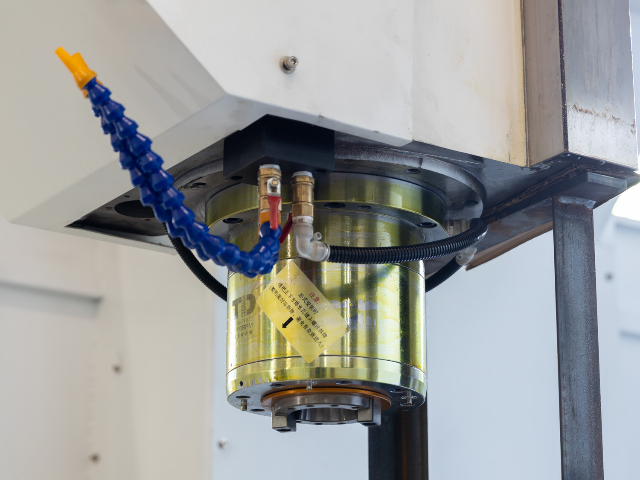
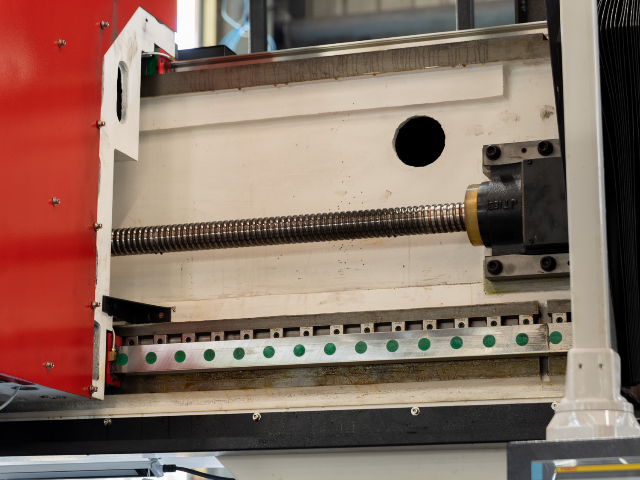
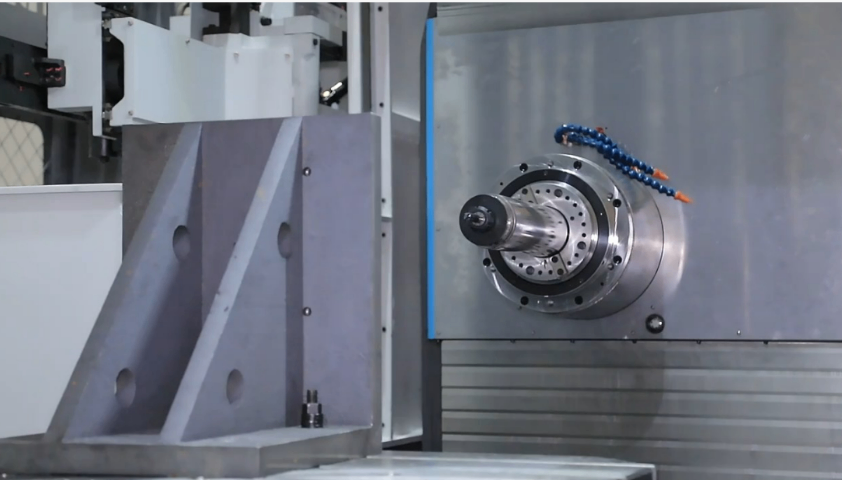
高传四开龙门加工中心在刚性与稳定性方面具备扎实的结构基础。机床床身采用整体树脂砂铸造,壁厚均匀,筋板采用蜂窝状或井字形布局,单位重量下的抗弯刚度较高。床身经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。立柱采用双柱对称结构,与床身通过螺栓和定位销紧固连接,结合面经过精密铲刮,接触面积占比达到较高水平,受力时连接面变形均匀。横梁采用大截面铸造结构,导轨面经过中频淬火处理,硬度均匀,磨削后导轨直线度控制在每米较小公差范围内。滑枕采用长导向结构,导向面长度与截面尺寸比例经过优化,悬伸加工时抗倾覆力矩较大。三向传动根据机型配置硬轨或线轨,硬轨机型导轨面宽、承载能力强,适合重载切削;线轨机型采用滚珠滑块导向,运动灵敏,适合中高速进给。进给传动采用大直径滚珠丝杠或齿轮齿条,丝杠经过预拉伸安装,减少热伸长对定位精度的影响。伺服电机与丝杠通过弹性联轴器直联,传动间隙小。整机重量与加工行程配比合理,大行程机型相应增加床身和立柱重量,保证大跨度下的刚性。设备在粗加工时振动较小,精加工时表面粗糙度稳定,适合对加工一致性要求较高的生产场景。江苏直销龙门加工中心性能龙门加工中心适用于橡塑模具、压铸模具的型腔开粗与成型加工工序。
高传四开龙门加工中心可配合交钥匙工程与整厂规划服务,为客户提供从设备选型、工艺规划、车间布局到安装调试、人员培训的整体解决方案。客户提出生产需求后,技术团队根据工件种类、材料、尺寸、产量和工艺要求,规划所需设备的型号、数量和配置,包括龙门加工中心、数控车床、铣床、钻床等设备的组合方案。车间布局阶段,根据设备外形尺寸、操作空间、物料流向、吊装需求和安全规范,出具车间平面布置图,合理规划设备区、物料区、刀具区、检测区和通道,使生产流程顺畅。工艺规划阶段,针对典型工件制定标准工艺路线和加工程序,确定每道工序的设备、刀具、切削参数和装夹方案,形成可直接执行的工艺文件。设备交付后,工程师上门完成安装调试和试加工验证,并为客户操作人员提供设备操作、编程、保养和故障排查的系统培训。整厂规划还可包括刀具柜、工装架、冷却液系统、排屑系统、压缩空气系统等配套设施的建议。交钥匙工程使客户无需多方协调,即可获得从规划到投产的一站式服务,缩短项目周期,降低建厂和扩产的综合成本。
高传四开龙门加工中心可提供刀具与工装夹具配套方案,帮助客户在设备交付时同步获得完整的加工工具配置,减少后续选型和采购的时间成本。刀具配套根据客户的工件材料、加工工序和设备主轴配置制定,涵盖面铣刀、立铣刀、球头刀、圆角刀、镗刀、钻头、铰刀、丝锥、刀柄、拉钉等完整刀具体系。铸铁件加工可选用可转位硬质合金面铣刀和 CBN 刀片,钢件加工可选用涂层硬质合金刀具,铝合金加工可选用金刚石涂层或整体硬质合金高光刀具,难加工材料可选用陶瓷刀具或硬质合金刀具。刀柄根据主轴锥孔配置 BT50 系列,包括 ER 刀柄、侧固刀柄、面铣刀柄、镗刀柄、热缩刀柄等类型,满足不同刀具的夹持需求。工装夹具配套根据工件形状和装夹需求设计,包括压板、平口钳、组合夹具、夹具、真空吸盘、永磁吸盘等。大型结构件可采用 T 型槽螺栓压板组合装夹,箱体件可采用定位夹具,薄板件可采用真空吸盘,批量零件可设计多工位夹具实现一次装夹多件加工。刀具和夹具方案还包括刀具预调仪、对刀仪、刀具柜、工具车等辅助设备的配置建议。配套方案使客户在设备投产前即可获得完整的工具体系,缩短投产准备周期,同时刀具选型与设备性能匹配,有利于发挥设备的加工效率和精度。龙门加工中心支持 DNC 在线传输程序,大容量加工程序可快速导入设备系统。
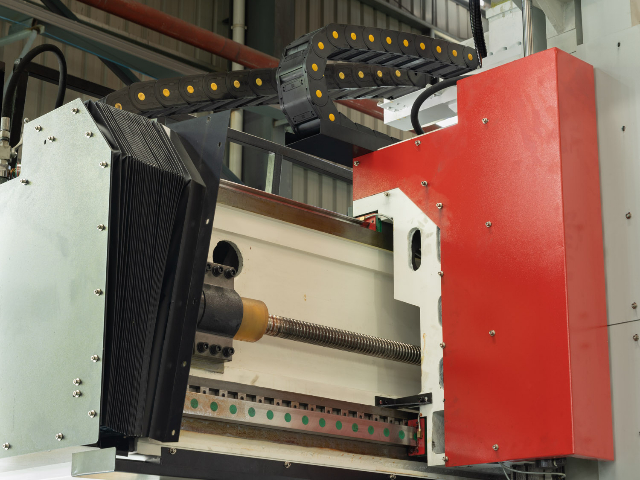
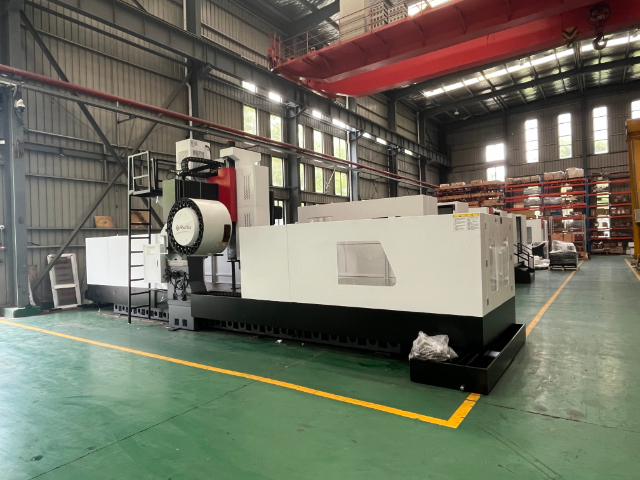
高传四开龙门加工中心在设备安装与厂房适配方面提供完整的技术指导,确保设备在客户现场能够正确安装并稳定运行。设备到货前,技术团队根据设备型号提供基础施工图,明确地基尺寸、混凝土标号、预埋件位置、承重要求等参数,指导客户完成厂房地基施工。地基承重根据设备重量和加工时的动载荷计算,大型龙门加工中心地基厚度通常在 500mm 至 1000mm 之间,混凝土标号不低于 C30,地基周围设置隔振沟,减少外部振动对设备精度的影响。电源方面,根据设备总功率提供三相五线制电源,电压 380V±10%,频率 50Hz,电源容量需满足设备最大功率需求,大型设备总功率常在 50kW 至 150kW 之间。气源方面,设备气动系统需要压缩空气,压力 0.5MPa 至 0.8MPa,流量根据气动装置数量确定,建议客户配备储气罐和冷干机,保证压缩空气压力稳定和干燥清洁。厂房空间方面,设备占地面积根据行程规格确定,X 轴行程 6000mm 的设备占地面积约为 8000mm×5000mm,同时需要预留设备前后左右的操作和维护空间,厂房高度需满足设备点和吊装需求,通常不低于 6m。吊装方面,设备整机重量可达数十吨,客户需配备相应吨位的行车或吊车,设备到货后按照吊装方案进行卸车和就位。龙门加工中心可以加工大理石、树脂等非金属板材,满足工装治具制作需求。安徽耐用龙门加工中心欢迎选购
龙门加工中心支持三轴联动加工,一次装夹完成铣、镗、钻、攻丝多道工序。安徽高效龙门加工中心市场
高传四开龙门加工中心在出厂前经过多道检测工序,确保设备精度和性能达到设计标准。零部件检测阶段,床身、立柱、横梁、滑枕等关键铸件在加工前进行材质检验和时效处理验证,加工后进行几何尺寸和形位公差检测,导轨面硬度和粗糙度经过抽检。装配阶段,各结合面经过铲刮工艺,接触面积占比通过涂色法检验,达到标准后方可进入下一装配环节。导轨安装后进行直线度、平行度、垂直度检测,采用精密水平仪和光学仪器配合测量。滚珠丝杠安装后进行预拉伸和螺距误差检测,反向间隙经过测量和补偿。整机几何精度检测包括 X/Y/Z 轴直线度、各轴间垂直度、主轴轴向窜动和径向跳动、主轴轴线与工作台面垂直度等多项指标,每项指标按照国家标准或行业标准执行。定位精度和重复定位精度采用激光干涉仪检测,按照线性定位精度、双向定位精度、重复定位精度等参数评定,检测结果记录存档。试切件加工阶段,选用标准试件进行铣削、镗削、钻孔、攻丝等工序试加工,检测加工面的平面度、平行度、孔距精度和表面粗糙度。出厂前设备进行不少于规定时长的空运行和负载试切,检查各系统运行是否平稳、有无异常噪声和泄漏。安徽高效龙门加工中心市场

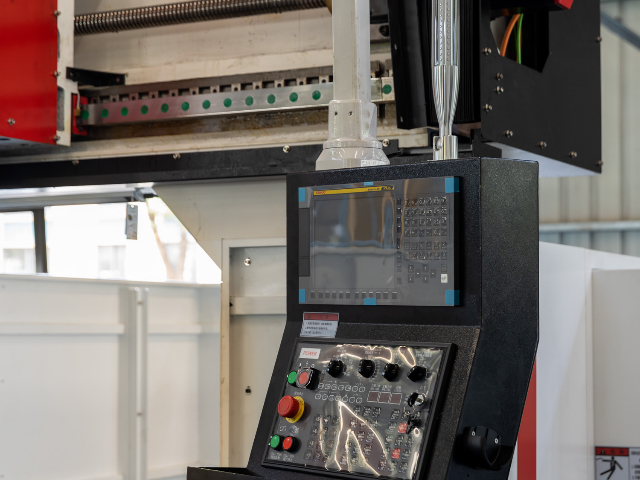
- 耐用卧式加工中心哪个好 2026-11-05
- 浙江数控卧式加工中心大概费用 2026-11-05
- 河北制造龙门加工中心24小时服务 2026-11-05
- 河北大型龙门加工中心价格优惠 2026-11-04
- 安徽国产卧式加工中心哪个好 2026-11-04
- 上海自动化龙门加工中心保养 2026-11-04
- 安徽数控卧式加工中心哪家便宜 2026-11-04
- 稳定卧式加工中心价格 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价