安徽工业龙门加工中心服务热线
关键词: 安徽工业龙门加工中心服务热线 龙门加工中心

 2026.11.05
文章来源:
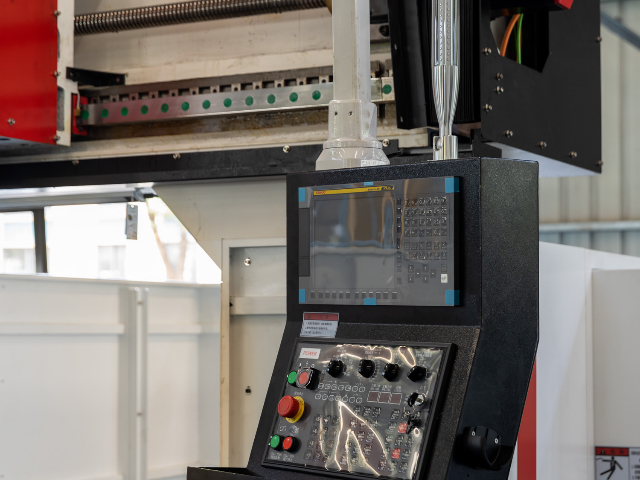
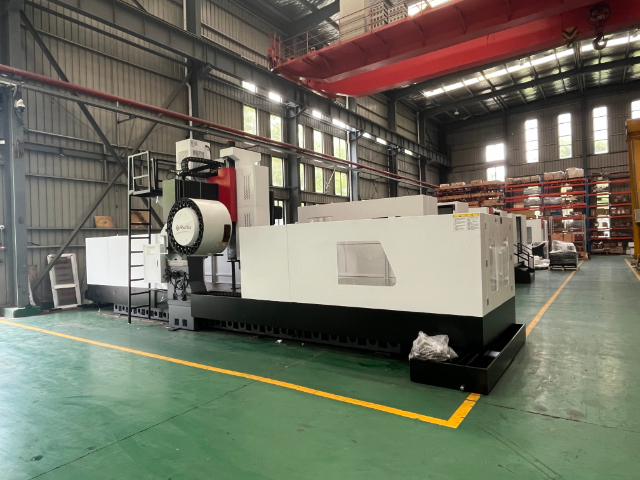
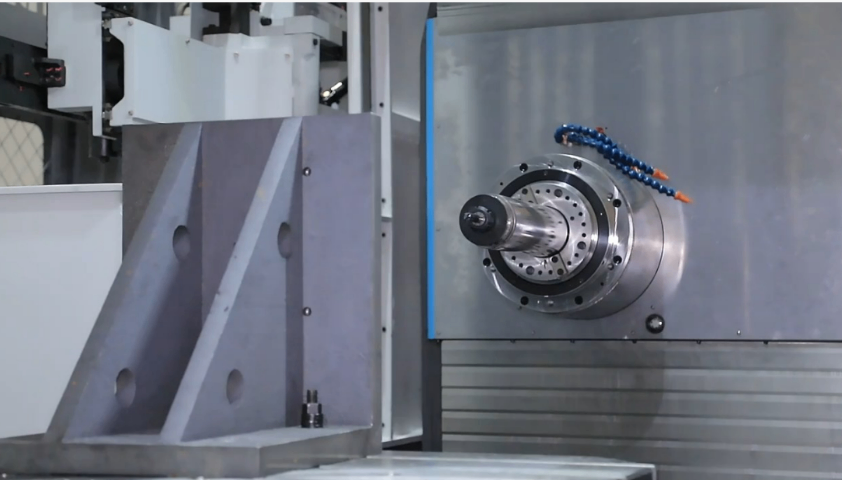
高传四开龙门加工中心可根据客户需求配置多种数控系统,主流选项包括发那科、西门子、三菱等品牌系统,不同系统在操作界面、编程方式、功能模块上各有特点。发那科系统响应速度较快,后台编辑功能成熟,适合习惯于日系系统操作的操作人员;西门子系统具备较强的五轴联动和高级工艺功能,适合复杂曲面和多任务加工场景;三菱系统性价比突出,界面友好,适合中小企业的日常生产。标准配置系统具备三轴联动、直线插补、圆弧插补、螺旋插补、刚性攻丝、刀具半径补偿、刀具长度补偿、螺距误差补偿、反向间隙补偿等基础功能。系统内存容量可扩展至数 GB,支持大容量加工程序的存储与调用,也可通过 USB、以太网、CF 卡等方式传输程序。操作面板配备彩色液晶显示屏,按键布局合理,手持单元支持手动进给和对刀操作。系统支持多语言切换,可满足不同地区操作人员的使用习惯。对于有自动化需求的客户,系统可扩展 PLC 接口和以太网通信功能,对接上下料机械手、物料输送线等设备。多种系统配置使设备能够适应不同企业的技术体系和操作习惯。龙门加工中心主轴配备油冷循环装置,控制主轴温升,维持持续加工稳定性。安徽工业龙门加工中心服务热线
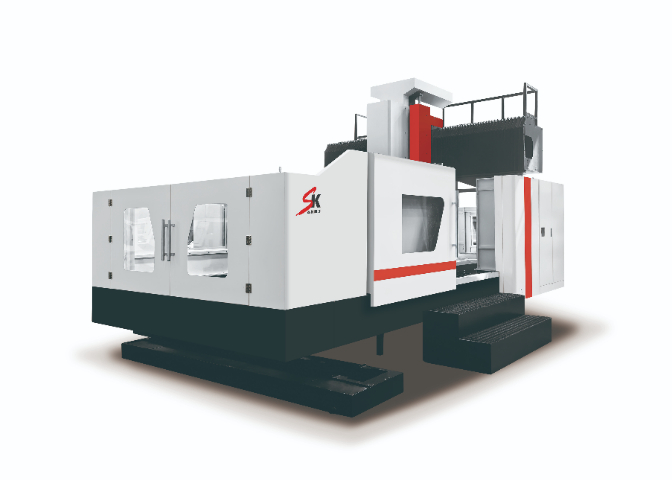
高传四开龙门加工中心在锂电池设备结构件加工中可应用于辊压机机架、涂布机墙板、卷绕机底座、模切机平台、化成柜框架等工件的加工。锂电池设备结构件多为焊接钢结构件或铝合金型材拼接件,尺寸较大且形位公差要求严格,设备 X 轴行程可覆盖 2000mm 至 6000mm,能够容纳长条形机架和墙板类工件的整体加工。锂电池设备对辊面平行度和安装面平面度要求较高,设备三向定位精度 ±0.008mm,重复定位精度 ±0.005mm,能够满足关键尺寸的加工要求。以涂布机墙板加工为例,一次装夹可完成辊筒安装孔、轴承座孔、定位面和连接孔的加工,孔系位置度和平面度满足涂布精度要求。主轴转速范围 50rpm 至 6000rpm,铝合金结构件可采用中高速精铣,焊接钢结构件可采用低速大扭矩粗铣。冷却系统配备大流量冲屑,加工产生的切屑可及时排出。锂电池设备结构件加工方案使设备在新能源装备制造领域能够提供稳定的加工支撑,适配锂电池产线设备对加工精度和交付周期的要求。浙江耐用龙门加工中心批发商龙门加工中心操作面板布局合理,参数设置步骤简化,降低操作人员学习成本。
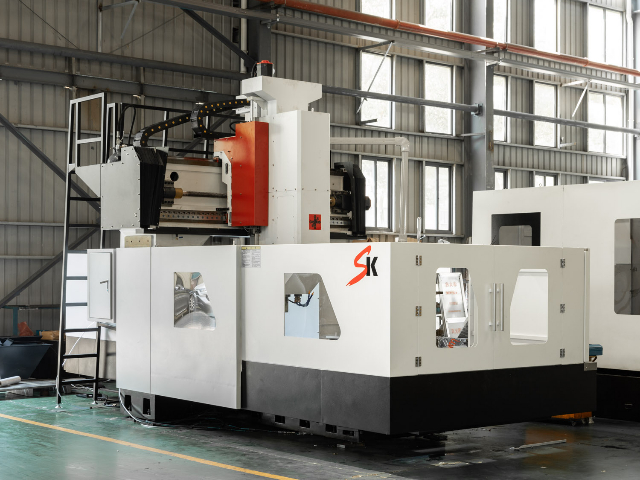
高传四开龙门加工中心已在多个制造业领域获得客户应用,覆盖通用机械、汽车零部件、模具制造、工程机械、轨道交通、船舶配套、能源装备等行业。在通用机械行业,客户使用设备加工机床床身、减速机壳体、泵体阀体等铸件,一次装夹完成多面加工,工序周转时间缩短。在汽车零部件行业,客户使用设备加工发动机缸体、变速箱壳体、悬挂构件等,孔系位置度和平面度满足图纸要求,批量加工一致性较好。在模具行业,客户使用设备加工汽车覆盖件模、注塑模、压铸模,复杂型面加工后表面光顺,钳工研修工作量减少。在工程机械行业,客户使用设备加工挖掘机车架、装载机臂架等焊接结构件,大余量粗加工时切削稳定,设备故障率较低。在轨道交通行业,客户使用设备加工转向架构架和轴箱体,长行程加工条件下定位精度保持稳定。在船舶配套行业,客户使用设备加工柴油机缸体和舵机壳体,重载切削下机床刚性表现良好。在能源装备行业,客户使用设备加工风电轮毂和底座,大型工件装夹方便,加工效率满足交付要求。不同行业客户的应用反馈为设备的持续优化提供了实际依据,也为潜在客户提供了可参考的行业实践。设备在多行业的广泛应用验证了其在不同加工场景下的适应性和可靠性。
高传四开龙门加工中心可根据客户的具体工件特征和生产工艺提供定制化配置方案。在行程规格方面,X 轴可从 2000mm 延伸至 8000mm,Y 轴从 1500mm 延伸至 5000mm,Z 轴从 600mm 延伸至 2000mm,客户可根据工件尺寸选择对应规格,也可在标准规格基础上提出加长或加高需求。在主轴配置方面,可根据加工材料选择皮带传动、齿轮传动或直联电主轴,功率从 15kW 到 55kW 不等,转速从 4000rpm 到 12000rpm 覆盖。在刀库方面,可选择 16 把至 80 把不同容量,刀库形式包括斗笠式、圆盘式、链条式,满足不同工序数量的需求。在数控系统方面,可配置发那科、西门子、三菱等品牌,也可根据客户现有产线的系统统一性要求进行匹配。在工作台方面,可选择固定工作台、移动工作台或双工作台交换结构,双工作台机型可在加工的同时进行另一工件的装夹,提升设备利用率。在辅助功能方面,可加装中心出水、油雾收集器、自动排屑机、对刀仪、测头、安全门等选配装置。对于有特殊工艺需求的客户,技术团队可参与工艺评估,提供设备配置与加工工艺的整体建议。定制化能力使设备能够贴合不同行业、不同工件、不同生产模式的实际需求,避免标准配置与实际生产不匹配造成的资源浪费。龙门加工中心电气柜带有散热除湿组件,适应车间温差变化较大的生产环境。
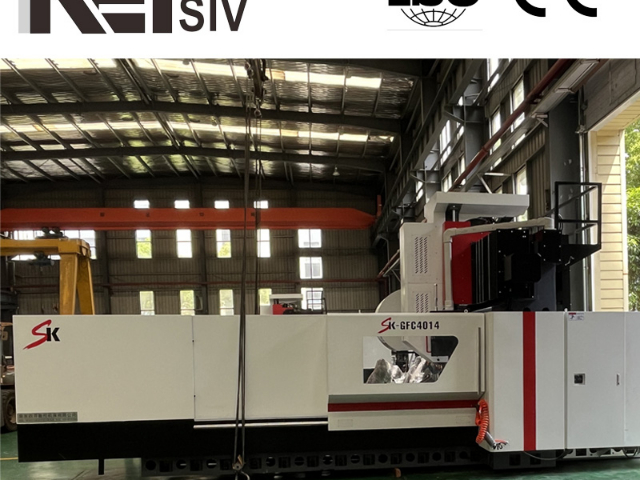
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。龙门加工中心适配风电零部件加工,对大型法兰、基座进行铣削与钻孔处理。浙江大型龙门加工中心售后服务
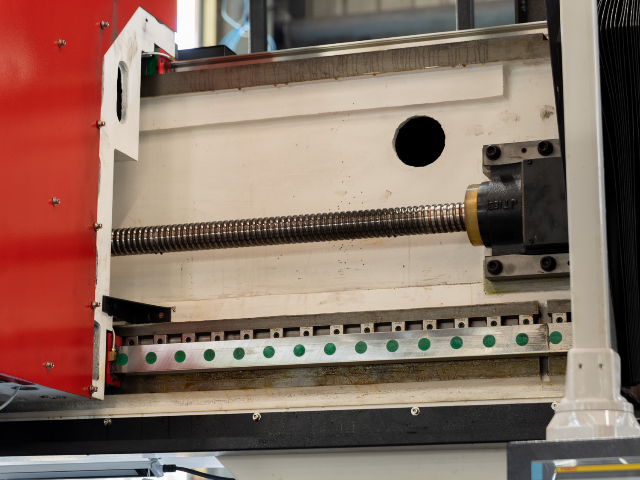
龙门加工中心传动丝杠经过精密处理,进给运行平稳,传动间隙控制得当。安徽工业龙门加工中心服务热线
高传四开龙门加工中心在出厂前经过多道检测工序,确保设备精度和性能达到设计标准。零部件检测阶段,床身、立柱、横梁、滑枕等关键铸件在加工前进行材质检验和时效处理验证,加工后进行几何尺寸和形位公差检测,导轨面硬度和粗糙度经过抽检。装配阶段,各结合面经过铲刮工艺,接触面积占比通过涂色法检验,达到标准后方可进入下一装配环节。导轨安装后进行直线度、平行度、垂直度检测,采用精密水平仪和光学仪器配合测量。滚珠丝杠安装后进行预拉伸和螺距误差检测,反向间隙经过测量和补偿。整机几何精度检测包括 X/Y/Z 轴直线度、各轴间垂直度、主轴轴向窜动和径向跳动、主轴轴线与工作台面垂直度等多项指标,每项指标按照国家标准或行业标准执行。定位精度和重复定位精度采用激光干涉仪检测,按照线性定位精度、双向定位精度、重复定位精度等参数评定,检测结果记录存档。试切件加工阶段,选用标准试件进行铣削、镗削、钻孔、攻丝等工序试加工,检测加工面的平面度、平行度、孔距精度和表面粗糙度。出厂前设备进行不少于规定时长的空运行和负载试切,检查各系统运行是否平稳、有无异常噪声和泄漏。安徽工业龙门加工中心服务热线

- 耐用卧式加工中心哪个好 2026-11-05
- 浙江数控卧式加工中心大概费用 2026-11-05
- 河北制造龙门加工中心24小时服务 2026-11-05
- 河北大型龙门加工中心价格优惠 2026-11-04
- 安徽国产卧式加工中心哪个好 2026-11-04
- 上海自动化龙门加工中心保养 2026-11-04
- 安徽数控卧式加工中心哪家便宜 2026-11-04
- 稳定卧式加工中心价格 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价