无锡500mm镀锌弯头
关键词: 无锡500mm镀锌弯头 镀锌弯头

 2026.11.06
文章来源:
镀锌弯头的尺寸精度直接影响安装能否顺利进行,进场与安装前都需要按标准核对。管口尺寸的允许偏差通常按边长区分,边长较小时偏差控制在两毫米以内,边长较大时可放宽到三毫米。矩形端口的平面度有单独要求,管口平面度超差会导致法兰对接出现缝隙。对角线的长度之差也要检查,差值过大会使矩形法兰的四角无法同时贴合。角度的偏差同样重要,九十度镀锌弯头若实际角度偏离较多,两端法兰的朝向就会偏差,直管段无法对齐。曲率半径的偏差会影响阻力,半径明显偏小的镀锌弯头,其局部阻力会比设计值高。板厚的偏差通常在允许范围内浮动,但负偏差较大的板材会影响强度与咬口质量。检查时可用卷尺、直尺与塞尺配合,条件允许时也可用样板比对弧面。发现尺寸超差的镀锌弯头应做标记并单独存放,不得与合格件混放。超差件可与供方协商返修或退换,强行现场修整易破坏锌层与咬口。把尺寸检查结果记入进场验收记录,出现安装问题时可回溯核对。抽检发现超差比例偏高时,应扩大检查范围,必要时对该批镀锌弯头整体复核。尺寸检查宜在管件就位前完成,就位后再发现问题处理起来更麻烦。镀锌弯头布置尽量避开人员频繁走动区域,减少管件受外力磕碰概率。无锡500mm镀锌弯头
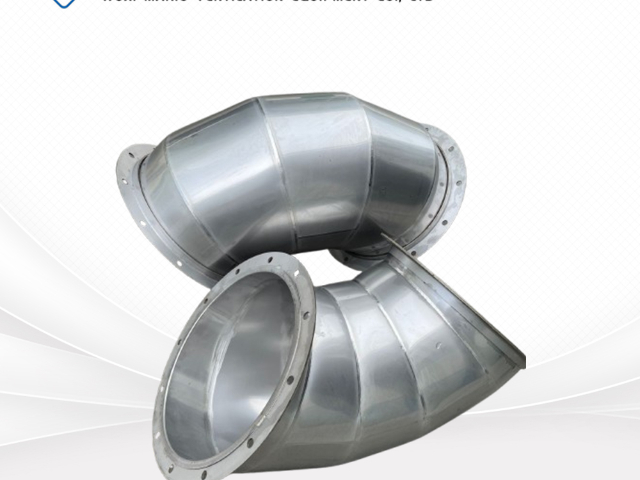
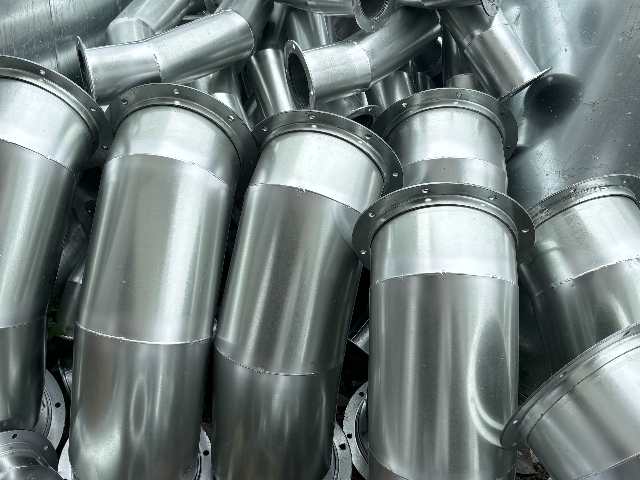
安装镀锌弯头时,两端的同轴度直接决定气流是否顺畅,也影响接口能否严密。同轴度不好,通常表现为弯头与直管段的中心线有偏移,法兰面之间出现错口。产生偏移的原因多为下料尺寸偏差、法兰焊接变形或支架标高不准。安装时应先用水平仪与线坠找正,把弯头的轴线与相邻直管对齐,再固定支架。法兰对接时,先穿入全部螺栓并用手拧紧,确认无错口后再按对角顺序分次加力。螺栓不可一次拧到底,一次性加力容易使法兰局部变形,留下难以修补的缝隙。镀锌弯头与直管若管径相同但板厚不同,法兰刚度不一致,错口更容易出现。矩形镀锌弯头接缝处还应检查对角线之差,差值超限时应重新调整支架标高。安装过程中避免用撬棍强行对位,硬拉会把咬口拉裂或使锌层脱落。找正完成后,把弯头两侧的支架固定牢靠,再连接相邻管段。验收时可用拉线与塞尺检查法兰贴合情况,检查结果记入隐蔽工程记录。把镀锌弯头的找正数据保留下来,后续调试阶段可直接对照。对长边较大的镀锌弯头,找正时可增加临时支撑,待两端法兰紧固到位后再拆除。找正工作宜在白天自然光下进行,光线不足时容易看偏。无锡10000mm镀锌弯头批量定制镀锌弯头如果出现应力形变,需要排查支吊架受力、管路热胀冷缩因素。
采购镀锌弯头时,只报一个管径往往得不到准确的报价,供方需要更多信息才能核算。采购镀锌弯头时需要提供的基本信息包括公称直径或截面尺寸、转向角度、曲率半径与数量。材质与板厚同样要写明,不同板厚的用料与加工工时有差别。法兰形式是关键项,角钢法兰、共板法兰与其他形式的成本并不相同。镀锌方式与锌层要求要一并说明,热镀锌与电镀锌的价格与交期差距较大。是否用于消防排烟系统要提前告知,这会影响板厚等级、垫料材质与检验要求。镀锌弯头的表面处理与外观要求,例如是否为无花镀锌板,也应写清。交货状态可以是成品风管,也可以是半成品,需按现场安装方式确定。包装与运输方式影响报价,长距离运输可能需要分层支架与专门固定。是否需要提供材质证明、检测报告与合格证,应在询价阶段明确。采购镀锌弯头时把上述参数整理成一页需求说明,既方便供方报价,也方便同时向多家询比。同一项目如需分批采购,宜保持镀锌弯头的规格与供货渠道一致,避免接口不匹配。报价单应要求供方列明材质、板厚、镀锌方式与交货期,便于横向比较与复核。
镀锌层是镀锌弯头防腐的基础,定期检查锌层状态,比等到锈穿后再更换更经济。检查内容主要包括表面是否出现白锈、红锈、起皮与剥落,以及切口与焊缝处的涂层是否完整。检查间隔与环境有关,干燥的室内系统可每年看一次,潮湿、油污或含腐蚀性气体的环境应缩短到每季度。检查镀锌弯头时可借助手电与放大镜观察咬口缝与法兰边等不易看到的部位。发现局部锌层受损时,先清理浮锈与污物,再补涂富锌涂料或防锈漆,涂刷范围略大于受损区域。补涂应在天气干燥时进行,潮湿表面涂刷会影响附着效果。对长期处于冷凝水环境中的镀锌弯头,可考虑在外表面增加一道面漆,形成双重防护。检查结果应记录在设备台账中,注明部位、现象与处理方式,便于观察变化趋势。同一系统中出现多处相似锈蚀时,往往说明环境条件比预期更严苛,应评估整体防腐方案。对已经无法通过补涂控制的镀锌弯头,应按计划更换,不宜反复修补。把镀锌层的检查与补涂做成常态化工作,系统的维护成本反而更低。检查与补涂的记录宜按部位建立台账,镀锌弯头的使用年限评估才有数据支撑。镀锌弯头用于除尘管网,内壁尽量保持光滑,减缓粉尘对管壁的冲刷磨损。
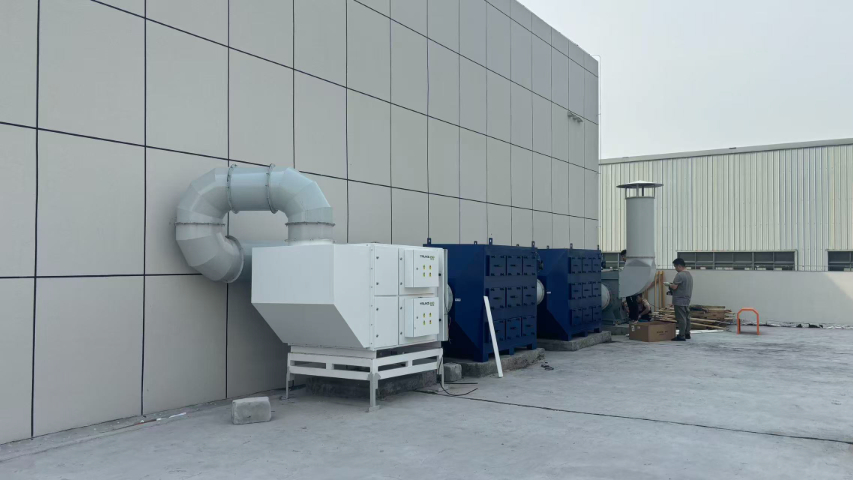
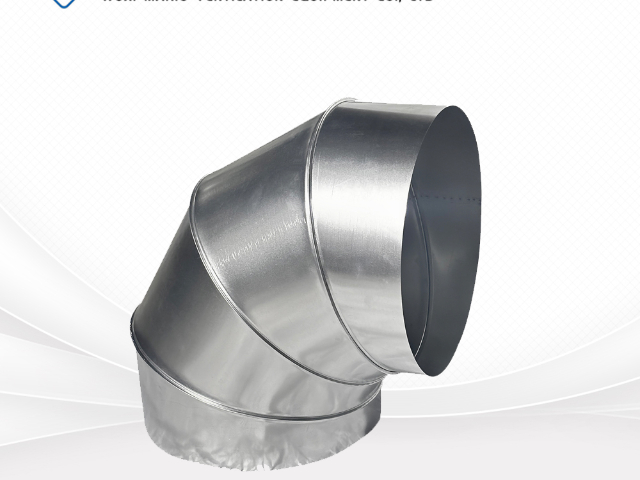
风管在转弯时,内侧气流速度慢、外侧快,压力分布不均,这是镀锌弯头处阻力偏大的主要原因。当弯头平面边长较大且内弧半径相对很小时,气流容易在转角处脱离壁面,形成明显的涡流区。规范对此给出判断条件,边长大于或等于五百毫米,且内弧半径与弯头端口边长之比小于或等于零点二五时,应在镀锌弯头内设置导流叶片。导流叶片的作用是把一股气流分成若干层,使各层沿相近的曲率通过,减少涡流与偏流。设置导流叶片后,弯头的局部阻力会下降,风机电耗与气流噪声也随之降低。未设叶片的直角弯头,实测阻力通常高于同尺寸的圆弧弯头,风机选型时应把这部分损失计入。是否需要加叶片,应在深化设计阶段按上述条件判断,不能等到现场安装再补。加工前要确认叶片的数量、间距与固定方式,并核对叶片弧线是否与内弧同心。镀锌弯头加装叶片后,内部清理会比光壁弯头麻烦一些,检修口位置需一并考虑。叶片安装方向应与气流走向一致,反向安装反而会增大阻力。对已经安装完成的镀锌弯头,若发现该处噪声与阻力偏大,可复核是否漏设了导流叶片,必要时在检修期补装。镀锌弯头装配完成之后,不要强行扭曲管件,避免咬口位置出现开裂。常州800mm镀锌弯头推荐厂家
镀锌弯头焊接加工位置,镀层会被高温破坏,完工后可补刷防锈涂层。无锡500mm镀锌弯头
导流叶片的做法并不只有一种,常见有单片式与月牙式两类,选择时看弯头尺寸与气流速度。单片式结构简单,把一片弧形板固定在内外弧之间,适用于边长不大的镀锌弯头。月牙式叶片由若干片弧形板按渐变间距布置,气流分层更细,减阻效果相对更均衡,加工难度也更高。叶片间距可以等距设置,也可以由内向外逐渐加大,间距不宜小于二百毫米。叶片数量按平面边长除以五百取整数来确定,通常不超过四片,片数过多反而增加摩擦面积。叶片材质与风管一致,厚度通常不小于零点七五毫米,避免气流冲击下发生变形。叶片应与镀锌弯头的内弧同心,弧长与内弧对应段一致,端部与内弧板贴合。镀锌弯头导流叶片的固定方式可用螺栓或铆钉,高温系统的叶片宜采用耐温的铆钉,避免受热后松动。镀锌弯头安装完成后要检查叶片有无晃动,晃动会在气流冲击下逐渐扩大并产生异响。不同截面的镀锌弯头,叶片弧线要分别放样,圆形弯头一般不设此类叶片。安装后还需观察一段时间,确认叶片没有因气流冲击产生位移或松动,镀锌弯头内部如有异响应及时停机检查。叶片的数量与位置如有变更,应同步更新加工图与竣工资料。无锡500mm镀锌弯头
无锡马里奥通风设备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的建筑、建材中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来无锡马里奥通风设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

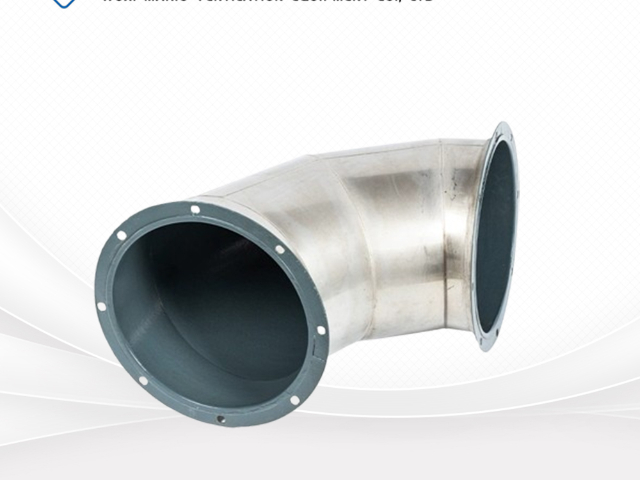
- 无锡700mm镀锌弯头供应商家 2026-11-04
- 镇江10000mm镀锌弯头工厂直销 2026-11-04
- 福建250mm镀锌弯头 2026-11-04
- 福建250mm镀锌弯头按需定制 2026-11-04
- 镀锌弯头厂家直销 2026-11-04
- 安徽100mm镀锌弯头生产企业 2026-11-04
- 南京400mm镀锌弯头厂家直销 2026-11-04
- 南通200mm镀锌弯头工厂直销 2026-11-04


- 01 成都市政给水管报价
- 02 环保防腐木阳台铺设
- 03 无锡500mm镀锌弯头
- 04 上海资质齐全实验室建设公司国内企业
- 05 恩施通用玻璃胶有哪些
- 06 双轨推拉窗隔音效果
- 07 贵州200微米环氧厚浆面漆h94倒静电储罐防腐面底漆
- 08 工程室内甲醛清除剂多少钱
- 09 广东古建筑灯光设计企业
- 10 徐汇区哪里防水修缮