广州加热退磁处理步骤
关键词: 广州加热退磁处理步骤 退磁处理

 2026.11.06
文章来源:
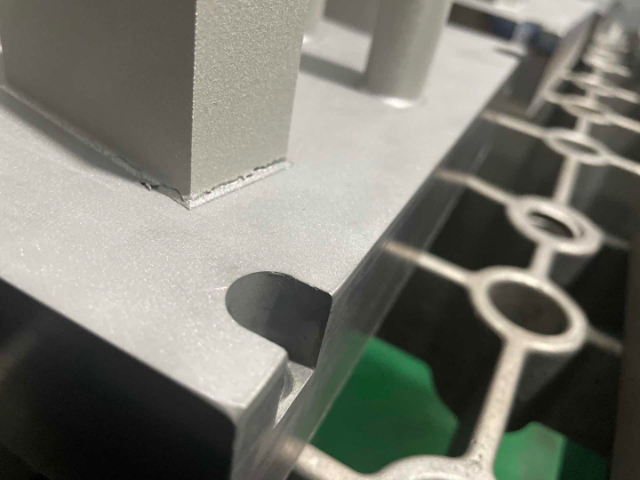
大型龙门铣床底座、厚重机床铸件体积大,整体剩磁分布不均,成都万可瑞特金属科技有限公司大型铸件移动式退磁设备加工。厚重机床铸件铸造、铣削后整体磁性强弱不一,固定通道设备无法完整覆盖,移动式龙门磁场装置可沿铸件长度移动,分段多次交变消磁,底座凹槽、安装孔全部消除残磁。加工无高温冲击,铸件时效后的稳定性不受影响,可安排在粗铣后、精铣前工序,大型机床厂分批次配送铸件即可集中处理,解决厚重工件消磁不彻底的行业痛点。公司主打先进精密热处理,拥有成熟的退磁工艺。广州加热退磁处理步骤
链条、链轮传动工件加工后带磁会加剧链节磨损,成都万可瑞特金属科技有限公司传动配件退磁处理服务。链轮齿面、链条销轴磨削产生的铁粉被磁性吸附,啮合过程持续研磨齿面,缩短传动部件使用周期,自动化产线频繁停机更换配件,影响生产效率。公司针对不同规格链条设计配套周转治具,整串链条匀速穿过退磁通道,链节缝隙充分消磁;中碳钢、合金钢链轮批量流水线加工,末端抽样检测残磁,不合格复处理。退磁不破坏工件表面耐磨层,加工后可直接上油防锈,输送设备、包装机械链条配件大批量订单可持续排产,稳定匹配产线流转节奏。绵阳加热退磁处理价格公司通过IATF16949质量管理体系认证。
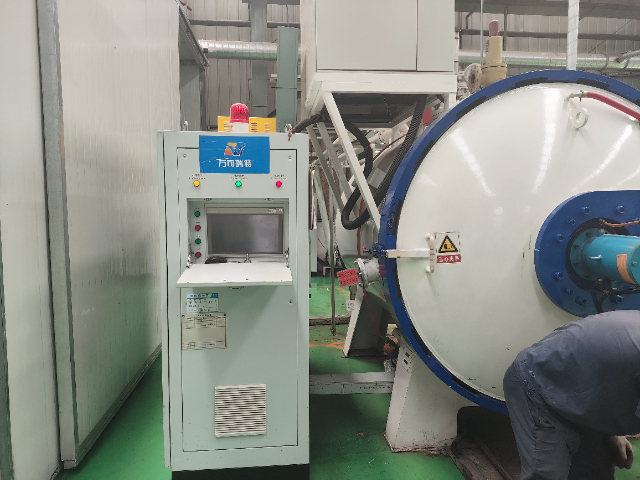
热处理工艺参数的控制精度直接决定了金属零件的终性能与寿命,成都万可瑞特对此有着深刻的理解与严格的执行标准。在热处理过程中,温度、时间、气氛是三大控制要素,三者之间的协同配合构成了工艺成败的。成都万可瑞特依托先进的真空炉、离子氮化炉等专业设备,结合经过长期生产实践验证的工艺数据库,实现了热处理过程的数字化与标准化管理。每一炉产品的处理严格依据工艺卡片执行,炉温的均匀性、真空度的稳定性、气氛碳势的精确性等参数,均通过设备自带的传感系统进行实时监控与记录。任何微小的参数偏差都会触发系统预警,技术人员立即介入调整,确保每一炉产品均在预设的工艺窗口内完成处理。这种对过程控制的追求,是保证产品性能一致性、减小热处理变形、获得理想金相组织的根本保障。公司于2009年通过ISO9001质量管理体系认证,并持续保持体系的有效运行,为热处理服务的可靠性与稳定性提供了制度性保障。
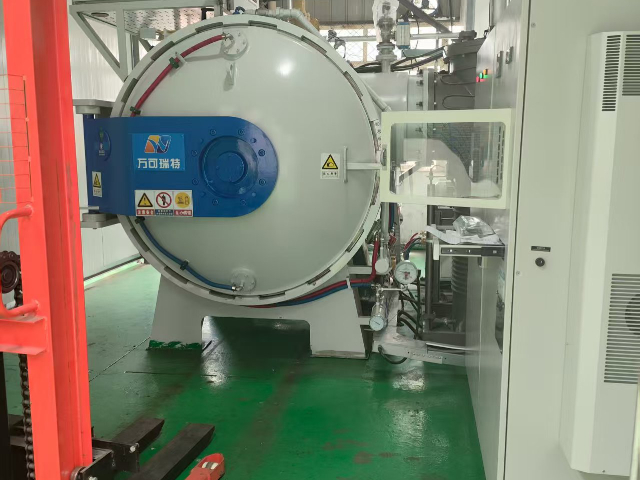
热退磁工艺在处理大型或高剩磁金属构件方面具有不可替代的技术优势,成都万可瑞特依托其真空热处理炉群的热处理能力,为客户提供专业的热退磁服务。热退磁的原理基于铁磁性材料的居里温度特性,当工件被加热至居里点以上时,磁畴的热运动能量超过了磁各向异性能,导致磁畴的定向排列被彻底打破;随后在无外加磁场条件下冷却,磁畴随机重排,工件恢复到非磁性状态。这一工艺的消磁效果极为彻底,特别适用于经过真空淬火后剩磁较高的大型锻件、厚壁壳体或形状复杂的特种构件。热退磁工艺执行的在于温度窗口的精确控制与气氛保护,升温过快可能导致热应力集中引发微裂纹,保温不足则芯部磁畴未能完全瓦解,冷却方式不当则可能引入新的热应力。成都万可瑞特依托其丰富的真空热处理经验,为不同材质的热退磁工艺建立了参数库,在确保彻底消磁的同时,通过真空环境或保护气氛有效防止工件表面氧化脱碳,守护了材料经过淬火与回火后获得的基体性能。公司针对钣金件、冲压件提供专业的退磁处理服务。
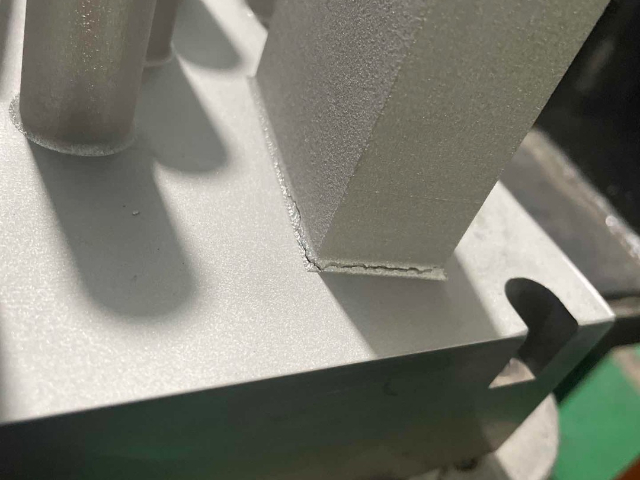
电镀、氧化前工件需完成退磁处理,避免镀层附着力不足,成都万可瑞特金属科技有限公司配套表面处理前置消磁工序。金属工件带磁时,电镀槽内金属离子会被磁性吸附,镀层厚薄不均,局部出现、起皮,氧化膜也会因磁吸附杂质产生瑕疵,大幅降低表面处理良品率。公司可承接热处理后、精加工后两道节点的退磁加工,根据工件表面状态调整工艺,抛光件采用平缓交变磁场,防止表面细微划痕;铸造毛坯复杂工件多次循环消磁,凹槽内部剩磁。退磁工序无油污、杂质附着,处理后工件可直接投入清洗电镀流水线,批量五金、装饰金属件可集中加工,同步对接表面处理加工厂联合排产,缩短整体加工流转周期。剩磁吸附铁屑可能触发设备卡滞甚至短路,退磁处理消除这一隐患后,设备运行安全阈值得以整体提升。北京铁件退磁处理在线询价
成都万可欣可承接批量金属零件退磁处理加工,满足大批次订单需求。广州加热退磁处理步骤
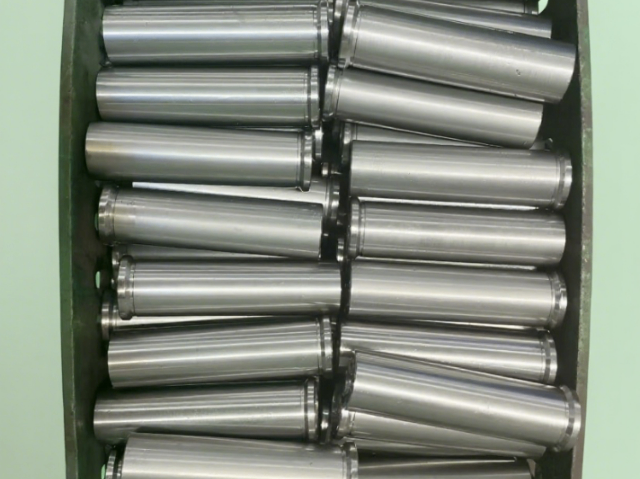
轴承钢工件残余磁性会大幅缩短轴承使用寿命,成都万可瑞特金属科技有限公司专注各类轴承套圈、钢柱、滚针退磁处理加工。轴承内部间隙微小,带磁工件吸附磨削铁粉,运转时铁粉卡在滚道内,形成点状磨损,运行噪音增大,提前出现间隙超标失效;轴承检测时剩磁干扰探伤设备,无法识别内部细微裂纹,留下产品隐患。公司区分深沟球轴承、圆锥滚子轴承不同配件尺寸,调整退磁设备行进速度与磁场衰减梯度,薄壁套圈降低磁场强度,防止工件微量变形;细小滚针批量放入周转治具连续消磁,全部工件完成后抽样检测残磁。退磁不破坏轴承表面淬火硬化层,加工后可直接进入清洗防锈工序,轴承加工厂大批量订单可分批次持续加工,稳定匹配生产线流转节奏。广州加热退磁处理步骤

- 杭州模具退磁处理在线询价 2026-11-05
- 工件退磁处理目的 2026-11-05
- 南充工件退磁处理过程 2026-11-04
- 内江退磁处理价格 2026-11-04
- 上海磁钢退磁处理加工 2026-11-04
- 南充零件退磁处理步骤 2026-11-04
- 重庆金属件退磁处理必要性 2026-11-04
- 苏州铁件退磁处理哪家好 2026-11-04


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制