济宁EPS线条全套设备厂家
关键词: 济宁EPS线条全套设备厂家 设备

 2026.11.07
文章来源:
边角料回用是提高EPS生产材料利用率、降低原料成本的重要途径,材料利用率的高低也在一定程度上反映生产的组织和管理水平。EPS在切割和成型加工中都会产生边角料:切割加工时,块体分片和异形切割会产生一定比例的余料;成型加工中也会产生废件和边角。这些废料如果弃置,不浪费材料,还会增加处理负担。通过破碎回收,废料可以加工成可回用颗粒,按一定比例掺入新原料重新使用,从而减少新料的投入。提高材料利用率的措施包括:优化产品排版和套料,使切割方案在块体或板材上尽可能减少余料;合理安排生产顺序,使不同规格的产品相互搭配,充分利用余料;对可回用的废料及时回收并做好分类,保证回用料的清洁和粒度相对均匀。回用料的掺入比例需要根据产品要求控制,因为回用料在密度和性能上与新料可能存在差异,掺入过多会影响制品的强度和外观,因此通常经过试验确定合适的配比。此外,回用设备的运行状况和处理能力也影响回用的实际效果,破碎和除尘效果不佳会降低回用料的质量。通过回收和回用的系统化管理,EPS生产可以在保证质量的前提下提高材料利用率,实现较好的经济效益。淄博友利机电始终以适应和促进发展为宗旨。济宁EPS线条全套设备厂家

EPS预发机是EPS生产流程中的前端设备,其作用是把含有发泡剂的聚苯乙烯珠粒加热膨胀到预定密度,为后续成型提供符合要求的珠粒。其工作原理是利用蒸汽对珠粒进行加热,使珠粒内的发泡剂受热汽化,在珠粒内部形成压力并使其体积膨胀,从而降低堆积密度。预发过程在预发机的发泡筒内进行,筒内装有搅拌装置,在加热和搅拌的共同作用下使珠粒均匀受热膨胀,避免结团。设备的主要组成部分包括发泡筒、搅拌系统、蒸汽引入与控制系统、进料和出料装置以及输送系统等。发泡密度的控制主要依靠蒸汽压力、加热时间和进料速度等参数的调节:蒸汽压力较高、时间较长时发泡倍率较大、密度较低,反之则密度较高。为获得稳定的密度,设备通常配有相应的控制装置和密度检测手段,实现参数的精确调节和过程的连续控制。预发机按运行方式可分为间歇式和连续式等类型,不同形式的设备在产能、密度稳定性和操作方式上有所差异,可根据生产规模和产品要求选用。预发环节的质量直接影响后续成型和制品性能,因此预发机通常在密度稳定性和运转可靠性方面有较高要求。天津EPS线条成套设备多少钱以客户至上为理念,为客户提供咨询服务。

成型工艺中的蒸汽与冷却控制是决定EPS制品熔结质量和尺寸精度的关键环节。成型时,珠粒在模具内通入蒸汽加热,蒸汽的热量使珠粒表面软化、膨胀并相互粘结,形成连续的整体;蒸汽压力和通汽时间、次数需要根据制品厚度和密度合理设定,蒸汽不足会造成珠粒间结合不牢、制品强度偏低,蒸汽过多则可能引起过熔、表面塌陷或制品尺寸偏差。为提高熔结效果和成型效率,成型过程通常采用多次通汽和保温相结合的方式,使蒸汽热量渗透到模具内部并均匀作用于制品各部。加热之后必须进行充分冷却,使制品在模具内定型并具备脱模所需的强度;冷却不足会导致脱模后制品变形、鼓起或收缩,冷却过度则延长成型周期、影响效率。冷却方式包括水冷、真空冷却和自然冷却等,其中真空冷却通过降低模具内压力促使制品中的水分和热量更出,有助于缩短周期并改善定型效果。蒸汽和冷却参数的设定需要与制品规格、模具结构和环境条件相匹配,并通过试产逐步优化,形成稳定的成型工艺,从而兼顾制品质量与生产效率。
预发泡珠粒的密度及其稳定性是EPS生产中的重要质量指标,对成型制品的强度、重量和尺寸都有影响。发泡倍率越大,珠粒密度越成的制品越轻,但其强度和尺寸稳定性可能会下降;发泡倍率较小则密度较高,强度和硬度提升,重量增加。因此密度需要根据制品的用途合理设定,保温用的制品偏向较低密度以兼顾保温与轻量,承重和浮力用的制品则偏向较高密度以保证强度。密度的稳定性同样重要:同一批珠粒如果密度波动较大,成型时会出现熔结不均、局部强度不足或收缩变形等问题,影响制品的一致性。影响密度稳定性的因素包括原料的发泡剂含量和珠粒规格、蒸汽压力和加热时间的稳定性、进料均匀程度以及环境温湿度等。为减少波动,生产中通常对预发过程实施参数监控,并对预发后的珠粒进行密度检测,必要时调整工艺或重新发泡。预发后的珠粒在输送和储存过程中也要避免过度挤压和长时间积压,防止珠粒变形或二次发泡。通过对密度和稳定性的控制,可以为成型环节提供质量稳定的原料,是保证EPS制品整体质量的基础。淄博友利机电与广大客户携手并进,共创辉煌!
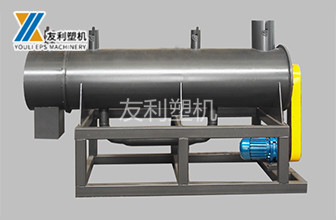
数控切割设备是在热丝切割基础上引入数控技术而形成的自动加工设备,能够按照设计图纸自动完成复杂轮廓的切割,是EPS切割设备中精度和自动化程度较高的类型。其构成主要包括机械结构、运动系统、切割执行部件和数控系统。机械结构由机架、横梁、导轨和工作台等组成,需要有较好的刚性和稳定性,以保证加工过程中刀具或电热丝与工件的相对位置准确,减少振动造成的误差。运动系统由伺服或步进电机、直线导轨、滚珠丝杠或同步带等传动部件组成,带动电热丝两端或刀具按设定轨迹运动,实现直线、圆弧、曲线和异形轮廓的加工。切割执行部件为电热丝及张紧装置,或旋转刀具,负责实际的切割工作。数控系统是设备的控制中心,操作人员将设计文件导入控制软件后,系统进行图形识别、路径规划和指令生成,驱动各轴按预定轨迹运行;控制软件通常支持常见矢量图纸格式的导入,并具备图形缩放、旋转、镜像、套料和断电记忆等功能。部分设备配有负压吸附工作台,用于固定板材,保证切割过程中材料不移动。数控切割设备由于自动化和精度较高,适合形状复杂、批量较大、质量要求较高的加工任务。友利塑机是多层次的模式与管理模式。东营EPS设备价格
淄博友利机电深受各界客户好评及厚爱。济宁EPS线条全套设备厂家
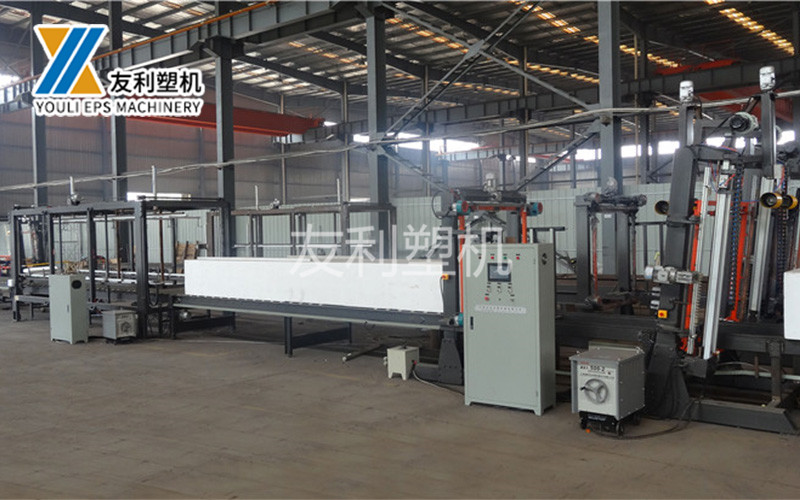
物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运和等待,提高整体效率。在生产流程中,需要输送的物料主要包括预发泡珠粒、熟化后的珠粒、成型块体和加工后的制品,以及需要回用的废料。珠粒的输送多采用气力输送方式,通过管道和气流把珠粒从预发机输送到熟化仓、储料仓或成型设备,具有布置灵活、封闭输送、减少撒漏和粉尘的特点;输送过程中需要控制风速和输送量,避免珠粒磨损或堵塞。块体和制品的输送多采用辊道、皮带或链板等机械输送方式,配合上料、定位和转运装置,与切割设备和包装设备衔接。切割线上,块体从一端进入,经各切割工位加工后从另一端输出,中间通过输送装置完成转运;边角料则由输送装置或负压装置引入回收破碎设备。为了实现生产的自动化衔接,各设备的运行节拍需要相互协调,并通过控制系统实现联动,使物料按顺序、按节拍流转,避免某一环节过快或过慢影响整体。物料输送与自动化衔接程度较高的生产线,能够减少人工干预、稳定生产节拍并降低劳动强度,是EPS生产向连续化、规模化发展的重要支撑,其设计和配置需要与前后工序的产能相匹配。济宁EPS线条全套设备厂家

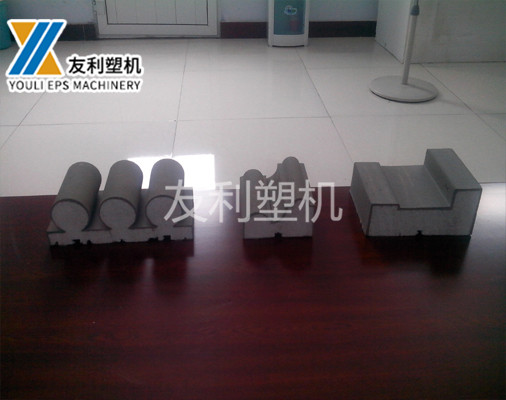


- 黑龙江EPS装饰线条设备厂 2026-11-06
- 福建EPS成型设备价格 2026-11-06
- 山东EPS设备多少钱 2026-11-06
- 黑龙江EPS泡沫机械设备价格 2026-11-06
- 济宁EPS苯板设备厂家 2026-11-05
- 陕西EPS板材成型机设备价格 2026-11-05
- 青海苯板切割机设备厂 2026-11-05
- 北京EPS泡沫机械设备厂 2026-11-05


- 01 常德全自动隧道炉工厂
- 02 汕尾进口IC芯片磨字
- 03 上海精密激光焊接机定制方案
- 04 附近冷凝机组执行标准
- 05 上海水刀切割机近期价格
- 06 常州语音IC芯片代加工服务
- 07 河南高精密热熔胶涂布机定制
- 08 河南智能清洗机器人厂家
- 09 宿迁清洁室用预浸布自动撕膜设备价格
- 10 进口压力容器大概多少钱