莱芜EPS连续切割机设备厂
关键词: 莱芜EPS连续切割机设备厂 设备

 2026.11.07
文章来源:
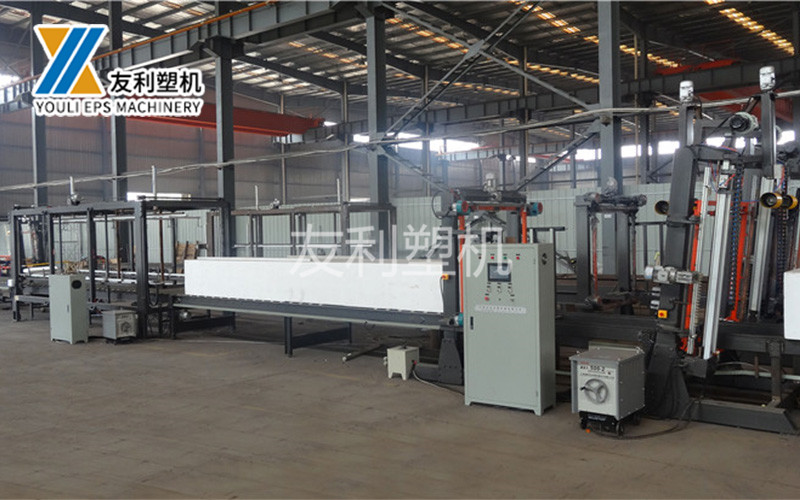
对应不同的设备选择方向:小型产能(日产量≤500米):适合小型加工厂、个体工商户、装修门店等,主要承接本地零散订单、小型家装项目。这类需求的是“低成本、易操作、占地小”,无需追求高自动化,半自动台式切割设备即可满足。比如单次切割长度,单人即可操作,设备占地需3-5㎡,能应对小批量、多批次的零散订单。中型产能(日产量500-2000米):适合中型建材企业,承接区域内的地产配套、市政工程订单。这类需求的是“平衡效率与成本”,建议选择半自动数控切割设备或小型全自动切割设备。比如带进料平台、可实现连续切割的数控设备,能减少人工上下料的时间,切割效率比纯半自动设备提升30%-50%,同时兼顾一定的灵活性,可适配多种规格的线条生产。大型产能(日产量≥2000米):适合大型建材集团、**性工程供应商,承接大型地产集采、重点市政工程等批量订单。这类需求的是“**率、高稳定性、低人工依赖”,必须选择全自动数控切割生产线。设备需具备自动进料、自动定位、自动切割、自动出料的全流程自动化功能,支持24小时连续作业,同时搭配智能控制系统,可实现订单数据化管理、切割参数精细调控,大幅降低人工成本和废品率。淄博友利机电以高质量的产品,满足广大新老用户的需求。莱芜EPS连续切割机设备厂

能精细还原雕花细节,但成本高、损耗快。采购时需根据产品造型选择对应的刀头,避免“大材小用”或“小材大用”。加热功率与温控精度:加热功率决定切割速度和厚度——功率越大,切割速度越快,能切割的EPS板材越厚(建议选择功率≥2000W的设备,可满足常规厚度EPS板材切割)。温控精度决定切割边缘质量,建议选择温控精度≤±5℃的设备,能避免因温度过高导致的焦糊或温度过低导致的切割不顺畅。刀头寿命与更换便捷性:电热丝是消耗品,需关注其使用寿命(质量电热丝寿命≥500小时)和更换便捷性——选择刀头拆卸简单、无需工具的设备,能减少停机更换时间,提升生产效率。机架与工作台:稳定性的“基础支撑”机架和工作台的结构强度直接影响设备的稳定性——若结构不稳定,切割过程中容易出现设备抖动,导致切割偏差。关注两点:机架材质与结构:机架建议选择“质量钢材”(如Q235钢材),并经过焊接加固和时效处理,能提升结构强度和稳定性;避免选择铝合金或薄钢板材质的机架,这类机架承重能力差、容易变形。同时,关注机架的结构设计——是否有加强筋、是否采用一体化焊接,这些设计能进一步提升设备稳定性。工作台面精度与承重:工作台面需平整光滑,平面度误差≤。泰安EPS板材成型机设备价格友利塑机公司狠抓产品质量的提高,逐年立项对制造、检测、试验装置进行技术改造。

综合来看,EPS设备行业随着EPS材料应用的推广而持续发展,已形成涵盖发泡成型、切割加工、包装回收等环节的设备体系,并在技术水平和成套能力上不断提高。在生产环节,预发机和成型机在密度稳定性、成型质量和运行效率上不断改进,为制品质量提供了基础;在加工环节,切割设备从手动走向数控,精度和加工能力明显提升,多丝切割、三维加工和连续生产线拓展了产品的可能范围;在配套环节,包装、回收和环保设备随着规模化生产而得到重视,材料利用率和作业环境不断改善。技术发展方向上,自动化和智能化使生产更加连续和可控,节能环保的要求推动设备在能耗和排放方面持续改进,数字化和信息化管理使生产组织更加规范和高效。当前行业既面临下游需求升级带来的机遇,也面临竞争加剧和技术要求提高带来的压力,企业需要通过提升产品技术水平和成套服务能力来增强竞争力。对使用EPS设备的企业而言,根据自身产品方向和规模选择合适的设备,做好安装调试、维护管理和生产组织,才能充分发挥设备能力,实现稳定高效的生产。可以预见,随着材料应用和技术进步,EPS装备行业将继续朝着自动化、智能化和绿色化的方向发展,为EPS各应用领域提供更有力的装备支撑。
调试和试运行是设备安装之后、正式生产之前的必要环节,其目的是检验设备运行状况、调整工艺参数并确认产品达到要求。调试通常从空载运行开始,检查各运动部件动作是否正常、控制系统是否灵敏、安全装置是否有效,确认无异常后再进行带料试运行。带料试运行阶段,通过实际加工或生产检验设备的加工能力和产品质量,重点观察切割或雕刻的尺寸精度、切口质量、表面平整度以及运行稳定性,并根据结果调整相关参数。对于发泡和成型设备,调试的重点是发泡密度、成型熔结质量和成型周期,需要通过调整蒸汽压力、时间和冷却方式等参数,使制品达到规定的密度、强度和尺寸要求;对于切割和雕刻设备,调试的重点是切割速度、温度、丝距或刀具参数,通过试切确定合适的参数组合。调试过程中通常需要记录各项参数和对应的产品质量,形成可以复现的工艺条件。试运行还应观察设备在连续运行下的表现,包括温度变化、振动情况和能耗水平,发现问题及时处理。调试和试运行需要由具备经验的人员操作,并与设备供应方的技术人员配合,确保设备能够稳定地投入正常生产。友利塑机以诚信为根本,以质量服务求生存。
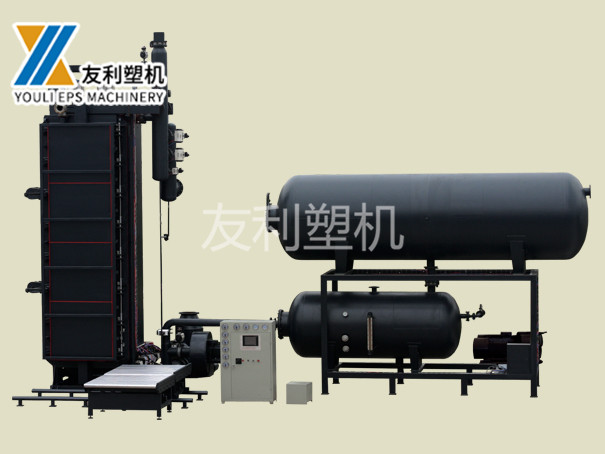
预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。淄博友利机电是您可信赖的合作伙伴!河南EPS线条全套设备
友利塑机以发展求壮大,就一定会赢得更好的明天。莱芜EPS连续切割机设备厂
热丝切割是EPS加工中应用普遍的加工方式,其基本原理是利用通电的电阻丝产生热量,使电热丝温度升高到EPS材料的软化熔融温度以上,当电热丝与泡沫接触并相对移动时,接触部位的泡沫被熔化并气化,从而形成切口。EPS的熔融温度通常在100至120℃左右,加工中电热丝温度一般控制在200至400℃之间,具体温度依据泡沫密度、厚度和切割速度确定。热丝切割的突出特点是切口在高温下被轻微熔结封闭,形成较为光滑的切面,几乎不产生粉尘和碎屑,工件表面通常无需二次处理即可使用,这一点使其区别于机械切削。同时,热丝切割设备结构相对简单,主要由电热丝、张紧机构、加热电源、温控装置和机架组成,便于维护和操作。切割质量很大程度上取决于温度、速度和张力三个因素的配合:温度偏低或速度过快会造成切口拉丝、粘连;温度偏高会造成切口碳化、发黄;电热丝张紧不足会因受热伸长而下垂抖动,导致切口波浪或尺寸偏差。因此热丝切割通常需要根据材料和产品要求调整参数,并在运行中保持电热丝的正确张力。掌握这些要领,是获得稳定切割质量的基础。莱芜EPS连续切割机设备厂


- 黑龙江EPS装饰线条设备厂 2026-11-06
- 福建EPS成型设备价格 2026-11-06
- 山东EPS设备多少钱 2026-11-06
- 黑龙江EPS泡沫机械设备价格 2026-11-06
- 济宁EPS苯板设备厂家 2026-11-05
- 陕西EPS板材成型机设备价格 2026-11-05
- 青海苯板切割机设备厂 2026-11-05
- 北京EPS泡沫机械设备厂 2026-11-05


- 01 常德全自动隧道炉工厂
- 02 汕尾进口IC芯片磨字
- 03 上海精密激光焊接机定制方案
- 04 附近冷凝机组执行标准
- 05 上海水刀切割机近期价格
- 06 常州语音IC芯片代加工服务
- 07 河南高精密热熔胶涂布机定制
- 08 河南智能清洗机器人厂家
- 09 宿迁清洁室用预浸布自动撕膜设备价格
- 10 进口压力容器大概多少钱