jswpc日本制钢所双螺杆造粒机报价
关键词: jswpc日本制钢所双螺杆造粒机报价 双螺杆

 2023.04.02
文章来源:
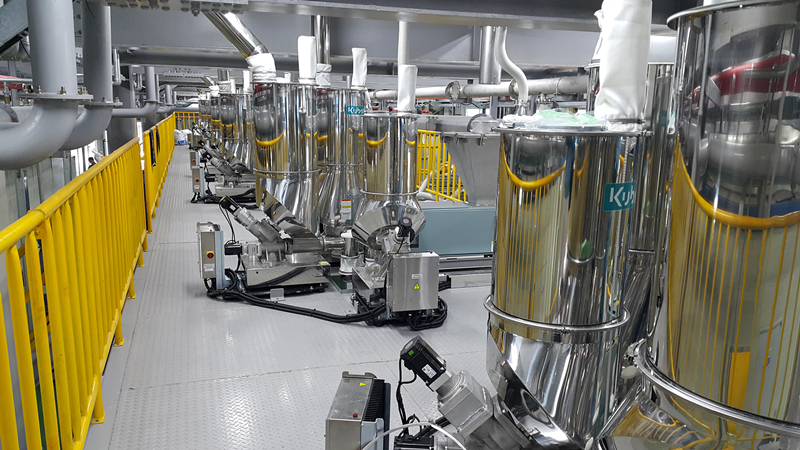
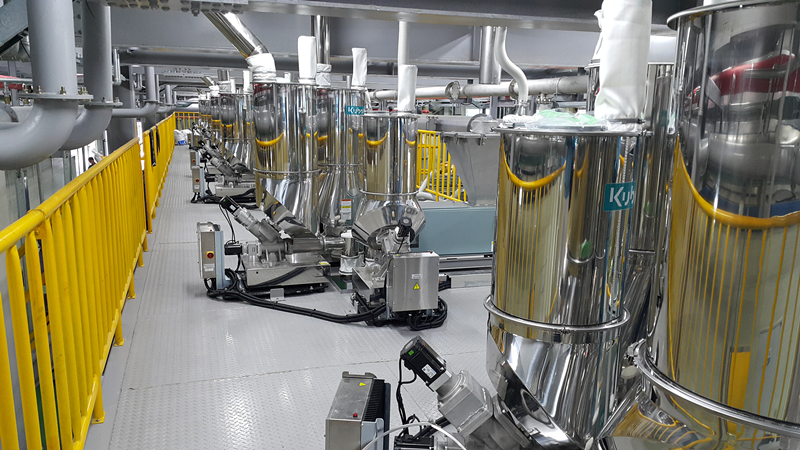
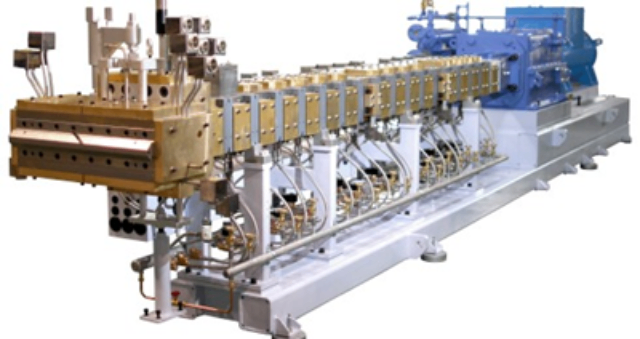
挤出机加料装置供料一般大多采用粒料,但也可以采用带状料或者粉料。装料设备通常都使用锥形加料斗,其容积要求至少能提供一个小时的用量。料斗底部有截断装置,以便调整和切断料流,在料斗的侧面装有视孔和标定计量的装置。有些料斗还可能带有防止原料从空气中吸收水分的减压装置或者加热装置,或者有些料筒还自带搅拌器,能为其自动上料或加料。1.料斗料斗一般做成对称形式。在料斗的侧面开有视窗,以观察料位及上料情况,料斗的底部有开合门,以停止和调节加料量。找双螺杆选择哪家,推荐东西贸易(上海浦东新区)有限公司。jswpc日本制钢所双螺杆造粒机报价

挤出机挤出机节能编辑挤出机的节能上可分为两个部分:一个是动力部分,一个是加热部分。动力部分节能:大多采用变频器,节能方式是通过节约电机的余耗能,例如电机的实际功率是50Hz,而你在生产中实际上只需要30Hz就足够生产了,那些多余的能耗就白白浪费了,变频器就是改变电机的功率输出达到节能的效果。加热部分节能:加热部分节能大多是采用电磁加热器节能,节能率约是老式电阻圈的30%~70%。工作过程塑料物料从料斗进入到挤出机,在螺杆的转动带动下将其向前进行输送,物料在向前运动的过程中,接受料筒的加热、螺杆带来的剪切以及压缩作用使得物料熔融,因而实现了在玻璃态、高弹态和粘流态的三态间的变化。在进行加压的情况,使得处于粘流态的物料通过具有一定的形状的口模,然后根据口模而成为横截面和口模样子相仿的连续体。继而冷却定型形成玻璃态,由此得到所需加工的制件。挤出机构成编辑在挤出机中,一般情况下,基本和通用的是单螺杆挤出机。其主要包括:传动、加料装置、料筒、螺杆、机头和口模等六个部分。挤出机传动部分传动部分通常由电动机,减速箱和轴承等组成。在挤出的过程中,螺杆转速必须稳定,不能随着螺杆负荷的变化而变化。jswpc jswpe日钢双螺杆压出机价格苏州找双螺杆哪家好,选择东西贸易(上海浦东新区)有限公司。

预热带初期的升温速度又超过25-35℃/h时,坯体中迅速汽化了的蒸汽来不及排出,挤炸砖坯,残余水分越高,情况也越严重,甚至窑顶可听到炸裂声,尤其在蹲火后刚进入预热带升温较急,死伤水分并不太高,水汽常只挤破砖坯表层,形成蛛网般的细裂纹,对此,除应控制入窑坯的残余水分低于8%外,还应适当延长预热带,使缓慢升温均匀脱水,以及在蹲火及轮窑烧纸挡后缓提远闸,慢慢加高。3.泛霜砖面上生出一层白色粉末,这是砖体残留有硫酸镁、硫酸钠等可溶无机盐,吸水后渗出表层蒸发后的残留物。由于坯体含有一定数量的结晶水,脱水后膨胀,因此,在泛霜时还会崩裂砖的表层。为此,应控制泥料中扭送化镁的含量低于3%。强化粉碎,提高细度和适当延长焙烧及保温时间,使生成不溶于水的硅酸盐,减轻或杜绝危害。4.哑音砖除因欠火造成的哑音砖外,成型时造成的隐形裂纹和因原料土中杂质太多,搅拌不匀留下的隐形分层,湿坯在预热升温太急,已被霜冻的砖坯和砖坯在预热带吸潮凝露等均会形成微裂纹,造成哑音砖,体突冷形成微裂纹等,也可能造成哑音砖。对此,除应强化原料处理,剔除杂质,充分混匀,改善砖机的有关参数外,还应注意不烧高温坯、霜冻坯,同时应保证预热良好。
质量和增加机头阻力。⑺当挤出机需较长时间停止使用时,应在螺杆、机筒、机头等工作表面涂上防锈润滑脂。小型螺杆应悬挂于空中或置于木箱内,并用木块垫平、以免螺杆变形或碰伤。⑻定期校正温度控制仪表,检查其调节的正确性和控制的灵敏性。⑼挤出机的减速箱保养与一般标准减速器相同。主要是检查齿轮、轴承等磨损和失效情况。减速箱应使用机器说明书指定的润滑油,并按规定的油面高度加入油液,油液过少,润滑不足,降低零件使用寿命;油液过多,发热大,耗能多,油易变质,同样使润滑失效,造成损害零件的后果。减速箱漏油部位应及时更换密封垫,以确保润滑油量。⑽挤出机附属的冷却水管内壁易结水垢外部易腐蚀生锈。保养时应做认真检查,水垢过多会堵塞管路,达不到冷却作用,锈蚀严重会漏水,因此保养中必须采取除垢和防腐降温措施。⑾对驱动螺杆转动的直流电动机要重点检查电刷磨损及接触情况,对电动机的绝缘电阻值是否在规定值以上亦应经常测量。此外要检查连接线及其它部件是否生锈,并采用保护措施。⑿指定专人负责设备维护保养。并将每次维护修理情况详细记录列入工厂设备管理档案。挤出机技术创新编辑中国常规挤出机及生产线,以优异的性价比逐渐走俏国际巿场。苏州找双螺杆推荐哪家,选择东西贸易(上海浦东新区)有限公司。

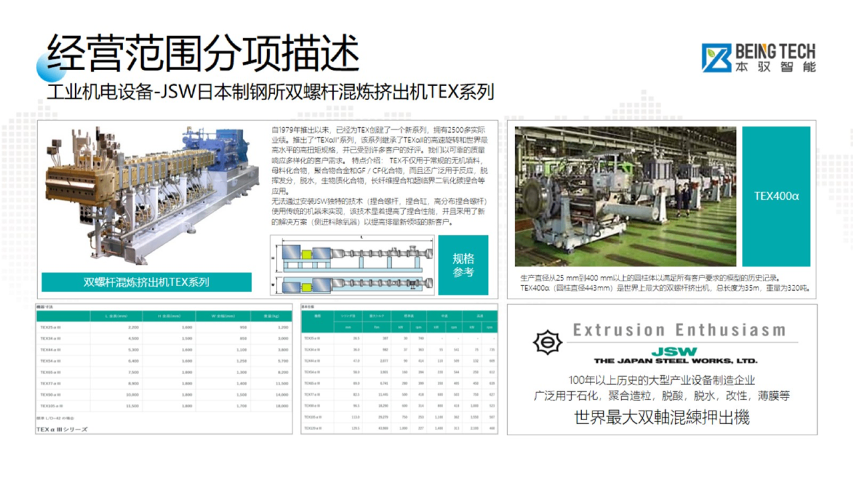
还会涌现出更有特点的新型螺杆和特殊单螺杆挤出机。从总体而言,单螺杆挤出机向着高速、高效、化方向发展。双螺杆挤出机喂料特性好,适用于粉料加工,且比单螺杆挤出机有更好的混炼、排气、反应和自洁功能,特点是加工热稳定性差的塑料和共混料时更显示出其优越性。近些年来国外双螺杆挤出机已经有很大的发展,各种形式的双螺杆挤出机已系列化和商品化,生产的厂商也较多,大致分类如下:⑴按两根轴线相对位置,有平行和锥形之分;⑵按两根螺杆啮合程序,有啮合型和非啮合型之分;⑶按两根螺杆的旋转方向,有同向和异向之分,在异向中又有向内、向外之分;□⑷按螺杆旋转速度,有高速和低速之分;⑸按螺杆与机筒的结构,有整体和组合之分。在双螺杆挤出机的基础上,为了更容易加工热稳定性差的共混料,有的厂家又开发出多螺杆挤出机如行星挤出机等挤出机操作要点编辑制作不同塑料制品时,挤出机的操作要点是各不相同的,但也有其相同之处。下面简要介绍挤出各种制品时相同的操作步骤和应注意的挤出机的操作要点。1、开车前的准备工作⑴用于挤出成型的塑料。原材料应达到所需要的干燥要求,必要时需作进一步干燥。并将原料过筛除去结块团粒和机械杂质。上海双螺杆选择哪家,推荐东西贸易(上海浦东新区)有限公司。abs jswpe日钢双螺杆压出设备
常州双螺杆选择哪家,推荐东西贸易(上海浦东新区)有限公司。jswpc日本制钢所双螺杆造粒机报价
有足够长的保温带。5.砖面烧焦起泡原因是焙烧带升温太快,表层迅速熔融烧结,堵住了孔隙,内部还在进行的理化反应所产生的气体无路可走,在砖面鼓成气泡。因此焙烧带的升温速度应低于40-70℃/h,尤其在坯体已达到900℃以上温度时,继续升温的速度更低于20℃-30℃/h,以防砖面烧焦起泡。挤出机标牌上的型号标注说明什么内容?在橡胶挤出机标准GB/T12783-91中规定,标牌上的型号标注说明如下:从左向右顺序:格塑料机械代号为S;第二格挤出机代号为J;第三格是指挤出机不同的结构形式代号。三个格组合在一起就是:塑料挤出机为SJ;塑料排气式挤出机为SJP;塑料发泡挤出机为SJF;塑料喂料挤出机为SJW;塑料鞋用挤出机为SJE;阶式塑料挤出机为SJJ;双螺杆塑料挤出机为SJS;锥形双螺杆塑料挤出机为SJSF;多螺杆塑料挤出机为SJD。第四格表示辅机,代号为F;如果是挤出机组,则代号为E。第五格参数是指螺杆直径和长径比。第六格是指产品的设计顺序,按字母A、B、C等顺序排列,次设计不标注设计号。例如:SJ-45X25,表示塑料挤出机、螺杆直径为45mm,螺杆的长径比为25:1。螺杆长径比为20:1时不标注。jswpc日本制钢所双螺杆造粒机报价
东西贸易(上海浦东新区)有限公司是一家集研发、制造、销售为一体的高新技术企业,公司位于中国(上海)自由贸易试验区富特西一路333号长城大厦六层6036室,成立于1996-11-13。公司秉承着技术研发、客户优先的原则,为国内失重称,喂料机,送料机,异物检出机的产品发展添砖加瓦。久保田,日本制钢所目前推出了失重称,喂料机,送料机,异物检出机等多款产品,已经和行业内多家企业建立合作伙伴关系,目前产品已经应用于多个领域。我们坚持技术创新,把握市场关键需求,以重心技术能力,助力精细化学品发展。东西贸易(上海浦东新区)有限公司每年将部分收入投入到失重称,喂料机,送料机,异物检出机产品开发工作中,也为公司的技术创新和人材培养起到了很好的推动作用。公司在长期的生产运营中形成了一套完善的科技激励政策,以激励在技术研发、产品改进等。东西贸易(上海浦东新区)有限公司以市场为导向,以创新为动力。不断提升管理水平及失重称,喂料机,送料机,异物检出机产品质量。本公司以良好的商品品质、诚信的经营理念期待您的到来!

- JSW日钢双螺杆塑料挤出机 2026-10-23
- jswpc双螺杆挤出机推荐 2026-10-23
- jswpc jswpe日钢所双螺杆减速机推荐 2026-10-23
- 杭州PTFE聚四氟乙烯批发 2026-10-23
- 日本制钢所双螺杆挤压机设备 2026-10-23
- 杭州PVDF聚偏氟乙烯供应 2026-10-23
- 杭州压出机推荐厂家 2026-10-22
- 日本制钢所双螺杆厂家 2026-10-22



- 01 PFA可熔性聚四氟乙烯
- 02 海南库存防水透气膜代理品牌
- 03 黑龙江防松动厌氧胶代理
- 04 河北珠状蒸馏单硬脂酸甘油酯现货
- 05 江苏本地洗护香精价目表
- 06 喷涂加工厂
- 07 jswpp日本制钢所双螺杆挤出机现货
- 08 上海植物蛋白整蛋白型蛋白粉选购
- 09 日钢所双螺杆塑料造粒机现货
- 10 福建专业冰浆蓄冷系统