jswpp日钢所双螺杆造粒机设备
关键词: jswpp日钢所双螺杆造粒机设备 双螺杆

 2023.04.28
文章来源:
这是由于机口、芯具、泥缸及螺旋绞刀的中心线没有对正或辊床安装倾斜造成的,调整好位置即可解决。泥条出现S型弯曲。这是由于机脖子压缩长度不够,首节螺旋绞刀的主叶和副叶顶端不齐或首节绞刀的副叶严重磨损而变小,导致运转时只有主叶的那个半圆才推出泥料。此时应拆换首节绞刀,焊补副叶。3.超载泥料太干。此时应先掏出太干的泥料,好拆下机口和机头,启动机器排净泥缸里的干料后再安装运行,并在规定的范围内适当增加成型水分。较长时间停机,泥缸里的余料变得又干又硬,这不会严重超载,有时会无法启动。为了预防这种情况的发生,当停机在8小时以上时,不要关死机口用水,对于双级真空挤出机还应对其上泥缸中的泥料适当供水,以保持湿润,如果停机在2天以上应尽量开空泥料后再停机。注意事项:超载时,电机的负荷居高不下,离合器打滑,这时切忌强制启动,以免损坏有关零件,甚至酿成挤破泥缸、机头等较大事故。4.机器“摆头”原因及办法“摆头”是螺旋挤出机的一个通病,这是因为绞刀轴是一根较长的悬臂轴,稳定性差,当轴承松晃、主轴弯曲、首节绞刀的副叶太小时,会加剧这一情况。如果泥缸没有装正,螺旋绞刀叶片与泥缸壁四周的间隙不一样大。四川双螺杆挤出机厂家哪家好,推荐上海东西贸易。jswpp日钢所双螺杆造粒机设备

挤出机常见问题编辑螺杆挤出机常见问题及处理在机械设备的使用中,出现这样或那样的问题是在所难免的,因此能及时发现问题并找出解决方法生产中就变得非常关键。在此我们对螺旋挤出机的一些常见问题进行分析并探讨好的处理方法。一、挤出机常见问题及处理方法1.不吃料即出现“漏料”及螺杆发热现象。原因及办法绞刀严重磨损。绞刀与泥缸内壁的间隙太大,或绞刀叶片的螺旋角不对,应该在更换绞刀时应注意保持其间隙为3~5mm,以及应按照设计的角度制作绞刀叶片。绞刀叶片的表面过于粗糙,泥料和叶片的摩擦力太大,因此在堆焊绞刀时不要成组堆焊,一次全部换完,应循序渐进,分批更换,以确保顺利出砖。泥缸壁衬套严重磨损。绞刀叶片与泥缸壁间间隙过大,导致泥料在泥缸里的旋转运动太多,泥料出不来,也进不去。这时应更换新的泥缸衬套,或在其衬套内壁装上若干根平行或倾斜于轴向的肋条,以代替被磨掉的来复槽,阻止泥料无效的回转,增加其有效的挤出。1..压泥刀板与绞刀的间隙过大压不下泥料,此时应调整或补焊、更新刀板,使其与绞刀叶片的间隙小于10mm。2.泥条运动弯曲原因及办法泥条向一侧弯曲。jswpc jswpe日本制钢所双螺杆塑料造粒机报价上海双螺杆推荐哪家,选择东西贸易(上海浦东新区)有限公司。

以使整个挤出操作达到正常状态。并根据需要加足料,双螺杆挤出机采用计量加料器均匀等速地加料。控制仪表⑶当口模出料均匀且塑化良好可进行牵引人定型套。塑化程度的判断需凭经验,一般可根据挤出物料的外观来判断,即表面有光泽、无杂质、无发泡、焦料和变色,用手将挤出料挤细到一定程度不出现毛刺、裂口,有一定弹性,此时说明物料塑化良好。若塑化不良则可适当调整螺杆转速、机筒和机头温度,直至达到要求。⑷在挤出生产过程中,应按工艺要求定期检查各种工艺参数是否正常,并填写工艺记录单。按质量检验标准检查型材产品的质量,发现问题及时采取解决措施。3.停车⑴停止加料,将挤出机内的塑料挤光,露出螺杆时,关闭机筒和机头电源,停止加热。⑵关闭挤出机及辅机电源,使螺杆和辅机停止运转。⑶打开机头联接法兰,拆卸机头。清理多孔板及机头的各个部件。清理时为防止损坏机头内表面,机头内的残余料应用钢律、钢片进行清理,然后用砂纸将粘附在机头内的塑料磨除,并打光,涂上机油或硅油防锈。⑷螺杆、机筒的清理,拆下机头后,重新启动主机,加停车料(或破碎料),清洗螺杆、机筒,此时螺杆选用低速(sr/min左右)以减少磨损。待停车料碾成粉状完全挤出后。
质量和增加机头阻力。⑺当挤出机需较长时间停止使用时,应在螺杆、机筒、机头等工作表面涂上防锈润滑脂。小型螺杆应悬挂于空中或置于木箱内,并用木块垫平、以免螺杆变形或碰伤。⑻定期校正温度控制仪表,检查其调节的正确性和控制的灵敏性。⑼挤出机的减速箱保养与一般标准减速器相同。主要是检查齿轮、轴承等磨损和失效情况。减速箱应使用机器说明书指定的润滑油,并按规定的油面高度加入油液,油液过少,润滑不足,降低零件使用寿命;油液过多,发热大,耗能多,油易变质,同样使润滑失效,造成损害零件的后果。减速箱漏油部位应及时更换密封垫,以确保润滑油量。⑽挤出机附属的冷却水管内壁易结水垢外部易腐蚀生锈。保养时应做认真检查,水垢过多会堵塞管路,达不到冷却作用,锈蚀严重会漏水,因此保养中必须采取除垢和防腐降温措施。⑾对驱动螺杆转动的直流电动机要重点检查电刷磨损及接触情况,对电动机的绝缘电阻值是否在规定值以上亦应经常测量。此外要检查连接线及其它部件是否生锈,并采用保护措施。⑿指定专人负责设备维护保养。并将每次维护修理情况详细记录列入工厂设备管理档案。挤出机技术创新编辑中国常规挤出机及生产线,以优异的性价比逐渐走俏国际巿场。山东双螺杆挤出机厂家哪家好,推荐上海东西贸易。

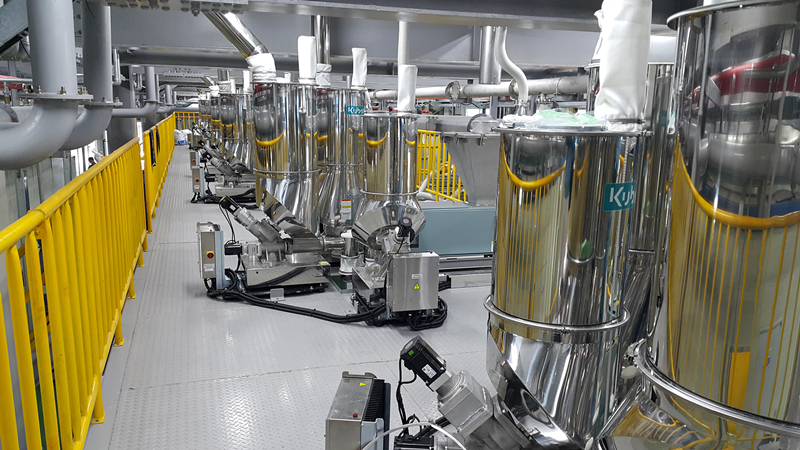
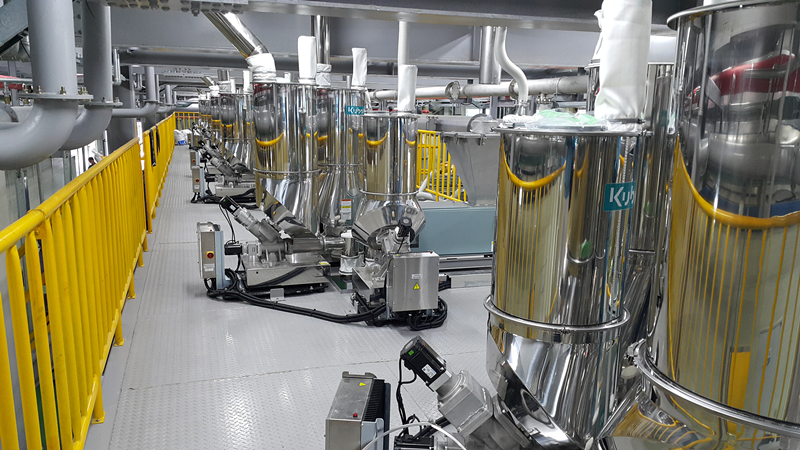
挤出机加料装置供料一般大多采用粒料,但也可以采用带状料或者粉料。装料设备通常都使用锥形加料斗,其容积要求至少能提供一个小时的用量。料斗底部有截断装置,以便调整和切断料流,在料斗的侧面装有视孔和标定计量的装置。有些料斗还可能带有防止原料从空气中吸收水分的减压装置或者加热装置,或者有些料筒还自带搅拌器,能为其自动上料或加料。1.料斗料斗一般做成对称形式。在料斗的侧面开有视窗,以观察料位及上料情况,料斗的底部有开合门,以停止和调节加料量。常州双螺杆选择哪家,推荐东西贸易(上海浦东新区)有限公司。JSW日本制钢所双螺杆造粒机现货
上海找双螺杆选择哪家,选择东西贸易(上海浦东新区)有限公司。jswpp日钢所双螺杆造粒机设备
多用于需要改变螺杆长径比的情况。缺点——对加工精度要求很高,由于分段多,难以保证各段的同轴度,法兰连接处破坏了料筒加热的均匀性,增加了热量损失,加热冷却系统的设置和维修也较困难(3)双金属料筒加工方法——在一般碳素钢或铸钢的基体内部镶或铸一层合金钢材料。它既能满足料筒对材质的要求,又能节省贵重金属材料。①衬套式料筒:料筒内配上可更换的合金钢衬套。节省贵重金属,衬套可更换,提高了料筒的使用寿命。但其设计、制造和装配都较复杂。②浇铸式料筒:在料筒内壁上离心浇铸一层大约2mm厚的合金,然后用研磨法得到所需要的料筒内径尺寸。合金层与料筒的基体结合得很好,且沿料筒轴向长度上的结合较均匀,既没有剥落的倾向,又不会开裂,还有极好的滑动性能,耐磨性高,使用寿命长。(4)IKV料筒1)料筒加料段内壁开设纵向沟槽为了提高固体输送率,由固体输送理论知,一种方法就是增加料筒表面的摩擦系数,还有一种方法就是增加加料口处的物料通过垂直于螺杆轴线的横截面的面积。在料筒加料段内壁开设纵向沟槽和将加料段靠近加料口处的一段料筒内壁做成锥形就是这两种方法的具体化。2)强制冷却加料段料筒为了提高固体输送量,还有一种方法。jswpp日钢所双螺杆造粒机设备
东西贸易(上海浦东新区)有限公司成立于1996-11-13,是一家专注于失重称,喂料机,送料机,异物检出机的高新技术企业,公司位于中国(上海)自由贸易试验区富特西一路333号长城大厦六层6036室。公司经常与行业内技术专家交流学习,研发出更好的产品给用户使用。公司现在主要提供失重称,喂料机,送料机,异物检出机等业务,从业人员均有失重称,喂料机,送料机,异物检出机行内多年经验。公司员工技术娴熟、责任心强。公司秉承客户是上帝的原则,急客户所急,想客户所想,热情服务。公司会针对不同客户的要求,不断研发和开发适合市场需求、客户需求的产品。公司产品应用领域广,实用性强,得到失重称,喂料机,送料机,异物检出机客户支持和信赖。东西贸易(上海浦东新区)有限公司以诚信为原则,以安全、便利为基础,以优惠价格为失重称,喂料机,送料机,异物检出机的客户提供贴心服务,努力赢得客户的认可和支持,欢迎新老客户来我们公司参观。

- JSW日钢双螺杆塑料挤出机 2026-10-23
- jswpc双螺杆挤出机推荐 2026-10-23
- jswpc jswpe日钢所双螺杆减速机推荐 2026-10-23
- 杭州PTFE聚四氟乙烯批发 2026-10-23
- 日本制钢所双螺杆挤压机设备 2026-10-23
- 杭州PVDF聚偏氟乙烯供应 2026-10-23
- 杭州压出机推荐厂家 2026-10-22
- 日本制钢所双螺杆厂家 2026-10-22



- 01 PFA可熔性聚四氟乙烯
- 02 海南库存防水透气膜代理品牌
- 03 黑龙江防松动厌氧胶代理
- 04 河北珠状蒸馏单硬脂酸甘油酯现货
- 05 江苏本地洗护香精价目表
- 06 喷涂加工厂
- 07 jswpp日本制钢所双螺杆挤出机现货
- 08 上海植物蛋白整蛋白型蛋白粉选购
- 09 日钢所双螺杆塑料造粒机现货
- 10 福建专业冰浆蓄冷系统