杭州加工压铸模具生产厂家
关键词: 杭州加工压铸模具生产厂家 压铸模具

 2025.12.27
文章来源:
第三阶段为保压与冷却。金属液填充完毕后,压铸机保持一定的保压压力(通常为压射压力的80%-90%),确保型腔被充分压实,同时模具内的冷却水道对铸件进行快速冷却。冷却速度需严格控制——过快易导致铸件产生裂纹,过慢则会延长生产周期。以汽车轮毂压铸为例,冷却时间通常控制在30-60秒,确保铸件内部组织均匀。第四阶段为开模与取件。当铸件冷却至设定温度后,模具在压铸机的驱动下开启,顶出机构将铸件从型腔中顶出,完成一次压铸循环。随后模具型腔进行清洁与润滑,为下一次成型做准备。一套成熟的压铸模具,其单次循环时间可缩短至10-20秒,实现高效批量生产。针对铝合金压铸,模具需具备良好的导热性,以提升铸件成型效率。杭州加工压铸模具生产厂家
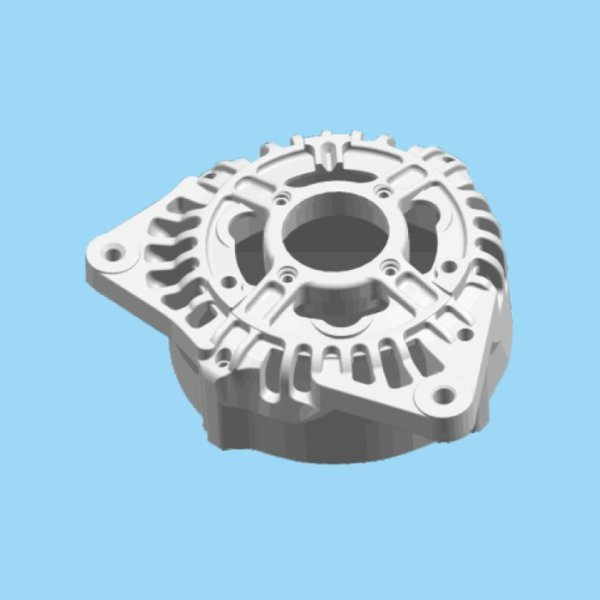
冷却过程的控制至关重要,冷却速度不*影响铸件的结晶组织和性能,还与铸件的尺寸精度和表面质量密切相关。若冷却速度过快,可能导致铸件内部产生应力集中,甚至出现裂纹;冷却速度过慢,则会延长生产周期,降低生产效率。当金属液完全凝固后,压铸机的合模机构带动动模与定模分离。此时,脱模系统开始工作,通过顶针、滑块等装置将成型的铸件从模具型腔中推出。脱模过程需要精细控制,确保铸件完整无损地脱离模具,同时避免对模具造成损伤。对于一些具有倒扣、侧孔等复杂结构的铸件,还需要借助特殊的脱模机构,如斜顶、滑块抽芯等,实现顺利脱模。浙江自动压铸模具结构精密压铸模具的表面处理工艺至关重要,它不*能提高模具的使用寿命,还能影响铸件的表面质量。
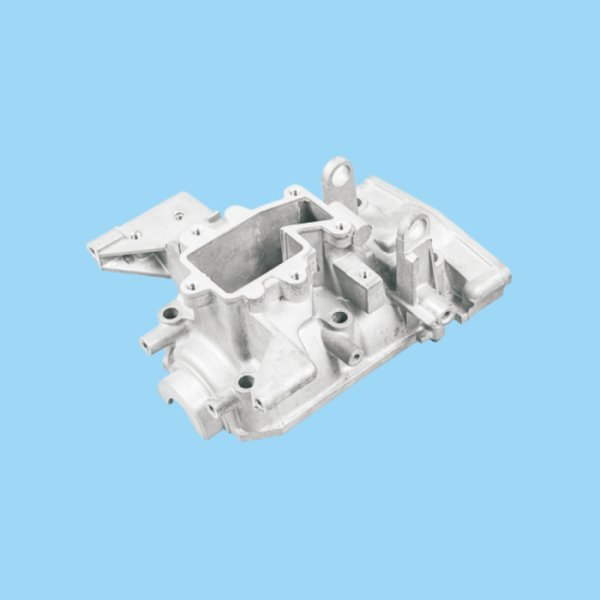
机械压铸模具的分类方式多样,不同分类对应不同的技术特性与应用需求,常见分类包括:按压铸金属材质划分,可分为铝合金压铸模具、锌合金压铸模具、镁合金压铸模具及铜合金压铸模具。其中铝合金压铸模具应用较广,占比超过70%,因其适配汽车、电子等领域的轻量化需求;锌合金模具则适用于小型精密件(如拉链头、连接器),因其熔点低(419℃),模具寿命更长;镁合金模具则用于航空航天等**领域,但其腐蚀性强,对模具材料要求更高。按模具结构划分,可分为单腔模具与多腔模具、整体模具与组合模具。
粗加工阶段主要采用数控铣床、龙门铣床等设备,去除毛坯的多余材料,初步形成模具的外形与型腔轮廓。粗加工的加工余量一般控制在2-5mm,采用高速切削工艺(切削速度可达300-500m/min),提升加工效率。同时,需预留出热处理变形量,避免后续精加工后尺寸超差。热处理是提升模具性能的重心环节,主要包括淬火、回火与时效处理。以H13钢为例,淬火温度控制在1020-1050℃,保温2-4小时后油冷淬火,使模具硬度达到HRC50-55;随后进行三次回火处理,温度为560-580℃,每次保温4小时,较终将模具硬度稳定在HRC42-48,同时消除淬火内应力,提升模具的韧性与抗热疲劳性。小型压铸模具多采用整体式结构,大型模具则以组合式结构为主。
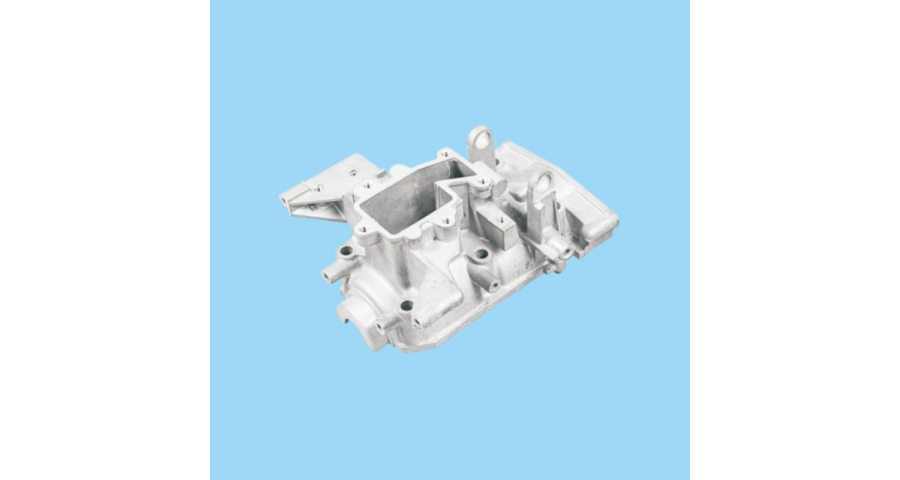
自动压铸模具是一种在压铸机上使用的,能够实现金属材料(主要是铝合金、锌合金、镁合金等)自动熔融、填充、成型、脱模等一系列工序的特用模具。与传统手动或半自动压铸模具相比,它通过集成自动化控制系统、机械传动装置、传感检测元件等,实现了压铸过程的全自动化或半自动化操作,大幅度提高了生产效率、产品质量稳定性,并降低了人工劳动强度。从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。模具的维修与保养,包括清理型腔残留物、检查导向部件磨损情况等。北京自动压铸模具批发
质优压铸模具需具备耐高温、抗磨损的特性,以适应高压高温的工作环境。杭州加工压铸模具生产厂家
在“双碳”目标的推动下,绿色制造成为模具行业的发展方向,通过采用节能材料、优化制造工艺、实现资源循环利用,降低模具生产与使用过程中的能耗与污染。绿色材料的应用是绿色化的重心,一方面采用强高度、长寿命的模具材料,减少模具的更换频率,降低材料消耗;另一方面推广可回收材料的应用,如再生H13钢,其性能与原生钢相当,但生产过程中的能耗降低30%以上。同时,模具表面处理工艺向环保化转型,采用无铬钝化、水性涂料等替代传统的有毒有害工艺,减少环境污染。杭州加工压铸模具生产厂家


- 北京自动压铸模具价格 2026-09-26
- 宁波汽车压铸模具技术指导 2026-09-26
- 山东加工压铸模具供应 2026-09-26
- 宁波销售压铸模具价格 2026-09-26
- 山东铝压铸模具制造 2026-09-26
- 汽车压铸模具多少钱 2026-09-26
- 广东自动压铸模具多少钱 2026-09-25
- 上海汽车压铸模具价格 2026-09-25



- 01 宁波打磨机控制器厂家
- 02 光伏EPC红外热像仪多少钱
- 03 常州护眼照明功率
- 04 青海真空浸胶板国标
- 05 河南压铸模具公司
- 06 东莞光电轻触开关供应商
- 07 徐州水平关节机器人供应
- 08 常州智能化控制器供应
- 09 青海共享充电宝加盟电话
- 10 海南电测电能检测设备价格咨询