整套压铸模具供应
关键词: 整套压铸模具供应 压铸模具

 2026.09.27
文章来源:
成型零件直接构成铸件外形轮廓,包含型腔、型芯、镶件。型腔成型铸件外表面,型芯成型铸件内孔与内轮廓。大型、结构复杂的压铸模具普遍采用镶拼式结构,将型腔拆分为多个单独镶件。采用镶件的优势:一是局部磨损、开裂之后,可以单独更换镶件,不需要整套模具报废,降低维修成本;二是方便加工、抛光,热处理变形更容易控制;三是可以单独设计冷却水道,强化局部冷却。镶件装配要保证定位可靠,贴合紧密,防止金属液钻入镶件缝隙产生飞边。真空压铸模具需要特殊的密封结构设计,以确保型腔内的真空度满足工艺要求。整套压铸模具供应
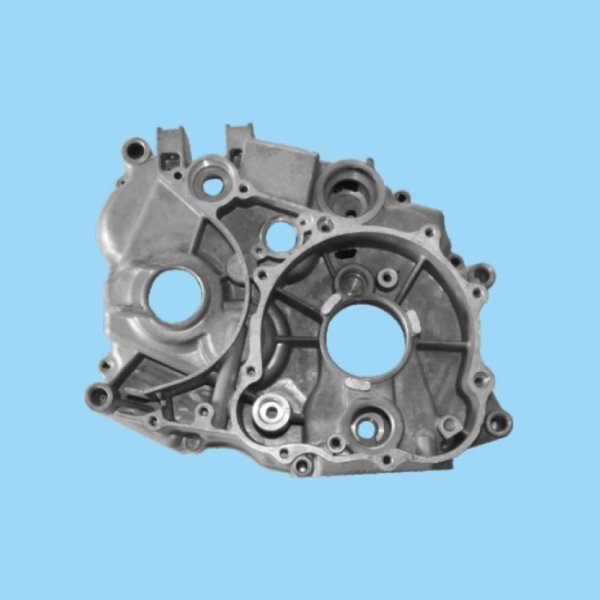
排气系统的设计需兼顾排气效果与金属液防泄漏的平衡,排气槽的尺寸需严格控制,避免因尺寸过大导致金属液溢出形成飞边。冷却系统与温控系统协同作用,重心功能是加速压铸件的冷却凝固,缩短成型周期,提升生产效率,同时通过精细控制冷却速度,改善压铸件的组织结构,提升其力学性能。冷却系统通常在模具的型芯、镶块等关键部位设置冷却通道,通过循环冷却水带走模具热量,实现快速降温。对于厚壁压铸件,还需采用差异化冷却策略,对厚壁区域加强冷却,避免因冷却不均导致压铸件产生缩孔、变形等缺陷。广东自动压铸模具生产厂家铝压铸模具的使用寿命通常在10万至50万模次之间,取决于材料选择和维护保养水平。
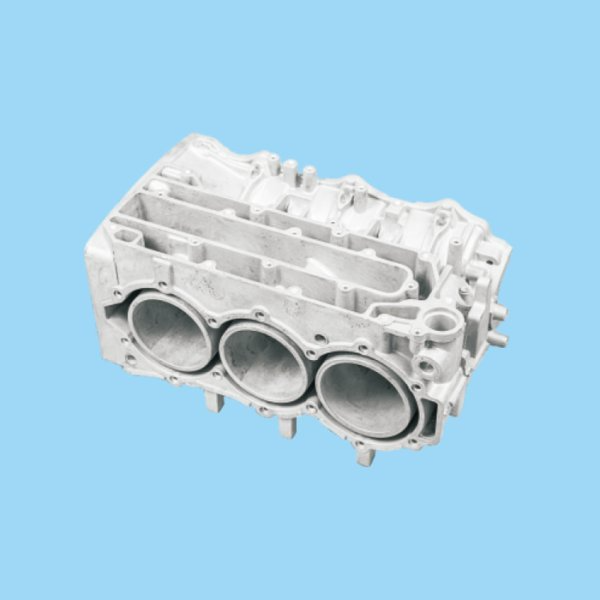
加工压铸模具需严格控制各环节的加工误差,确保模具各部件精细适配,实现模具的稳定运行。模芯加工中,CNC精加工需严格按照图纸要求进行,控制型腔的尺寸与形状误差,确保误差在允许范围内,电火花加工需控制好电蚀参数,避免模具表面出现烧伤、裂纹等缺陷。模架加工中,A/B板的平行度与垂直度是关键,需通过精密磨削设备加工,确保误差控制在0.02mm以内,孔位加工需精细定位,避免出现错位,影响后续装配。滑块加工中,斜面加工需保证斜度与压紧块一致,斜导柱孔的斜度需比滑块斜面斜度小2度,孔径比导柱大1mm,同时进行倒角处理,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测,采用三次元检测设备检测各部位尺寸,采用硬度计检测模具硬度,确保符合设计要求,同时进行试模测试,检测模具的密封性、脱模性能与压铸件质量,及时调整优化。
模具强度与刚度设计是保障模具使用寿命的重心。模具在压铸过程中需承受高压冲击、温度应力与机械载荷,需通过合理的结构设计与材料选型,确保模具具备足够的强度与刚度,避免出现变形、开裂等失效形式。对于大型模具,需采用加强筋、支撑板等结构提升整体刚度;对于受力复杂的滑块、型芯等部件,需通过增大截面尺寸、优化结构形状等方式提升强度,同时采用高强度材料与合理的热处理工艺,提升部件的抗疲劳性能与耐磨性,延长模具使用寿命。模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。
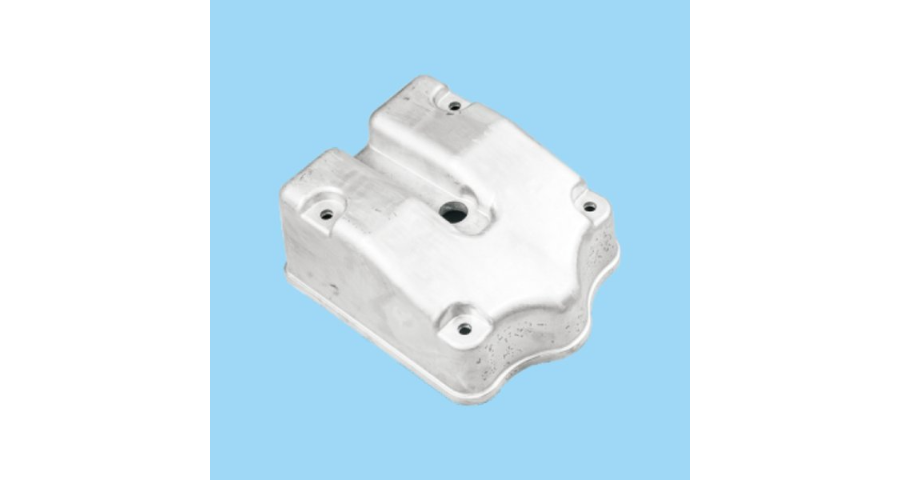
铝压铸模具的制造,是将设计方案转化为实体的精密过程,涉及机械加工、特种加工、装配调试等多个环节,每一个环节的精度控制,都直接决定着模具的较终质量。随着现代制造技术的发展,模具制造已从传统的经验驱动转向数字化、智能化驱动,精度控制贯穿于制造全流程。模具制造的前期重心是数字化设计与仿真。借助CAD三维设计软件,工程师可精细构建模具的三维模型,直观呈现模具的结构布局、型腔形状、冷却通道等关键要素,确保设计方案的合理性。同时,通过CAE仿真技术,可对压铸过程进行模拟分析,预测铝合金液的填充过程、温度分布、应力分布等,提前发现设计方案中的潜在缺陷,如填充不足、气孔、缩孔、变形等,并针对性地优化模具结构,如调整浇注系统、优化冷却通道布局、修改型腔设计等,减少试模次数,缩短模具研发周期。压铸模具排气槽设计创新,将铸件气孔率控制在0.5%以下。福建汽车压铸模具公司
铝压铸模具的定模和动模配合精度直接关系到飞边大小和铸件的尺寸一致性。整套压铸模具供应
再者是成本控制重心,模具的研发制造成本虽占压铸生产总成本的较大比例,但其耐用性和稳定性直接摊薄了单件产品的模具成本,一套寿命长、故障率低的模具,能明显降低废品率、减少停机维护时间,为企业创造持续的经济效益。与其他成型模具相比,铝压铸模具有着鲜明的特性。它需承受高压、高温、高速的极端工况,铝合金液注入时的压力可达数百兆帕,温度约700℃,流速可达数十米每秒,这对模具材料的耐热性、耐磨性、抗疲劳性提出了较高要求。同时,铝压铸模具的冷却系统设计极为关键,需通过精细的冷却通道布局,实现快速均匀冷却,既保证压铸件的力学性能,又缩短成型周期,这种对冷却效率的更好追求,是塑料模具、冲压模具难以比拟的。整套压铸模具供应


- 北京自动压铸模具价格 2026-09-26
- 宁波汽车压铸模具技术指导 2026-09-26
- 山东加工压铸模具供应 2026-09-26
- 宁波销售压铸模具价格 2026-09-26
- 山东铝压铸模具制造 2026-09-26
- 汽车压铸模具多少钱 2026-09-26
- 广东自动压铸模具多少钱 2026-09-25
- 上海汽车压铸模具价格 2026-09-25



- 01 宁波打磨机控制器厂家
- 02 光伏EPC红外热像仪多少钱
- 03 常州护眼照明功率
- 04 青海真空浸胶板国标
- 05 河南压铸模具公司
- 06 东莞光电轻触开关供应商
- 07 徐州水平关节机器人供应
- 08 常州智能化控制器供应
- 09 青海共享充电宝加盟电话
- 10 海南电测电能检测设备价格咨询