广东铝压铸模具技术指导
关键词: 广东铝压铸模具技术指导 压铸模具

 2026.09.27
文章来源:
加工压铸模具是制造业中的重要环节,其加工质量直接影响下游产品的质量与生产效率,因此需建立严格的加工标准与质量管控体系。加工前期,需对图纸进行严格审核,确保设计方案合理,符合压铸生产需求,同时结合材料特性与加工工艺,制定详细的加工计划。备料阶段,需对模具钢进行严格检测,确保材料性能达标,通过锻造与退火处理,提升材料的可加工性与稳定性。粗加工阶段,需控制好加工精度与余量,做好加工表面的清理,为后续加工奠定基础。热处理阶段,需严格控制工艺参数,做好数据记录,确保模具硬度与韧性达标,减少模具变形。精加工阶段,需采用精密加工设备与先进的加工工艺,确保模具各部位尺寸精细、表面光洁,各部件适配良好。装配与试模阶段,需严格按照规范操作,检验模具的运行性能与压铸件质量,及时修正加工缺陷,确保模具能稳定投入生产,为下游制造业提供可靠的装备支撑。一模多腔的模具设计能显著提高生产效率,但对各腔的平衡性提出了更高要求。广东铝压铸模具技术指导

浇注系统是连接压铸机压室与模具型腔的通道,重心功能是将熔融金属液以稳定的速度、压力注入型腔,确保金属液能够充分填充型腔的每一个角落,避免出现欠铸、气孔等缺陷。浇注系统主要由浇口套、直浇道、横浇道、内浇口组成。浇口套与压铸机压室精细对接,将金属液引入模具内部;直浇道与横浇道构成金属液的传输通道,其截面形状与尺寸需根据金属液的流动性、压铸压力等参数优化设计,确保金属液流动顺畅;内浇口直接连通横浇道与型腔,是控制金属液填充速度与方向的关键部件,其位置、尺寸与角度的精细设计,能够有效减少金属液的冲击,避免卷入气体,提升压铸件的内部质量。浙江铝压铸模具厂家质优的铝压铸模具采用H13热作模具钢制造,具有优异的耐热疲劳性能和抗热裂能力。
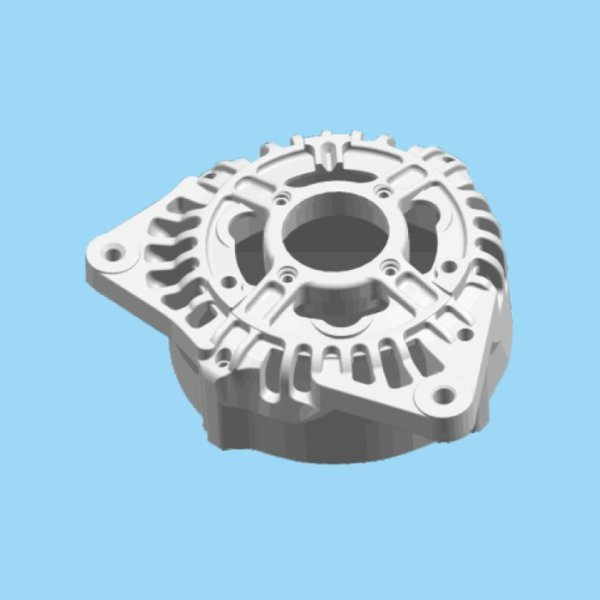
压铸模具区别于注塑模具、砂型铸造模具,工作条件严苛,重心特点如下:高温交变热载荷:每次压铸,型腔表面接触600~720℃铝液,模具表面温度瞬间升高,随后喷涂脱模剂、冷却水快速降温,形成冷热交替循环。长期循环会引发热疲劳,产生龟裂,也就是行业常说的热裂。高速金属液冲蚀:金属液高速冲刷内浇口、型腔转角位置,高速熔融金属兼具高温与冲击力,对模具表面产生机械磨损与化学熔蚀,铝合金中的铝元素会和模具钢发生亲和反应,产生粘铝。高压机械载荷:压射增压阶段,型腔内部压力可达几十到上百兆帕,模具承受巨大涨型力,若锁模力不足或者模具强度不足,会出现飞边,严重时模具变形甚至开裂。化学腐蚀:熔融铝、镁合金在高温下与模具钢材发生反应,铸件容易粘连在模具表面,出现粘模、拉伤缺陷。基于上述工况,压铸模具不能简单使用普通模具钢,必须选用耐高温、抗热疲劳、红硬性良好的热作模具钢。
成型零件直接构成铸件外形轮廓,包含型腔、型芯、镶件。型腔成型铸件外表面,型芯成型铸件内孔与内轮廓。大型、结构复杂的压铸模具普遍采用镶拼式结构,将型腔拆分为多个单独镶件。采用镶件的优势:一是局部磨损、开裂之后,可以单独更换镶件,不需要整套模具报废,降低维修成本;二是方便加工、抛光,热处理变形更容易控制;三是可以单独设计冷却水道,强化局部冷却。镶件装配要保证定位可靠,贴合紧密,防止金属液钻入镶件缝隙产生飞边。压铸模具的设计需要综合考虑收缩率、拔模斜度、加工余量等多个工艺参数。
铝压铸模具的结构设计,是兼顾功能实现与工况适配的系统工程,其组件协同运作,共同支撑起高压成型的全流程。一套完整的铝压铸模具,主要由成型系统、浇注系统、导向系统、顶出系统、温控系统和支撑系统六大模块构成,每个模块的设计精度与协同性,都直接影响模具的性能与寿命。成型系统是模具的z,由定模镶块和动模镶块组成,二者闭合后形成的型腔,决定了压铸件的较终形状与尺寸。型腔的设计不*要精细还原产品三维模型,还需充分考虑铝合金的收缩特性,预留合理的收缩率,避免成型后出现尺寸偏差。同时,为应对高压冲击,型腔表面需具备较高的硬度和光洁度,通常采用质优热作模具钢加工,并经过淬火、氮化等热处理工艺,提升耐磨性和抗粘附性,防止铝合金液与型腔表面发生粘连,导致脱模困难或表面划伤。较低速压铸模具通过优化充型速度,解决铝合金缩松问题。山东压铸模具技术指导
铝压铸模具的日常保养包括清洁、涂油、检查裂纹等,能有效延长模具使用寿命。广东铝压铸模具技术指导
再者是成本控制重心,模具的研发制造成本虽占压铸生产总成本的较大比例,但其耐用性和稳定性直接摊薄了单件产品的模具成本,一套寿命长、故障率低的模具,能明显降低废品率、减少停机维护时间,为企业创造持续的经济效益。与其他成型模具相比,铝压铸模具有着鲜明的特性。它需承受高压、高温、高速的极端工况,铝合金液注入时的压力可达数百兆帕,温度约700℃,流速可达数十米每秒,这对模具材料的耐热性、耐磨性、抗疲劳性提出了较高要求。同时,铝压铸模具的冷却系统设计极为关键,需通过精细的冷却通道布局,实现快速均匀冷却,既保证压铸件的力学性能,又缩短成型周期,这种对冷却效率的更好追求,是塑料模具、冲压模具难以比拟的。广东铝压铸模具技术指导

- 北京自动压铸模具价格 2026-09-26
- 宁波汽车压铸模具技术指导 2026-09-26
- 山东加工压铸模具供应 2026-09-26
- 宁波销售压铸模具价格 2026-09-26
- 山东铝压铸模具制造 2026-09-26
- 汽车压铸模具多少钱 2026-09-26
- 广东自动压铸模具多少钱 2026-09-25
- 上海汽车压铸模具价格 2026-09-25



- 01 宁波打磨机控制器厂家
- 02 光伏EPC红外热像仪多少钱
- 03 常州护眼照明功率
- 04 青海真空浸胶板国标
- 05 河南压铸模具公司
- 06 东莞光电轻触开关供应商
- 07 徐州水平关节机器人供应
- 08 常州智能化控制器供应
- 09 青海共享充电宝加盟电话
- 10 海南电测电能检测设备价格咨询