浙江自动压铸模具厂家
关键词: 浙江自动压铸模具厂家 压铸模具

 2026.03.07
文章来源:
从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。其重心特点在于“自动”,即从金属原料的加入、熔融,到压射、保压、开模、取件、模具清理等环节,均通过预设程序和自动化机构完成,减少了人为因素对生产过程的干扰。根据所加工金属材料的不同,自动压铸模具可分为铝合金自动压铸模具、锌合金自动压铸模具、镁合金自动压铸模具等;按照模具的结构形式,又可分为单型腔自动压铸模具和多型腔自动压铸模具,单型腔模具适用于大型或高精度零件的生产,多型腔模具则能一次成型多个零件,提高生产效率。高导热合金材料的应用,使压铸模具热疲劳寿命提升至10万次以上。浙江自动压铸模具厂家
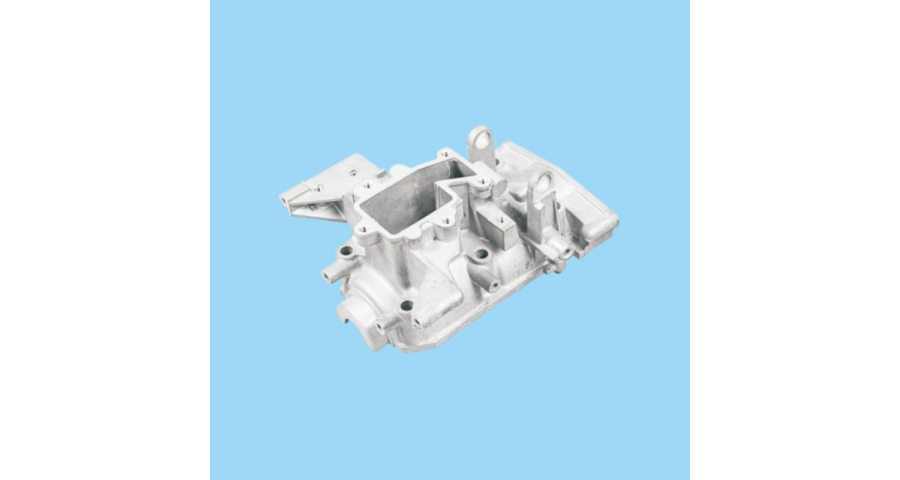
粗加工阶段主要采用数控铣床、龙门铣床等设备,去除毛坯的多余材料,初步形成模具的外形与型腔轮廓。粗加工的加工余量一般控制在2-5mm,采用高速切削工艺(切削速度可达300-500m/min),提升加工效率。同时,需预留出热处理变形量,避免后续精加工后尺寸超差。热处理是提升模具性能的重心环节,主要包括淬火、回火与时效处理。以H13钢为例,淬火温度控制在1020-1050℃,保温2-4小时后油冷淬火,使模具硬度达到HRC50-55;随后进行三次回火处理,温度为560-580℃,每次保温4小时,较终将模具硬度稳定在HRC42-48,同时消除淬火内应力,提升模具的韧性与抗热疲劳性。北京压铸模具结构裂纹是模具失效的主要形式,需通过无损检测(如渗透检测)提前发现隐患。
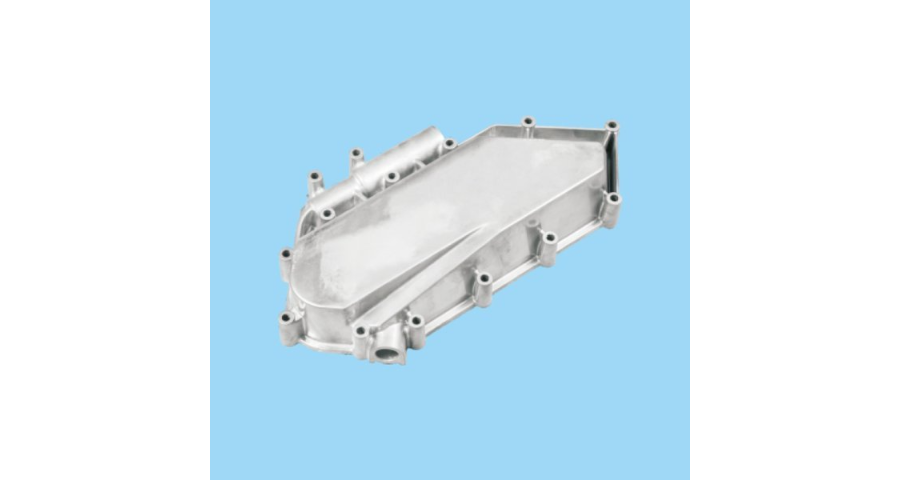
压铸模具的加工工艺包括铣削、车削、钻削、磨削、电火花加工等多种加工方法。在模具制造过程中,应根据模具零件的形状、尺寸和精度要求,选择合适的加工工艺和加工设备。对于模具的型腔和型芯等复杂曲面零件,通常采用数控铣削加工或电火花加工等方法。数控铣削加工具有加工精度高、加工效率高的特点,能够加工出各种复杂的曲面形状;电火花加工则适用于加工硬质合金等难加工材料的模具零件,以及一些形状复杂、用传统加工方法难以实现的型腔和型孔。对于模具的模架等规则零件,可采用车削、铣削、钻削等常规加工方法进行加工。
机械压铸模具作为现代制造业的重心装备,其技术水平直接反映了一个国家的制造实力。从传统的经验设计到基于CAE仿真的科学设计,从普通热作模具钢到特种高温合金,从手动操作到智能监测,机械压铸模具的发展历程是制造业技术革新的缩影。面对全球制造业竞争的加剧与**制造领域的需求升级,我国模具行业需突破关键重心技术,提升模具的智能化、绿色化与**化水平,摆脱对进口模具的依赖。同时,需加强产学研合作,推动新材料、新工艺、新技术的研发与应用,培养专业的模具设计与制造人才。高导热材料(如铜合金)的应用对模具冷却系统设计提出更高要求。
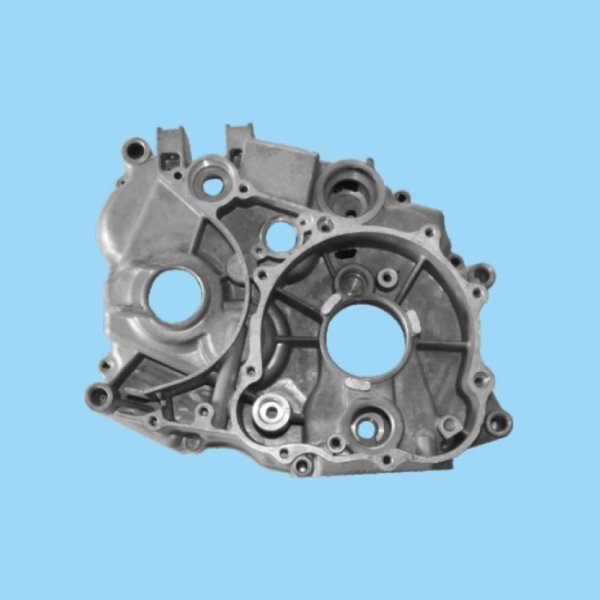
顶出系统的作用是在铸件冷却凝固后,将其从型腔中平稳顶出,避免铸件变形或损坏。该系统由顶杆、顶管、顶块、复位杆及顶出板等部件组成,其设计需遵循“均匀受力、同步顶出”的原则。顶杆的布置是顶出系统设计的重心,需根据铸件的结构特点,在受力较大或易粘模的部位密集布置。例如,平板类铸件可采用均匀分布的顶杆,而复杂型腔铸件则需在深腔、凸台等部位设置顶块或顶管。顶杆的直径根据受力计算确定,一般为6-20mm,采用SKD61热作模具钢制造,确保其耐高温与抗疲劳性能。为避免顶出时铸件产生裂纹,顶出速度需平稳可控,通常通过压铸机的液压系统进行调节,顶出加速度不超过0.5g。同时,顶出系统需配备复位机构,在合模前将顶杆复位至初始位置,避免与型腔发生碰撞。在智能化模具中,还可通过位移传感器实时监测顶出位置,确保顶出动作精细可靠。压铸模具通过精密分型面设计,确保金属液在高压下快速填充型腔,减少飞边缺陷。杭州铝压铸模具批发
压铸模具采用随形水路设计,冷却效率较传统模具提升50%。浙江自动压铸模具厂家
压铸模具是压铸工艺的关键装备,其作用至关重要。它不*决定了压铸件的形状、尺寸和精度,还直接影响着压铸件的质量和生产效率。一个设计合理、制造精良的压铸模具能够确保熔融金属顺利填充型腔,减少内部缺陷,提高压铸件的力学性能和表面质量。同时,合理的模具结构可以降低压铸过程中的压力损失,提高压射效率,延长模具使用寿命,从而降低生产成本。此外,压铸模具的设计和制造水平还反映了一个国家制造业的技术实力和创新能力。如有意向欢迎致电咨询。浙江自动压铸模具厂家


- 北京自动压铸模具价格 2026-09-26
- 宁波汽车压铸模具技术指导 2026-09-26
- 山东加工压铸模具供应 2026-09-26
- 宁波销售压铸模具价格 2026-09-26
- 山东铝压铸模具制造 2026-09-26
- 汽车压铸模具多少钱 2026-09-26
- 广东自动压铸模具多少钱 2026-09-25
- 上海汽车压铸模具价格 2026-09-25



- 01 宁波打磨机控制器厂家
- 02 光伏EPC红外热像仪多少钱
- 03 常州护眼照明功率
- 04 青海真空浸胶板国标
- 05 河南压铸模具公司
- 06 东莞光电轻触开关供应商
- 07 徐州水平关节机器人供应
- 08 常州智能化控制器供应
- 09 青海共享充电宝加盟电话
- 10 海南电测电能检测设备价格咨询