重庆真空高频淬火加工厂
关键词: 重庆真空高频淬火加工厂 真空淬火

 2026.09.12
文章来源:
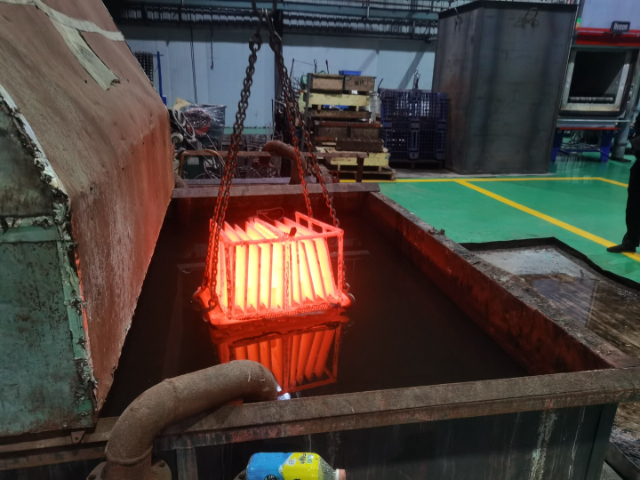
真空淬火技术的未来发展将围绕“高性能、绿色化、智能化”三大方向展开,同时面临材料适应性、设备可靠性与工艺标准化等挑战。在高性能方向,通过开发新型真空淬火介质(如低挥发性油、纳米流体)与优化冷却系统设计,进一步提升冷却速率与均匀性,满足较强钢、钛合金等难淬火材料的处理需求。在绿色化方向,通过气淬工艺替代油淬、开发闭环气体回收系统与节能设备,减少污染物排放与能耗,符合碳中和目标。在智能化方向,通过物联网、大数据与人工智能技术实现工艺参数自适应调整、质量预测与远程维护,推动真空淬火向“无人化”生产模式升级。然而,技术发展仍面临挑战:材料适应性方面,新型合金(如高熵合金)的相变行为复杂,需深入研究其真空淬火工艺;设备可靠性方面,高压气淬装置的密封性与风机寿命需进一步提升,以保障长期稳定运行;工艺标准化方面,不同企业、不同设备的工艺参数差异大,需建立统一标准以促进技术交流与产业协同。未来,随着跨学科合作与产学研用深度融合,真空淬火技术将突破现有局限,为高级装备制造提供更强大的材料性能支撑。真空淬火加工完成后提供金相分析检测服务。重庆真空高频淬火加工厂

航空航天领域对材料性能的要求极为严苛,需同时满足高温强度、低密度、高疲劳寿命与抗腐蚀性等需求,真空淬火因其清洁性与可控性成为关键热处理技术。在航空发动机叶片制造中,镍基高温合金需通过真空淬火实现γ相的均匀析出,提升高温强度与抗蠕变性能;钛合金叶片则采用真空淬火结合时效处理,形成α+β双相组织,平衡强度与韧性。对于航天器结构件,铝合金需通过真空淬火获得细晶组织,提升抗疲劳性能;碳纤维增强复合材料则利用真空淬火消除加工应力,防止层间剥离。此外,真空淬火还可用于航天器轴承、齿轮等传动部件的热处理,通过控制冷却速率减少淬火裂纹,延长部件在极端环境下的使用寿命。随着航空航天材料向较强轻量化方向发展,真空淬火技术将持续优化,以满足新一代材料(如高熵合金、陶瓷基复合材料)的热处理需求。绵阳锰钢真空淬火工艺真空淬火可提升金属工件的抗疲劳磨损性能。
真空淬火工艺的质量控制是确保材料性能稳定的关键,其体系覆盖了从原材料检验、工艺参数监控、过程检测到成品验收的全流程。在原材料阶段,需严格检测工件的化学成分及表面状态(如脱碳层、裂纹),防止因原材料缺陷导致热处理失败。工艺参数监控通过传感器与控制系统实现,例如在加热阶段实时监测炉温均匀性,在冷却阶段监测气体压力与流速,确保各项指标符合工艺规范。过程检测包括中间抽检与无损检测,例如在保温阶段抽取样品进行金相分析,或在淬火后采用超声波、磁粉检测排查内部裂纹。成品验收则依据相关标准进行硬度、耐磨性及疲劳寿命评估。此外,质量追溯系统记录全流程数据,为问题分析与工艺改进提供依据。
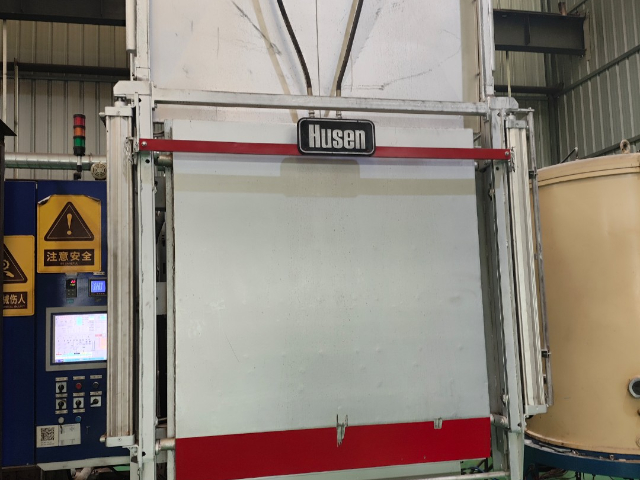
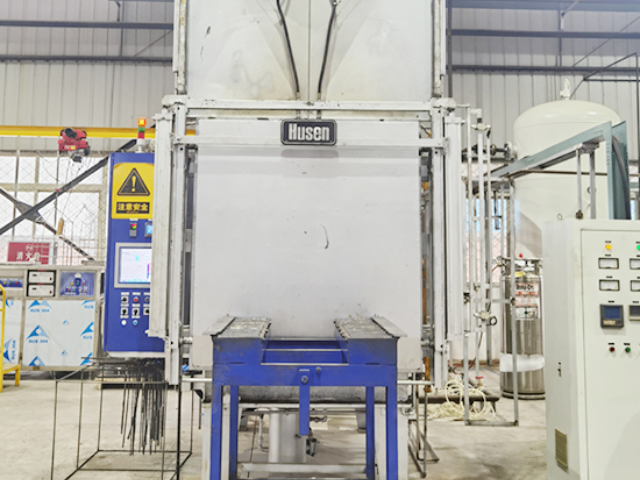
设备实力支撑:真空淬火的硬件保障成都万可瑞特金属科技有限公司自2006年成立以来,专注热处理技术研发与加工服务,其真空淬火服务凭借先进的设备配置,奠定了坚实的硬件基础。公司配备30多台专业热处理加工设备,其中针对真空淬火的设备包括高真空高压气体淬火炉、真空气淬炉、真空油淬炉等,覆盖不同材质、不同规格工件的淬火需求。高真空高压气体淬火炉具备精细的温度控制与压力调节功能,能在真空环境下实现快速均匀冷却,避免工件氧化脱碳;真空气淬炉则专注于中小型精密零件的淬火处理,控温精度高,淬火后工件变形量小;真空油淬炉适配需要深度硬化的工件,冷却速度稳定,能有效提升工件硬度与韧性。这些设备均经过严格的调试与维护,结合公司2000平方米标准化厂房的合理布局,确保真空淬火过程的稳定性与高效性,为航天、航空、汽车等多领域客户提供可靠的加工保障。真空淬火服务支持来料加工满足客户定制需求。
真空淬火工艺符合绿色制造理念,具有明显的环境优势。首先,该工艺无需使用盐浴或油浴等传统淬火介质,避免了废盐、废油的产生,减少了危险废物处理成本。其次,真空环境抑制了有害气体排放,如氮氧化物、二氧化硫等,降低了大气污染风险。再者,真空淬火炉采用高效保温材料,热损失率低于15%,较传统淬火炉节能30%以上。此外,该工艺可实现工件表面清洁化,减少了后续清洗工序的水资源消耗。随着环保法规的日益严格,真空淬火工艺因其低污染、低能耗特性,成为热处理行业转型升级的重要方向。真空淬火可减少金属工件氧化与脱碳现象发生。泸州零件真空淬火方案
真空淬火适配各类合金结构钢的热处理加工。重庆真空高频淬火加工厂
变形控制是真空淬火的关键挑战之一,其根源在于热应力与组织应力的叠加。工艺设计需从加热、冷却及装炉方式三方面综合优化:加热阶段采用分段升温(如500℃、800℃、淬火温度三段保温),可减少因热膨胀系数差异导致的内应力;冷却阶段通过分级气淬技术,在Ms点附近降低气体压力,延长等温时间,使表面与心部同步转变,例如法国ECM公司通过QuenchAL软件模拟,将齿轮齿向畸变从13μm降至4μm。装炉方式则需根据工件形状调整,例如细长杆件采用垂直悬挂或套筒固定,避免因自重导致弯曲;薄壁圆盘类工件采用间隔排列的,确保气流均匀穿透,减少边缘效应。此外,炉体结构设计亦影响变形,如立式高压气淬炉通过工件旋转加热,使温度均匀性优于卧式炉,进一步降低畸变风险。重庆真空高频淬火加工厂

- 广州模具氮化处理目的 2026-09-13
- 上海金属氮化处理氮化层深度 2026-09-13
- 四川氮化处理标准 2026-09-13
- 上海离子氮化处理方式 2026-09-13
- 重庆真空高频淬火加工厂 2026-09-12
- 广州模具氮化处理尺寸 2026-09-12
- 泸州工件真空淬火硬度 2026-09-12
- 四川不锈钢真空淬火硬度 2026-09-12



- 01 上海点胶阀哪家强
- 02 重庆小型奶酪生产线厂家价格
- 03 西藏降解竹粉餐具生产设备销售厂家
- 04 小型珍珠棉冲压机供货公司
- 05 乌海多功能真空蒸馏回收机
- 06 上海移动蜘蛛车市价
- 07 浙江变频卷扬机价格
- 08 广西微型电动推杆
- 09 自贡钛合金氮化处理技术
- 10 南阳直燃热风机设计