广州模具氮化处理尺寸
关键词: 广州模具氮化处理尺寸 氮化处理

 2026.09.12
文章来源:
离子氮化属于氮化处理当中应用的加工方式,依托辉光放电效应激发产生活性氮原子,氮原子可以更加高效均匀地向金属基体内部扩散,相比部分传统氮化手段,具备渗层可控、加工周期短、能耗更低的特点。成都万可瑞特金属科技有限公司配置专业离子氮化设备,可承接各类高精度零部件的氮化处理业务。很多对尺寸精度严苛的零部件,不适合高温淬火加工,采用离子氮化处理,工件整体温度偏低,热应力小,加工完成之需要少量甚至不需要续精加工,幅节约续机加工成本。技术人员会根据客户需求灵活调整氮化层结构,既可以生成完整的白亮氮化物层,强化耐磨抗蚀能力,也可以根据工况需求做低脆性的无白亮层氮化,适配承受较冲击载荷的工件,避免表层脆性过出现崩裂。从工件入厂清点、前处理作业,到炉内氮化加工、成品检验出库,每一道工序做好过程记录,方便生产信息回溯。面向西南区域制造企业,既可以承接长期稳定批量氮化处理订单,也能够快速响应试样打样需求,配合客户产品研发迭代,保障氮化加工品质稳定统一。借助氮化改性手段,能够优化金属基材在缺润滑工况中的摩擦损耗表现。广州模具氮化处理尺寸
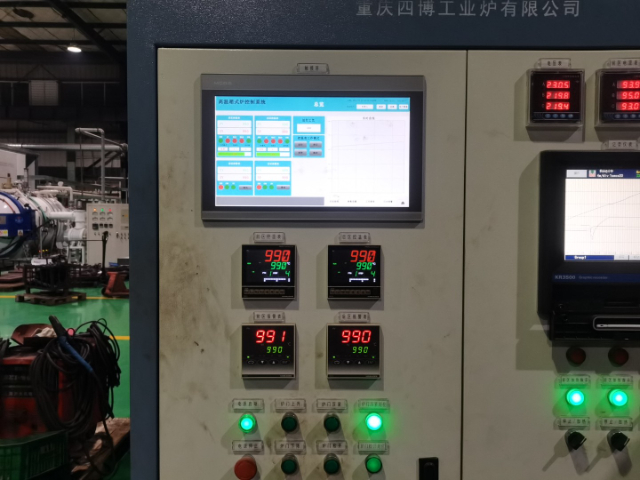
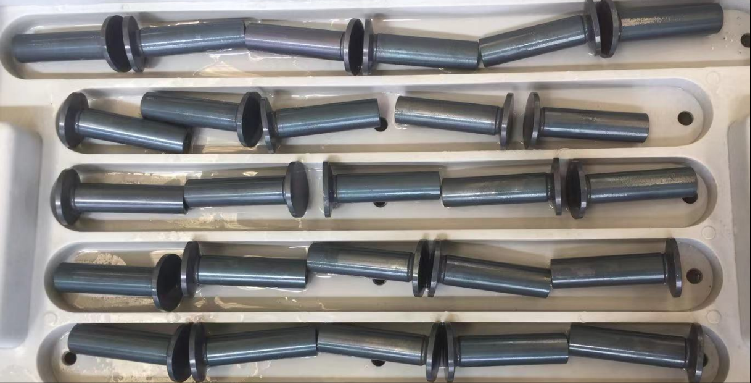
很多小型精密仪器内部零部件,体积小巧,但运动部件需要频繁滑动,零件本身尺寸微小,不允许热处理带来的尺寸改变,氮化处理低温微变形的特性,很适配精密仪器小件的表面强化需求。成都万可瑞特金属科技有限公司承接精密仪器小件氮化处理业务,微小零件批量加工,使用料盘工装,工件平铺排布,保证每一件小件都可以充分接触活性氮原子,防止堆叠遮挡造成氮化不均。小件氮化处理严格把控渗层厚度,不能因为零件体积小就盲目延长加工时间,避免氮化层过厚,造成零件尺寸超差。氮化处理完成,多位置抽样检测,核查小件硬度与渗层指标。企业支持小批量试样以及量产加工,服务精密仪器制造企业,帮助微小运动零件提升耐磨寿命,同时守住零件精密装配公差。绵阳离子氮化处理氮化处理加工后金属件表面美观,无需二次处理。
氮化处理工艺效果,和工件前期调质处理紧密相关,调质处理得到回火索氏体基体组织,能够为氮化层提供强韧基体支撑,如果调质不达标,基体强度不足,即便氮化层硬度很高,工件使用过程中氮化层也容易发生脱落失效抖音百科。成都万可瑞特金属科技有限公司承接氮化处理业务,工件来料之会了解工件前期热处理状态,和客户确认是否完成调质工序。部分客户来料工件没有完成调质,会和客户说明风险,告知优先完成调质,再开展氮化处理的工艺逻辑。如果客户需要,企业也可以配套提供调质热处理加工,一站式完成调质加氮化处理整套工序,省去客户对接多家加工厂的麻烦。完成调质之再开展工件去应力、表面清洁,之进入氮化处理环节。氮化结束开展全套性能检测,确认基体与氮化表层综合性能达标。一站式热处理配套服务,帮助制造企业简化供应链对接,保障氮化处理工件整体使用性能。
薄壁类工件热处理一直属于加工难点,高温热处理极易发生扭曲变形,尺寸公差很难保障,氮化处理低温加工的特性,让薄壁精密零件有了合适的表面强化方案。成都万可瑞特金属科技有限公司承接多种薄壁构件氮化处理业务,这类工件刚度弱,装炉摆放方式尤为关键,不合理的放置方式,即便氮化温度不高,也会产生自重带来的形变。生产作业阶段,技术人员针对薄壁件设计装夹工装,均匀摆放工件,减少工件受压、受热不均问题。同时把控氮化处理温度区间,严控升温、降温速率,避免快速升降温产生内部热应力,把工件变形控制在公差范围以内。薄壁工件氮化处理,不会追求过厚渗层,按照图纸技术指标设定目标渗层,兼顾表面耐磨性能和工件结构稳定性。氮化加工完成之逐件复核关键尺寸,同步检测表面硬度,确认氮化处理各项指标合格再交付。针对本地装备制造企业的薄壁精密件加工需求,支持试样打样到批量生产,全流程做好品质管控,解决薄壁件强化易变形的加工痛点。氮化处理有效提高金属表面硬度与耐磨性。
氮化处理加工的渗层深度,是衡量工艺效果的指标之一,渗层深度没有统一标准,需要结合零部件实际工况来确定,并非渗层越厚工件性能就越好。如果零部件主要承受轻微摩擦,不需要很深的氮化层,过度延长氮化保温时间,不拉长生产周期提升加工成本,还会增表层脆性,工件受冲击时容易出现损伤;重载摩擦工况下,则需要达到规定的渗层深度,才可以保障耐磨使用寿命。成都万可瑞特金属科技有限公司在氮化处理业务对接阶段,仔细研读客户图纸,确认图纸标注渗层深度、硬度指标,同时了解零件运行载荷、摩擦时长,综合确定氮化处理工艺参数。生产过程中,依靠成熟设备管控温度与保温时长,以此把控渗层生长速度。工件氮化结束之,通过金相检测方式确认实际渗层深度,对比图纸技术要求,确保指标达标。企业兼顾试样研发和批量生产,不管是浅渗层精密小件,还是要求较深氮化层的重载零件,都能够定制对应的氮化处理方案,严控每批次工件渗层指标稳定。氮化处理技术实力雄厚,深耕热处理加工领域。深圳金属氮化处理工艺
氮化处理可配合其他热处理工艺综合强化。广州模具氮化处理尺寸
离子氮化处理可以实现局部氮化处理效果,借助遮蔽工装,把不需要氮化的位置做遮蔽保护,活性氮原子无法接触被遮蔽区域,只有暴露的工件表面完成氮化强化,满足部分零件局部耐磨强化的需求。成都万可瑞特金属科技有限公司可以承接局部氮化处理的加工业务,很多零部件只在摩擦工作面需要氮化强化,其余装配位置不需要改变表面状态,使用遮蔽工装,就可以只针对目标区域做氮化处理。前期和客户确认需要氮化的区域,明确需要遮蔽保护的部位,设计适配的遮蔽工装,装炉的时候装配工装,保障遮蔽位置防护到位。同时要考虑工装和工件之间密封,防止氮原子从缝隙渗入非目标区域。氮化处理完成,拆掉遮蔽工装,检测氮化区域硬度渗层,同时检查遮蔽部位,确认没有出现非预期氮化。局部氮化处理,可以减少不必要区域性能改变,省去续打磨去除氮化层的工序,适配部分特殊结构零件的氮化处理定制化需求。广州模具氮化处理尺寸

- 广州模具氮化处理目的 2026-09-13
- 上海金属氮化处理氮化层深度 2026-09-13
- 四川氮化处理标准 2026-09-13
- 上海离子氮化处理方式 2026-09-13
- 重庆真空高频淬火加工厂 2026-09-12
- 广州模具氮化处理尺寸 2026-09-12
- 泸州工件真空淬火硬度 2026-09-12
- 四川不锈钢真空淬火硬度 2026-09-12



- 01 上海点胶阀哪家强
- 02 重庆小型奶酪生产线厂家价格
- 03 西藏降解竹粉餐具生产设备销售厂家
- 04 小型珍珠棉冲压机供货公司
- 05 乌海多功能真空蒸馏回收机
- 06 上海移动蜘蛛车市价
- 07 浙江变频卷扬机价格
- 08 广西微型电动推杆
- 09 自贡钛合金氮化处理技术
- 10 南阳直燃热风机设计