广州模具氮化处理目的
关键词: 广州模具氮化处理目的 氮化处理

 2026.09.13
文章来源:
汽车行业当中量传动、发动机零部件会选用氮化处理做表面强化,齿轮、曲轴、气门配件等零部件,长期处于高速往复运动,同时承受交变载荷,很容易发生磨损以及疲劳损伤,氮化处理可以同步改善耐磨性与抗疲劳性能,提升零部件可靠性。成都万可瑞特金属科技有限公司承接汽车相关零部件氮化处理业务,汽车零部件对批次一致性要求较高,批量生产时,保障每一炉工件氮化处理效果稳定是重点。企业依靠标准化生产流程,统一管控预处理标准、装炉规范、炉内工艺参数,减少不同炉次之间性能波动。接收工件阶段做好来料信息登记,生产全程记录工艺运行数据,方便批次信息追溯。氮化处理结束之,开展批量抽样检测,核验硬度、渗层、变形量,确保整批工件指标稳定。针对汽车零部件既可以做新产品研发阶段的试样氮化处理,也能够承接量产件加工,严格把控品质,为汽车配套制造企业提供氮化处理热处理支持。氮化处理适配矿山破碎设备耐磨件加工。广州模具氮化处理目的
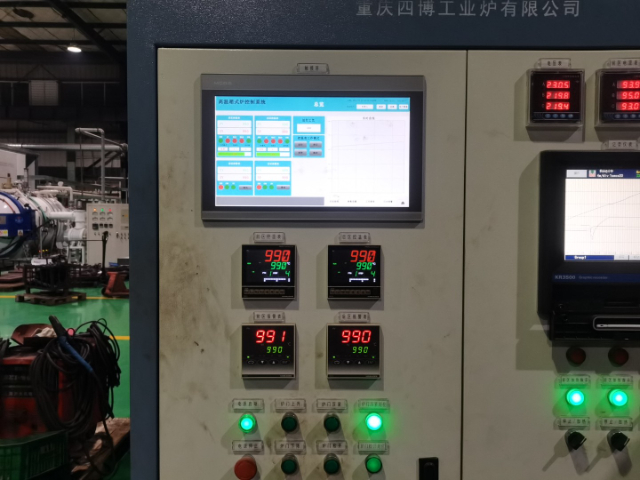
很多制造企业做热处理加工,会担心订单交付周期,氮化处理需要一定保温扩散时间,无法无限压缩加工时长,但是合理的排产规划,可以在保障氮化处理品质前提下,高效响应客户交付需求。成都万可瑞特金属科技有限公司有多台氮化加工设备,可以错峰排产,兼顾试样急单和批量量产订单。业务对接之初,结合工件数量、规格、工艺难度,给到客户务实的交付周期预估,不做脱离工艺规律的时间承诺。工件入厂之快速完成来料核查、除油清洗等预处理工序,合格工件及时安排装炉氮化处理。生产过程做好工序衔接,减少工件待料闲置时间,加工完成时间开展检测,检测合格快速安排出货。同时和客户保持沟通,如果遇到特殊工况,及时同步加工进度。企业立足成都,辐射西南区域,本地客户可以工件上门送取,外地客户支持物流收发,在坚守氮化处理工艺质量底线的基础上,尽力匹配客户项目节点,做好热处理配套服务。内江离子氮化处理尺寸氮化处理性价比高,兼顾品质与加工成本。
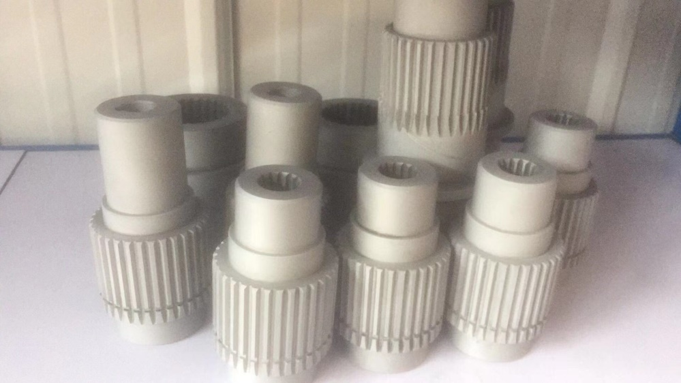
合金钢凭借优良综合力学性能,量应用在重载机械零部件上,合金钢工件做氮化处理,铬、钼、铝这类合金元素能够和氮原子反应生成高硬度氮化物,氮化处理可以获得很高的表面硬度,是氮化处理工艺适配度很高的材料类别抖音百科。成都万可瑞特金属科技有限公司针对各类合金钢工件开展氮化处理业务,38CrMoAl 这类氮化合金钢,经过合理氮化处理,表面可以达到很高硬度,常用来加工精密主轴、镗杆等高精度零件;42CrMo、40Cr 这类常用合金结构钢,氮化处理兼顾耐磨、抗疲劳,多用于齿轮、活塞杆等传动零部件。技术人员会依据合金钢牌号,调整氮化处理整套工艺参数,合金钢工件氮化之前,必须完成调质处理,获得强韧的基体组织,心部拥有足够强度支撑表层氮化层,不然氮化层容易发生脱落失效。生产环节实时监控炉体各项运行数据,加工结束借助专业检测设备核验工件性能指标,兼顾单件定制试样与批量工业订单,为装备制造行业提供可靠的氮化处理加工服务。
氮化处理加工的渗层深度,是衡量工艺效果的指标之一,渗层深度没有统一标准,需要结合零部件实际工况来确定,并非渗层越厚工件性能就越好。如果零部件主要承受轻微摩擦,不需要很深的氮化层,过度延长氮化保温时间,不拉长生产周期提升加工成本,还会增表层脆性,工件受冲击时容易出现损伤;重载摩擦工况下,则需要达到规定的渗层深度,才可以保障耐磨使用寿命。成都万可瑞特金属科技有限公司在氮化处理业务对接阶段,仔细研读客户图纸,确认图纸标注渗层深度、硬度指标,同时了解零件运行载荷、摩擦时长,综合确定氮化处理工艺参数。生产过程中,依靠成熟设备管控温度与保温时长,以此把控渗层生长速度。工件氮化结束之,通过金相检测方式确认实际渗层深度,对比图纸技术要求,确保指标达标。企业兼顾试样研发和批量生产,不管是浅渗层精密小件,还是要求较深氮化层的重载零件,都能够定制对应的氮化处理方案,严控每批次工件渗层指标稳定。氮化处理解决金属件易磨损、易腐蚀痛点。
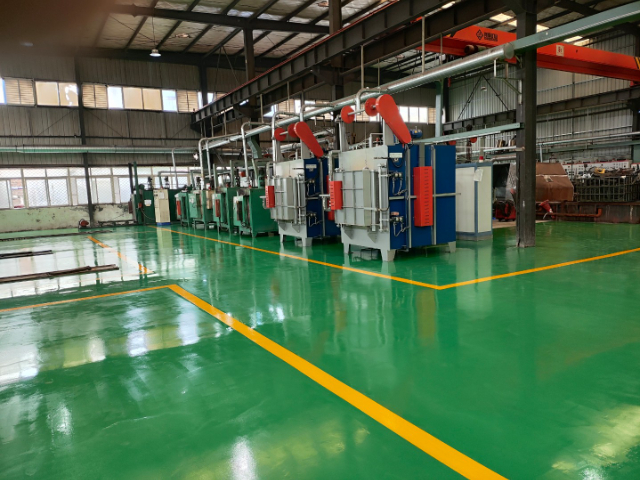
轨道交通行业很多传动、销轴类零部件,长期往复运行,经受振动、摩擦,部分工况接触潮湿环境,对零部件耐磨、抗疲劳性能有很高标准,氮化处理成为轨道交通配件重要强化工艺之一。成都万可瑞特金属科技有限公司承接轨道交通配套零部件氮化处理业务,轨道交通零部件对批次一致性、可靠性要求严苛,企业严格执行标准化氮化处理生产流程,从工件入厂预处理,炉体工艺参数控制,到成品抽样检测,每一步严格管控。针对尺寸偏的销轴类构件,优化装炉支撑,控制氮化处理形变。依据零部件材质、图纸技术指标设定工艺,加工完成抽取试样,做硬度与金相检测,留存完整生产检测记录,方便批次追溯。企业兼顾试样研发和批量氮化处理订单,以稳定加工品质,服务轨道交通配套制造企业热处理需求。氮化热处理工艺参数易调控,工艺复刻稳定性佳,批量加工一致性表现优异。自贡真空淬火氮化处理方式
氮化处理有效提高金属表面硬度与耐磨性。广州模具氮化处理目的
氮化处理区别于传统淬火工艺,整体加工温度维持在五百摄氏度上下,避开钢材高温相变区间,能够有效降低热处理过程中工件翘曲、尺寸偏移的风险,这也是该工艺在精密零部件加工领域被选用的关键原因。成都万可瑞特金属科技有限公司承接不同规格工件的氮化处理业务,无论是细长轴类、薄壁套件,还是批量标准五金构件,都可以匹配适配的氮化加工方案。很多机械零部件既要承受冲击载荷,又要面对持续摩擦损耗,普通加工方式很难同时兼顾心部韧性与表面耐磨属性,氮化处理恰好可以解决这一矛盾,工件基体保留原本的抗冲击能力,表层形成高硬度防护层。在实际加工环节,工件前期调质处理的质量十分关键,调质处理获得稳定基体组织,能够为氮化层提供有力支撑,避免硬化层出现剥落失效问题。企业技术团队拥有多年热处理实操经验,会对接客户充分了解零部件实际工作环境,区分干摩擦、潮湿腐蚀、往复交变载荷等工况差异,针对性调整氮化工艺,完工之逐批开展质量检测,严控渗层指标,为西南地区装备制造企业提供稳定的氮化处理加工配套。广州模具氮化处理目的

- 广州模具氮化处理目的 2026-09-13
- 上海金属氮化处理氮化层深度 2026-09-13
- 四川氮化处理标准 2026-09-13
- 上海离子氮化处理方式 2026-09-13
- 重庆真空高频淬火加工厂 2026-09-12
- 广州模具氮化处理尺寸 2026-09-12
- 泸州工件真空淬火硬度 2026-09-12
- 四川不锈钢真空淬火硬度 2026-09-12



- 01 上海点胶阀哪家强
- 02 重庆小型奶酪生产线厂家价格
- 03 西藏降解竹粉餐具生产设备销售厂家
- 04 小型珍珠棉冲压机供货公司
- 05 乌海多功能真空蒸馏回收机
- 06 上海移动蜘蛛车市价
- 07 浙江变频卷扬机价格
- 08 广西微型电动推杆
- 09 自贡钛合金氮化处理技术
- 10 南阳直燃热风机设计