湖州附近焊接类零件换热器壳体
关键词: 湖州附近焊接类零件换热器壳体 焊接类零件

 2026.10.11
文章来源:
在保证质量的前提下,通过工艺创新与生产流程优化来降低大型焊接结构的制造成本,是我们持续追求的竞争力来源,这并非意味着偷工减料,而是通过更科学的方法提升效率、减少浪费,例如,推广使用高效率的金属粉芯焊丝或双丝埋弧焊工艺,在同等时间内熔敷更多的金属,缩短建造周期;优化下料套料软件,在数控切割时比较大限度提高钢板利用率;设计通用的模块化焊接平台,减少用工装的投入与更换时间;推行“一次做对”的质量文化,减少昂贵的返修、矫正甚至报废损失;利用离线编程与仿真,在虚拟环境中验证焊接顺序与工装方案,避免现场试错成本,这些系统性降本举措,建立在对焊接技术、生产管理和工业工程的深度融合之上,使我们能够在激烈的市场竞争中,为客户提供性价比比较好的解决方案,实现双赢。 公司对内实行焊接加工精细化管理,规范作业流程,杜绝焊缝缺陷,稳定每批次焊接成品品质。湖州附近焊接类零件换热器壳体
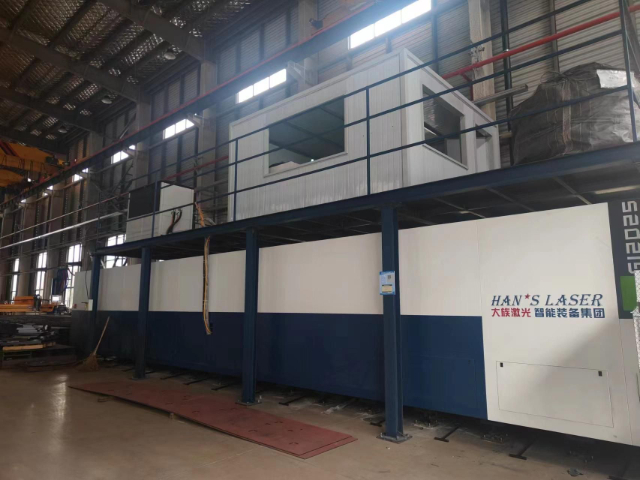
焊接零件因材料特性、结构复杂性和热变形等因素,对加工工艺的适应性提出了较高要求。现代制造技术通过多种灵活工艺方案,有效应对焊接件的加工挑战。首先,采用模块化工装与柔性夹具系统,可快速适配不同尺寸和形状的焊接件,减少装夹时间并提高定位精度。例如,搭配液压或磁力夹具,既能保证刚性,又可针对变形部位进行局部调整,避免加工过程中的二次应力变形。其次,基于数字化检测的补偿加工技术***提升了工艺适应性。通过3D扫描或激光跟踪仪获取焊接件的实际形貌数据,与CAD模型比对后生成补偿加工路径,有效消除焊接变形带来的尺寸偏差。该技术尤其适用于大型结构件,如船舶分段或工程机械框架的高精度加工。此外,分阶段加工策略能够平衡效率与精度需求。先通过大切削量去除余量,再安排时效处理释放残余应力,***进行精加工,确保关键尺寸稳定达标。同时,智能刀具管理系统可根据焊缝区域硬度变化自动调整切削参数,延长刀具寿命并保障表面质量。这些适应性工艺方案的应用,使焊接零件加工在保证精度的同时,兼顾了生产效率和成本控制,为重型装备、能源及交通等领域提供了可靠的技术支撑。 嘉兴焊接类零件机械设备机架一体化加工模式省去外协工序,缩短焊接零件生产周期,保障订单高效按期交付。
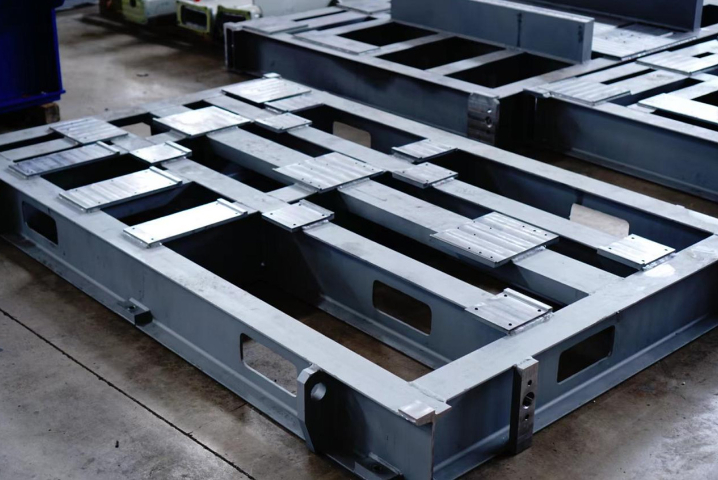
对于大型液压机的45钢立柱修复(单重80吨),其磨损表面的堆焊需同时满足硬度与韧性的矛盾要求——我们开发的多合金系统分区焊接工艺:在承受压力的区域采用高碳高铬合金体系(硬度HRC58-62),在应力集中区采用高韧性镍基合金(冲击功≥80J),在过渡区采用梯度成分的金属粉芯焊丝;焊接过程中采用电磁搅拌与超声震荡复合作用,使熔池中的合金元素分布更加均匀,同时破碎粗大的柱状晶组织;焊后通过分区差温热处理,压力区采用深冷处理(-80℃×6h)提升耐磨性,应力集中区采用中温回火(450℃×4h)保证韧性,这种差异化处理使得修复后的立柱使用寿命达到新件的1.8倍。
大型压缩机机壳的铸造-焊接复合制造工艺具有特殊性,通常将复杂形状部分采用铸钢件,简单部分采用钢板焊接而成,异种材料焊接时需要特殊的过渡层焊接工艺,焊前对铸件进行全方面的MT和UT检测,预热到150℃以上。采用低氢型焊条进行多层多道焊,严格控制层间温度,焊后立即进行消氢处理,所有焊缝必须100%超声波检测和磁粉检测,焊接完成后整体进行消除应力热处理,**进行精加工确保轴承座等重要部位的尺寸精度,这种复合制造工艺对焊接变形控制和残余应力消除要求较高。源头焊接加工厂家,无中间环节,专注精密焊接零件生产,切口光滑、连接牢固,适配多场景。
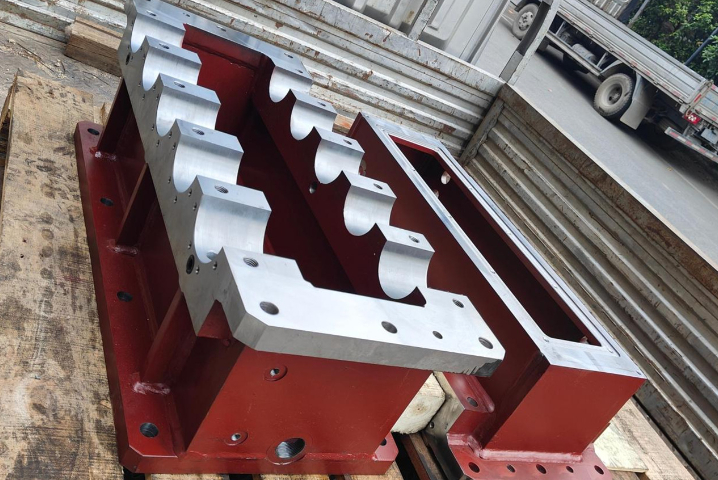
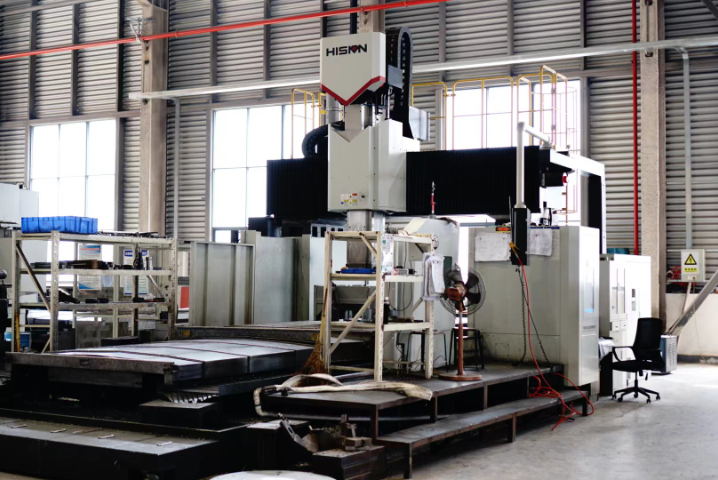
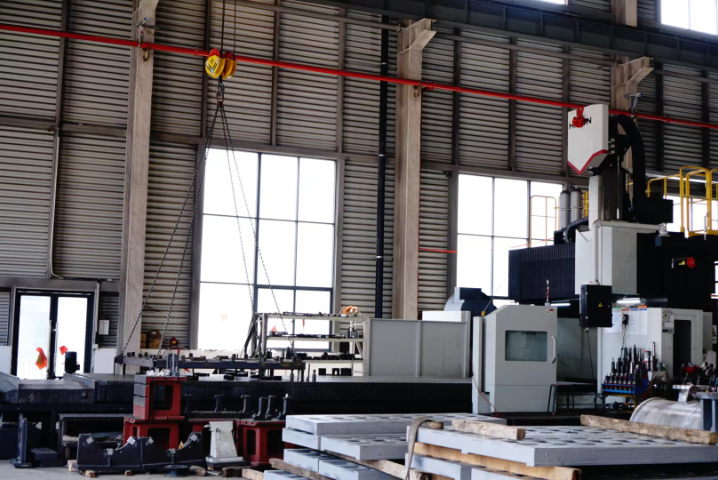
焊接零件的高效加工关键在于实现复杂结构的一体化成型与高精度加工。龙门加工中心凭借其大行程、多轴联动和重切削能力,成为焊接框架、箱体类零件加工的**装备。通过优化装夹方案与工艺路径,可一次性完成焊接件的多面铣削、钻孔及镗孔工序,避免重复定位带来的累积误差。例如,在工程机械领域,大型焊接结构件(如挖掘机回转平台)通常需加工数十个装配孔与基准面,传统分序加工效率低下且精度难以保证,而龙门机床配合自动换刀系统(ATC)和高速主轴,可在单次装夹中完成全部关键特征加工,效率提升40%以上。针对焊接变形带来的加工基准偏移问题,现代工艺采用激光扫描或在线测量技术实时补偿加工路径,结合CAM软件的智能余量分配功能,有效解决因热变形导致的尺寸偏差。此外,模块化夹具与液压定位系统的应用,进一步缩短了大型焊接件的装调时间,实现批量生产中的快速换型。随着五轴联动技术和在机检测系统的普及,焊接类复杂零件的加工正朝着更高集成度、更高精度的方向发展,为重型装备制造提供可靠的技术支撑。 注重焊接类零件的工艺创新,持续升级设备与技术,为客户提供更优焊接解决方案。附近焊接类零件报价
严格把控焊接零件尺寸精度与外观质量。湖州附近焊接类零件换热器壳体
石油化工领域的大型反应器焊接需要特殊的工艺控制,特别是厚度超过100mm的铬钼钢制加氢反应器,焊接前必须将材料预热到150-200℃,并保持在整个焊接过程中,采用低氢型焊条进行窄间隙手工电弧焊,每焊完一层都要进行消氢处理,焊后立即进行350-400℃的后热处理。极后进行整体消除应力热处理,所有纵环焊缝必须100%射线检测和超声波检测,并按JB4730标准进行评定,对接焊缝还需取样进行拉伸、冲击和硬度测试,确保焊接接头在高温高压临氢环境下具有足够的强度和抗氢致开裂能力。湖州附近焊接类零件换热器壳体

- 无锡大型焊接类零件机械设备机架 2026-10-10
- 青浦区附近焊接类零件报价 2026-10-10
- 湖州定制龙门加工 2026-10-10
- 附近激光切割加工来图定制 2026-10-10
- 嘉兴激光切割加工24小时 2026-10-10
- 常州哪里有激光切割加工Q235钢板零割 2026-10-10
- 定制激光切割加工中厚板切割 2026-10-09
- 马鞍山哪里有激光切割加工厂家供应 2026-10-09



- 01 拆包机市场
- 02 浙江电缆沟封堵模块定制厂家
- 03 宁波辊筒式货叉生产工厂
- 04 重庆TWS点锡膏激光焊供应商
- 05 惠州节能IC芯片清洗脱锡
- 06 无锡GBP虎克螺栓C50LR-BR
- 07 江苏国内非标自动化设备定制作用
- 08 福建负压饱和蒸汽加热系统再沸器
- 09 直销电动伺服拉铆枪哪家好
- 10 浙江桥门式起重机配件