浙江加工焊接类零件厂家供应
关键词: 浙江加工焊接类零件厂家供应 焊接类零件

 2026.10.11
文章来源:
在大型盾构机刀盘的耐磨复合板焊接中,我们面对的是硬质合金与高强钢的异种材料连接难题——我们研发的过渡层梯度焊接技术,首先在刀盘基体上激光熔覆0.8毫米厚的镍基缓冲层,其成分设计为从100%Inconel625渐变至50%Inconel625+50%高强钢的梯度材料;随后采用电容放电脉冲焊将碳化钨硬质合金块(硬度HRA92)连接到缓冲层上,每个脉冲能量精确控制在18-22焦耳,通过2000次/秒的高速放电在界面处形成2-5微米厚的扩散层,这种微连接方式使得硬质合金与钢基体的结合强度达到传统钎焊的3.2倍,在掘进过程中承受巨大冲击时不会发生块体脱落。 焊接加后续精密金加工,可修正细微偏差,让每一件焊接零件都符合精密装配标准。浙江加工焊接类零件厂家供应
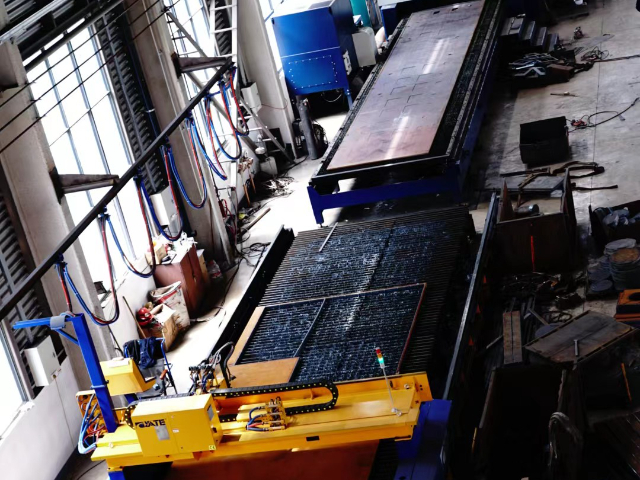
焊接零件加工在航空航天、重型机械、能源装备等领域应用***,但其特殊特性也带来诸多工艺挑战。焊接变形是首要难题,由于局部受热不均,工件易产生翘曲或收缩,导致后续加工基准失准,通常需采用预变形工艺、刚性夹具或分段焊接以控制形变。残余应力的影响同样***,加工过程中材料内部应力释放可能引发二次变形,需通过振动时效或热处理工艺提前稳定结构。此外,焊缝区域材质不均(如硬度波动、气孔夹杂)会加剧刀具磨损,尤其在加工高强钢或异种金属焊缝时,需选用耐冲击刀具并优化切削参数(如降低转速、渐进式进给)。为保障加工精度,还需解决装夹定位困难问题——焊接毛坯往往形状不规则,需借助3D扫描或激光跟踪仪建立加工基准。同时,大型焊接结构(如船体分段、风电塔筒)的热变形实时补偿也考验机床的动态响应能力。未来,通过融合智能检测、自适应加工及数字孪生技术,焊接零件加工正朝着更高精度、更低成本的方向发展,但工艺稳定性与效率的提升仍是行业攻坚重点。 嘉定区大型焊接类零件厂家新能源设备焊接零件精度高、形变小,完全适配锂电、光伏设备精密装配标准。
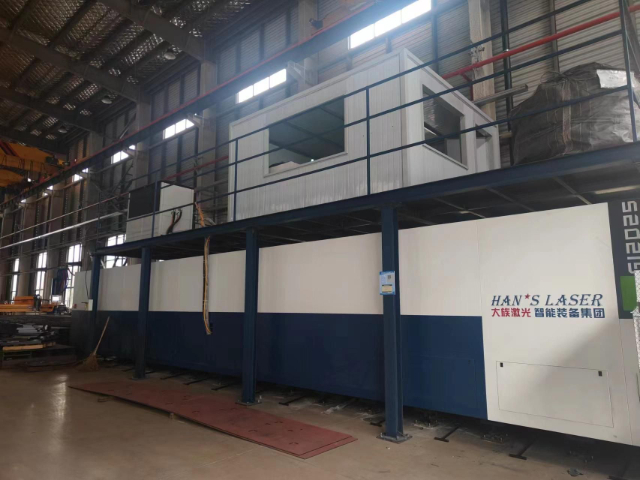
在保证质量的前提下,通过工艺创新与生产流程优化来降低大型焊接结构的制造成本,是我们持续追求的竞争力来源,这并非意味着偷工减料,而是通过更科学的方法提升效率、减少浪费,例如,推广使用高效率的金属粉芯焊丝或双丝埋弧焊工艺,在同等时间内熔敷更多的金属,缩短建造周期;优化下料套料软件,在数控切割时比较大限度提高钢板利用率;设计通用的模块化焊接平台,减少用工装的投入与更换时间;推行“一次做对”的质量文化,减少昂贵的返修、矫正甚至报废损失;利用离线编程与仿真,在虚拟环境中验证焊接顺序与工装方案,避免现场试错成本,这些系统性降本举措,建立在对焊接技术、生产管理和工业工程的深度融合之上,使我们能够在激烈的市场竞争中,为客户提供性价比比较好的解决方案,实现双赢。
大型水轮机转轮的焊接制造是水电设备生产的关键环节,转轮通常由十几个不锈钢叶片与上冠、下环焊接而成,由于运行时要承受巨大的水压力和离心力,焊缝质量要求较高,一般采用窄间隙TIG焊工艺,通过精确控制热输入来保证焊接接头的力学性能和耐蚀性,焊接过程中需要使用专门的变位器使焊缝始终处于较好焊接位置,焊后还要进行全方面的尺寸检测和平衡测试,所有叶片出水边的型线偏差不得超过,极后整体进行退火处理消除焊接应力,并通过着色探伤检查所有表面缺陷,确保转轮在高速运转时不会出现裂纹扩展等问题。金属焊接类零件焊缝均匀牢固不易开裂。
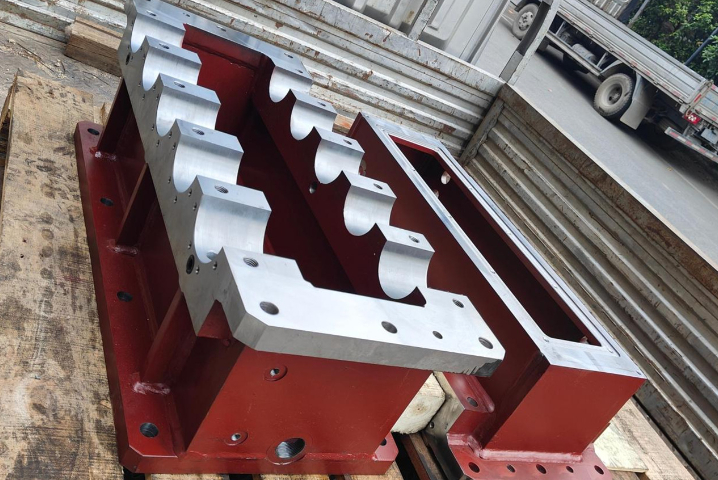
随着智能制造和绿色制造的快速发展,焊接零件加工正朝着高精度、智能化和可持续化方向革新。未来,数字化孪生技术将广泛应用于焊接工艺仿真与加工过程优化,通过实时数据反馈动态调整加工参数,***减少焊接变形和残余应力影响。自适应加工系统结合在线检测技术(如3D扫描和激光跟踪)可实现焊接件的自动找正与误差补偿,提升加工精度和一致性。同时,复合加工中心的普及将推动焊接与机加工一体化,减少工件周转,缩短制造周期。在材料方面,高强钢、铝合金等轻量化材料的焊接加工需求增长,促使刀具技术和冷却方式升级,如低温切削和微量润滑技术的应用,以应对高硬度焊缝的加工挑战。此外,人工智能与大数据分析将优化焊接工艺库,预测刀具磨损趋势,实现预防性维护,进一步降低生产成本。随着工业机器人协作和自动化产线的推广,焊接零件加工将迈向更高效率、更低能耗的未来,为航空航天、新能源等**装备领域提供更可靠的制造解决方案。 专注焊接零件定制,针对碳钢、不锈钢等材质精确施焊,严控焊接质量,交付及时有保障。南京哪里有焊接类零件机械设备底座
鑫成机械拥有长兴、德清两大生产厂区,双厂联动大幅提升焊接零件整体加工产能。浙江加工焊接类零件厂家供应
制造大型压缩机的不锈钢叶轮时,其叶片与轮盘的焊接需要满足API617标准的严格动平衡要求——我们采用的搅拌摩擦焊工艺,针对厚度32毫米的duplex2205双相不锈钢,开发了带自补偿功能的搅拌头:其轴肩直径45毫米,针长可根据实际装配间隙在28-35毫米间自动调节;焊接过程中通过64组热电偶实时监测温度场,确保热影响区温度始终控制在950℃-1050℃的窗口内,这个温度区间保证了奥氏体与铁素体的相比例维持在理想45:55;焊后叶轮经五坐标测量显示,每个叶片的型线误差小于±0.12毫米,动平衡测试一次合格率达到100%,在12000rpm转速下的残余不平衡量小于0.5g·mm。 浙江加工焊接类零件厂家供应

- 无锡大型焊接类零件机械设备机架 2026-10-10
- 青浦区附近焊接类零件报价 2026-10-10
- 湖州定制龙门加工 2026-10-10
- 附近激光切割加工来图定制 2026-10-10
- 嘉兴激光切割加工24小时 2026-10-10
- 常州哪里有激光切割加工Q235钢板零割 2026-10-10
- 定制激光切割加工中厚板切割 2026-10-09
- 马鞍山哪里有激光切割加工厂家供应 2026-10-09



- 01 拆包机市场
- 02 浙江电缆沟封堵模块定制厂家
- 03 宁波辊筒式货叉生产工厂
- 04 重庆TWS点锡膏激光焊供应商
- 05 惠州节能IC芯片清洗脱锡
- 06 无锡GBP虎克螺栓C50LR-BR
- 07 江苏国内非标自动化设备定制作用
- 08 福建负压饱和蒸汽加热系统再沸器
- 09 直销电动伺服拉铆枪哪家好
- 10 浙江桥门式起重机配件