上海大型焊接类零件机械设备底座
关键词: 上海大型焊接类零件机械设备底座 焊接类零件

 2026.10.11
文章来源:
焊接零件加工是能源装备制造的**环节,直接影响设备的结构强度、密封性能和使用寿命。在风电、核电、油气管道等领域,大型焊接部件如塔筒法兰、压力容器和反应堆壳体对加工精度要求较高,需通过高刚性龙门机床或五轴加工中心进行精密铣削、钻孔和镗孔,以确保装配面的平面度、螺栓孔的位置度及密封槽的尺寸公差(通常控制在±)。焊接变形和残余应力的控制是技术难点,需结合有限元仿真优化焊接工艺,并通过后续时效处理或振动消除应力,避免加工后出现二次变形。此外,针对高强钢、镍基合金等难加工材料,需采用耐磨刀具和低温切削技术,在保证效率的同时延长刀具寿命。随着智能化技术的应用,激光跟踪测量和自适应加工系统可实时修正焊接件的加工余量,***提升能源装备的制造精度和可靠性,为清洁能源发展提供关键技术支撑。 鑫成机械可承接厚板、薄板、异形件等多类型零件焊接,工艺适配范围广、实用性强。上海大型焊接类零件机械设备底座
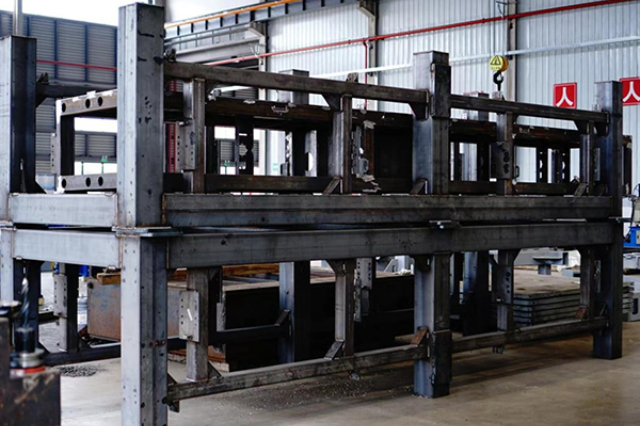
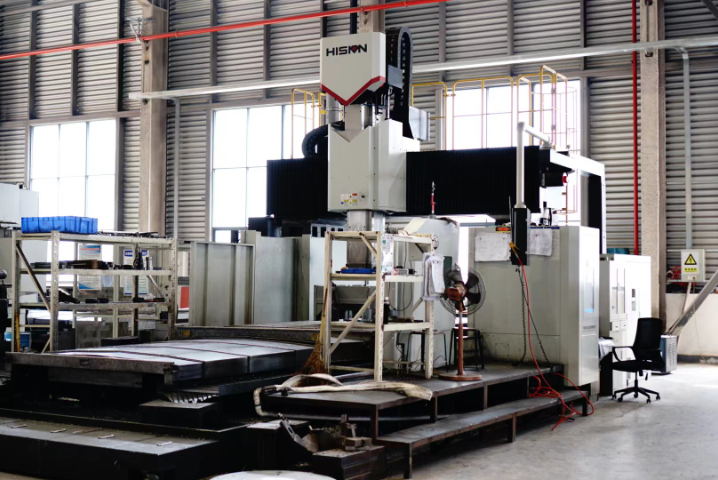
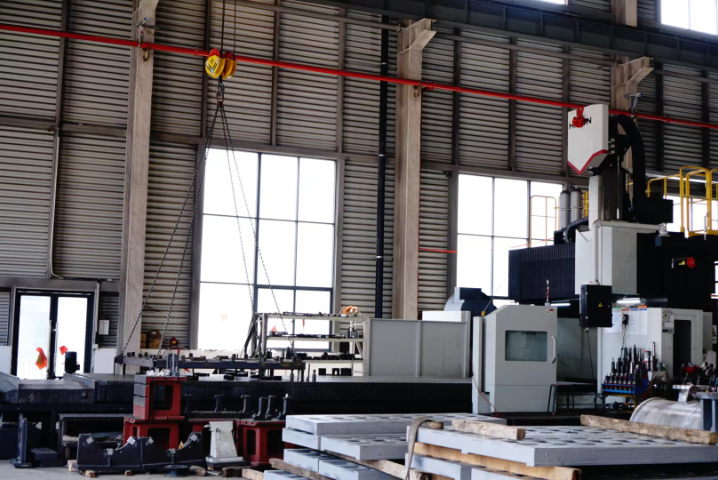
风电塔筒作为支撑风机**部件的关键结构,其制造精度和可靠性直接影响整机运行稳定性。焊接零件加工在这一过程中发挥着至关重要的作用,主要体现在三个方面:精度控制、强度优化和装配保障。风电塔筒通常由多段筒节焊接而成,焊接变形和残余应力会导致法兰平面度超差,进而影响塔筒的垂直度和齿轮箱安装精度。通过大型龙门加工中心对焊接法兰进行精密铣削,可将平面度控制在,确保塔筒分段的高精度对接。同时,针对门框、电缆支架等焊接附件进行二次加工,能有效消除热变形影响,保证螺栓孔位和装配尺寸的一致性。在强度优化方面,焊接接头的坡口加工和焊缝余量处理直接影响结构疲劳寿命。采用高刚性机床对焊缝区域进行精细化铣削,可减少应力集中,提升塔筒在复杂风载下的抗弯性能。此外,通过自动化检测与补偿加工技术,能够动态修正焊接变形,***降低后续矫正工序的成本。随着风电大型化趋势加速,焊接零件的高效高精加工已成为塔筒制造的**环节,为行业迈向更高可靠性和更低度电成本提供关键技术支撑。 浙江加工焊接类零件机械设备机架8m61100卧车可修整焊接轴类、环形零件,优化工件圆度与平整度,提升装配精度。
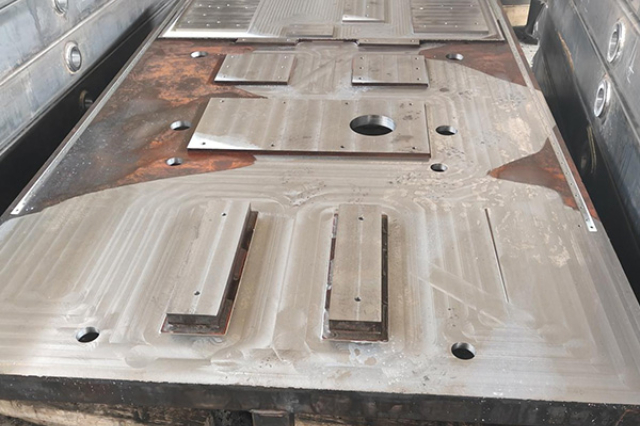
大型工程机械的液压油缸焊接是一项极具挑战性的工作,尤其是缸筒与端盖的连接部位。由于液压系统工作压力通常超过30MPa,焊缝必须具有较高的强度和密封性,一般采用双面坡口的对接焊工艺,先进行内侧打底焊,然后加工外侧坡口进行填充和盖面,焊接过程中需要采用特殊的工装夹具来保证同心度,并使用低氢焊条防止冷裂纹产生,焊后还需对焊缝进行精加工,确保内孔尺寸精度达到H8级,同时要进行,保压30分钟无渗漏才算合格,这种焊接工艺对变形控制和残余应力消除都有严格要求。
大型风力发电机组塔筒的焊接生产具有规模化特点,塔筒通常由多段30-50mm厚的钢板卷制焊接而成,采用双丝埋弧自动焊工艺进行纵缝焊接,通过精确控制焊接参数保证焊缝一次成型。环缝焊接时使用专门的滚轮架和焊接操作机,确保焊接过程的稳定性,每条焊缝都要进行外观检查、超声波检测和磁粉检测,焊接完成后整体进行尺寸检测,圆度偏差不得超过直径的,进行喷砂处理和防腐涂装,所有焊接工艺都必须通过严格的工艺评定试验,确保塔筒在20年设计寿命内能够承受复杂的交变载荷。一站式焊接零件加工服务,从原材料加工到成品交付全程跟进,工艺精湛、服务周到。
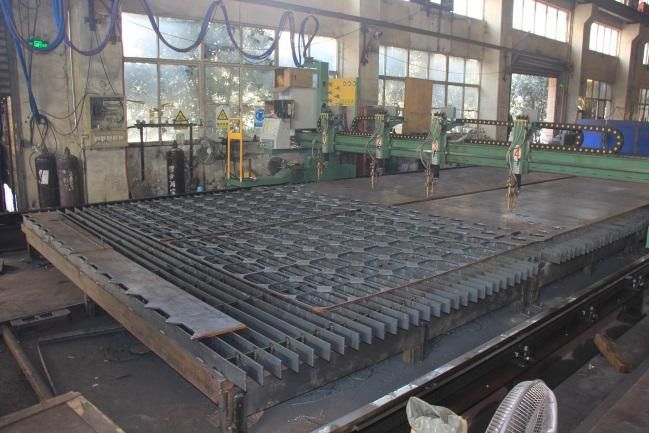
当修复大型柴油机机体(材料为HT300灰铸铁)的裂纹缺陷时,传统焊接极易产生白口组织——我们开发的氧乙炔预热+镍基焊条+振动焊接的复合工艺:首先用三把大型加热*将焊补区域缓慢加热至650℃并保温4小时,使碳元素充分石墨化;焊接时采用ENiFe-CI用焊条,每焊完30毫米长度立即用气动振动器以120Hz频率施加垂直于焊缝的微幅振动,这种振动将熔池中的杂质推向表面并细化晶粒;焊后更采用阶梯降温法,以每小时15℃的速度降至300℃,再以每小时25℃的速度降至室温,全程用红外热像仪监控温度梯度,较终获得的焊缝组织中石墨形态为A型,硬度HB210-230,与母材完美匹配且可进行机械加工。 焊接类零件在汽车配件、压力容器等场景广泛应用,我们以工艺实力保障安全性能。定制焊接类零件机械设备机架
自动化焊接工艺稳定可控,不受人工操作差异影响,批量焊接零件品质高度统一。上海大型焊接类零件机械设备底座
异种金属的焊接在大件制造中日益常见,例如将不锈钢覆层与低合金钢基板焊接以兼具耐腐蚀与高度度,或将铜合金导电部件与钢结构连接,这类焊接的挑战源于两种材料在热物理性能(导热率、热膨胀系数)、化学成分、冶金相容性上的巨大差异,极易在熔合区形成脆性的金属间化合物或产生巨大的热应力导致裂纹,为此,我们必须进行大量的工艺试验与评定,精心选择过渡层材料或特殊的焊材,例如采用镍基合金焊丝作为钢与铜之间的缓冲层,因其与两者都能形成良好的冶金结合且塑性较好,在工艺上,需精确计算并控制热输入,采用偏向高导热材料一侧的施焊角度,或使用窄间隙坡口减少稀释率,有时还需预置或堆焊特定的熔敷金属作为过渡,焊后可能还需要针对性地进行热处理以改善界面组织,这类工艺的成功应用,直接决定了如化工反应器带衬里封头、海工装备的防腐节点或大型电力设备关键连接件的服役寿命与可靠性,是我们技术储备中极具附加值的一环。 上海大型焊接类零件机械设备底座

- 无锡大型焊接类零件机械设备机架 2026-10-10
- 青浦区附近焊接类零件报价 2026-10-10
- 湖州定制龙门加工 2026-10-10
- 附近激光切割加工来图定制 2026-10-10
- 嘉兴激光切割加工24小时 2026-10-10
- 常州哪里有激光切割加工Q235钢板零割 2026-10-10
- 定制激光切割加工中厚板切割 2026-10-09
- 马鞍山哪里有激光切割加工厂家供应 2026-10-09



- 01 拆包机市场
- 02 浙江电缆沟封堵模块定制厂家
- 03 宁波辊筒式货叉生产工厂
- 04 重庆TWS点锡膏激光焊供应商
- 05 惠州节能IC芯片清洗脱锡
- 06 无锡GBP虎克螺栓C50LR-BR
- 07 江苏国内非标自动化设备定制作用
- 08 福建负压饱和蒸汽加热系统再沸器
- 09 直销电动伺服拉铆枪哪家好
- 10 浙江桥门式起重机配件