安徽大型龙门加工中心哪家好
关键词: 安徽大型龙门加工中心哪家好 龙门加工中心

 2026.10.20
文章来源:
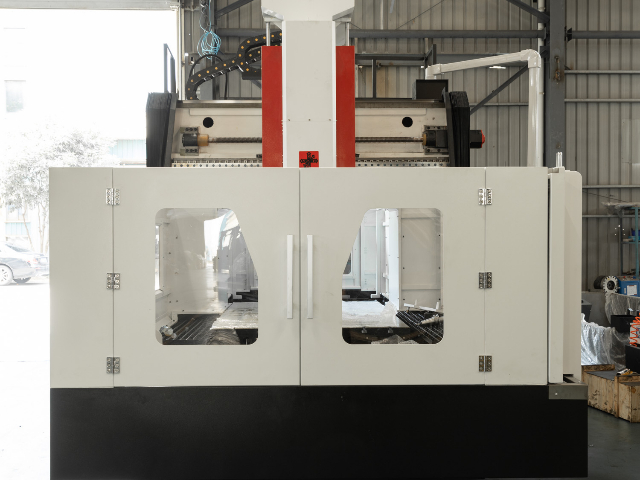
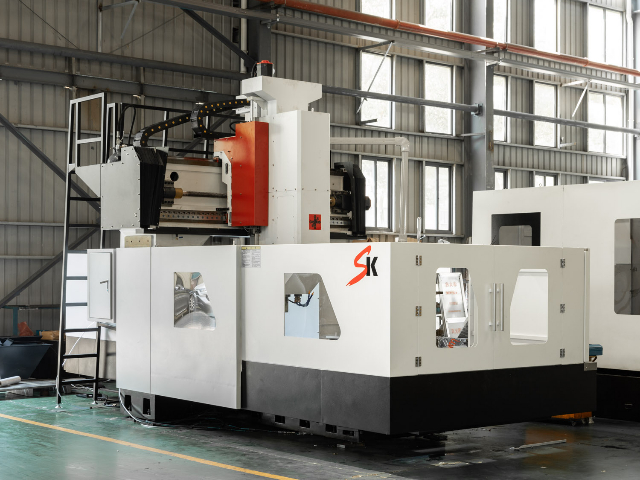
高传四开龙门加工中心在不锈钢及合金钢加工方面可通过设备刚性和冷却系统适配提供稳定的加工方案。不锈钢和合金钢具有强度高、韧性大、导热性差、加工硬化倾向大的特点,切削时刀具容易磨损和崩刃,对设备刚性和冷却条件要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,不锈钢粗加工时可承受较大切削负荷,转速可在 100rpm 至 800rpm 范围内调节。三向硬轨结构刚性较好,不锈钢加工时切削力较大,机床振动较小,刀具让刀量可控。以 304 不锈钢法兰加工为例,粗车或粗铣采用直径 63mm 可转位面铣刀,切削深度 3mm 至 5mm,进给 300mm/min,半精铣留 0.5mm 余量,精铣后表面粗糙度可达 Ra3.2 以下。冷却系统配备大流量高压冷却,切削液流量可达 100L/min 以上,不锈钢加工时切削区域温度高,充足的切削液可有效降低刀具温度,减少加工硬化。刀具可选用硬质合金涂层刀具或陶瓷刀具,不锈钢加工时根据材料牌号和加工工序选择合适的刀具材质和几何角度。对于沉淀硬化不锈钢和高温合金等难加工材料,可采用较低的切削速度和较厚的切削深度,避免切削刃长时间处于高温区域。设备润滑系统定时定量供油,导轨面和丝杠在重载切削下保持良好润滑,减少磨损。较大的工作行程与高进给速度,让高传四开龙门加工中心加工大型零件时高效又便捷。安徽大型龙门加工中心哪家好
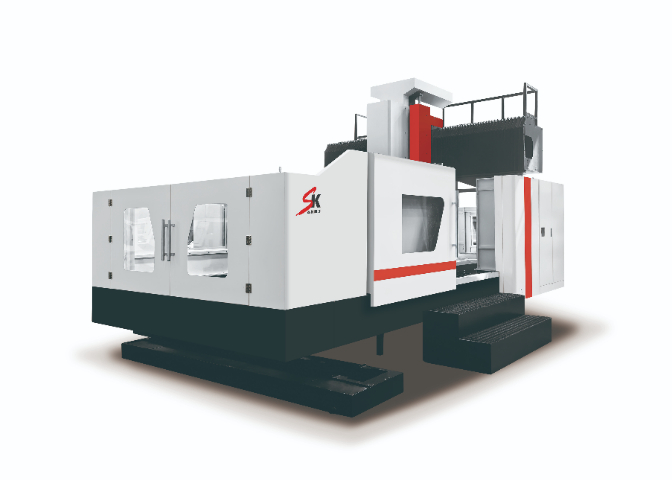
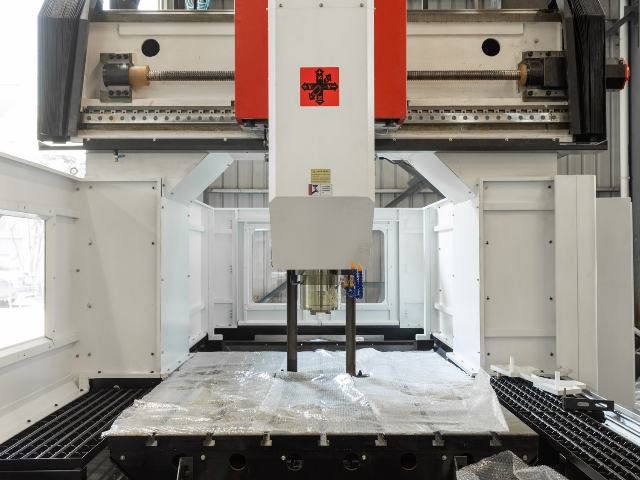
高传四开龙门加工中心可根据客户的具体工件特征和生产工艺提供定制化配置方案。在行程规格方面,X 轴可从 2000mm 延伸至 8000mm,Y 轴从 1500mm 延伸至 5000mm,Z 轴从 600mm 延伸至 2000mm,客户可根据工件尺寸选择对应规格,也可在标准规格基础上提出加长或加高需求。在主轴配置方面,可根据加工材料选择皮带传动、齿轮传动或直联电主轴,功率从 15kW 到 55kW 不等,转速从 4000rpm 到 12000rpm 覆盖。在刀库方面,可选择 16 把至 80 把不同容量,刀库形式包括斗笠式、圆盘式、链条式,满足不同工序数量的需求。在数控系统方面,可配置发那科、西门子、三菱等品牌,也可根据客户现有产线的系统统一性要求进行匹配。在工作台方面,可选择固定工作台、移动工作台或双工作台交换结构,双工作台机型可在加工的同时进行另一工件的装夹,提升设备利用率。在辅助功能方面,可加装中心出水、油雾收集器、自动排屑机、对刀仪、测头、安全门等选配装置。对于有特殊工艺需求的客户,技术团队可参与工艺评估,提供设备配置与加工工艺的整体建议。定制化能力使设备能够贴合不同行业、不同工件、不同生产模式的实际需求,避免标准配置与实际生产不匹配造成的资源浪费。上海直销龙门加工中心常见问题保持电气控制柜的清洁与通风,定期检查散热风扇工作状态。
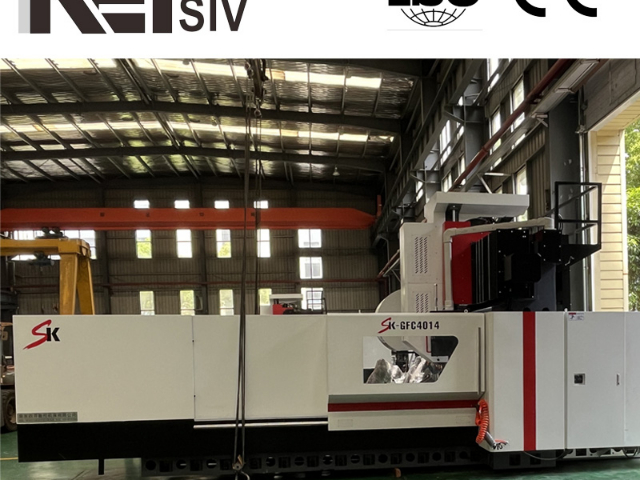
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。
高传四开龙门加工中心在深腔模具加工方面具备适配的结构配置,Z 轴行程可达 800mm 至 1500mm,滑枕伸出长度较长,能够深入模具型腔内部进行加工。对于汽车保险杠模、家电外壳模、物流周转箱模等深腔注塑模,型腔深度常在 300mm 至 800mm 之间,设备可通过加长刀柄和长刃刀具完成型腔底部和侧壁的加工。滑枕采用长导向结构,导向面长度较大,悬伸加工时抗倾覆能力强,刀具振动较小。主轴采用锥孔 BT50 配置,刀具夹持刚性较好,配合加长刀柄时仍能保持稳定切削。三向硬轨结构刚性充足,深腔粗加工时大余量切削下机床变形较小。数控系统支持三维曲面加工和残留余量识别,可对接编程的深腔分层铣削刀路,逐层去除余量。冷却系统配备主轴中心出水功能,深孔钻削和深腔铣削时切削液可直达切削区域,排屑顺畅,刀具温度较低。以深 600mm 的汽车保险杠模粗加工为例,采用直径 50mm 可转位铣刀,切削深度 5mm,逐层铣削至型腔底部,加工后余量均匀。深腔模具加工对设备 Z 向行程、滑枕刚性、冷却排屑均有较高要求,该设备的结构配置能够满足常见深腔模具的加工需求,适合模具制造企业的大中型深腔模具生产。数控龙门加工中心,经严格的出厂检测流程,质量层层把关,交付用户放心设备。
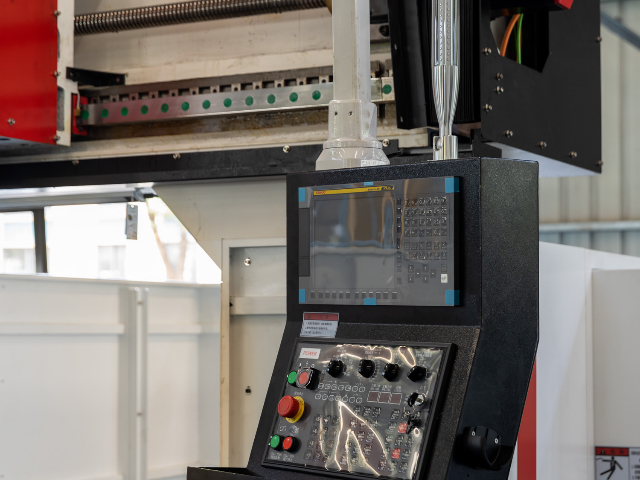
高传四开龙门加工中心可通过配置立卧转换主轴或自动铣头实现五面体加工,工件一次装夹后能够完成顶面、底面以外的五个面的铣削、镗削、钻孔和攻丝加工。立卧转换主轴可在 0 度至 90 度范围内自动切换角度,定位重复精度较高,切换后无需重新对刀即可继续加工。自动铣头可根据加工需求选配直角铣头、铣头、加长铣头等类型,铣头通过锥柄与主轴连接,自动拉紧固定。五面体加工能力使大型箱体类、框架类、结构件类工件无需多次翻转装夹,减少装夹次数带来的误差累积和辅助时间。以机床床身加工为例,传统工艺需要三次以上装夹才能完成导轨面、安装面、侧面和孔系的加工,采用五面体方案后一次装夹即可完成大部分工序,单件辅助时间可减少 30% 以上。设备数控系统支持多坐标系和旋转坐标系设定,铣头角度切换后系统自动补偿刀具位置,编程操作较为便捷。对于箱体、机架、底座等多面孔系和平面较多的工件,五面体加工方案能够在保证位置精度的同时提升加工效率,适合通用机械、机床制造、工程机械等行业的多面体零件生产。刀库型式丰富,高传四开龙门加工中心有转塔型、轮鼓型、链长型,换刀高效。河北高效龙门加工中心解决方案
高传四开龙门加工中心,框架式 “龙门” 结构,刚性极强,重型切削也能稳定应对。安徽大型龙门加工中心哪家好
高传四开龙门加工中心在轨道交通零部件加工中可应用于转向架构架、轴箱体、齿轮箱壳体、制动盘安装座、车体连接构件等工件的加工。轨道交通零部件多为焊接结构件或铸钢件,尺寸较大且形位公差要求严格,设备 X 轴行程可延伸至 6000mm,Y 轴行程可达 3000mm,能够容纳长条形构架类工件的整体加工。主轴功率 30kW 至 37kW,齿轮箱传动输出大扭矩,面对厚板焊接件的坡口加工和余量铣削时切削稳定。机床配备中心出水与外部冷却双系统,深孔钻削时排屑顺畅。三向定位精度 ±0.01mm,重复定位精度 ±0.006mm,能够满足轨道交通行业对孔系位置度和平面度的要求。数控系统支持多工件坐标系设定,一次装夹可完成构架多个面的孔系与平面加工。设备的龙门结构刚性较好,加工过程中振动较小,刀具损耗处于合理范围。对于轨道交通装备制造企业的批量生产与维修备件加工,该设备均能提供稳定的加工能力支撑。安徽大型龙门加工中心哪家好

- 浙江直销龙门加工中心有几种 2026-10-23
- 江苏精密龙门加工中心厂家 2026-10-23
- 浙江多功能龙门加工中心厂家供应 2026-10-22
- 浙江国产龙门加工中心市场 2026-10-22
- 上海定制龙门加工中心性能 2026-10-21
- 浙江直销龙门加工中心 2026-10-21
- 安徽大型龙门加工中心哪家好 2026-10-20
- 国内龙门加工中心简介 2026-10-20



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购