江苏精密卧式加工中心怎么用
关键词: 江苏精密卧式加工中心怎么用 卧式加工中心

 2026.10.28
文章来源:
高传四开卧式加工中心数控系统提供 FANUC 0i-MF、西门子 828D 与华中 HNC-848 三种主流配置,用户可根据操作习惯与工艺需求选择。系统内存 4 GB,可存储 1000 个以上加工程序,支持 U 盘、CF 卡与网络 DNC 传输,大型程序在线加工时传输速率 115200 bps 无卡顿。操作面板配备 10.4 英寸彩色液晶显示屏,中文界面,图形化对刀与测量循环,新手操作员经 8 小时培训即可完成简单工件加工。系统内置 200 组刀具补偿与 64 组工件坐标系,支持多工件并行加工与多刀位管理。宏程序 B 类编程开放,用户可自定义钻孔、铣槽等固定循环,复杂零件编程效率提升约 40%。系统支持以太网接口,程序与参数可远程备份,避免因系统故障导致程序丢失。高传四开卧式加工中心操作界面友好,新手易上手,减少人员培训成本。江苏精密卧式加工中心怎么用
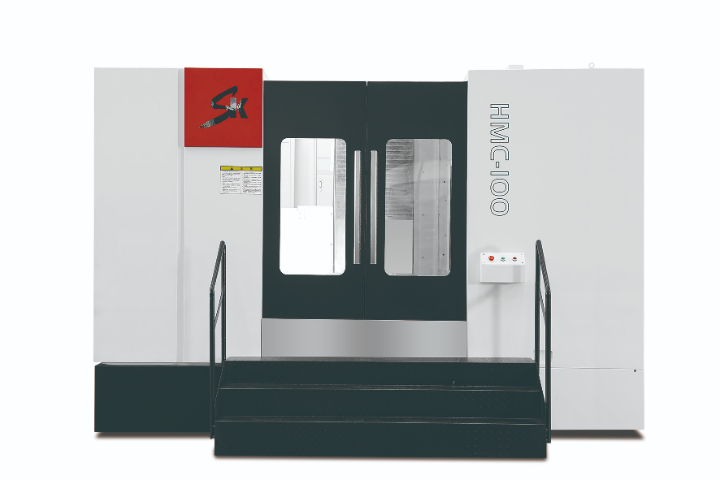
高传四开卧式加工中心冷却系统标配 200 L 大容量水箱,配备高压水泵与磁性分离器 + 纸带过滤机两级过滤,过滤精度 25 μm,切削液清洁度高,刀具使用寿命更有保障。主轴中心出水压力 2 MPa,流量 40 L/min,深孔钻与攻丝时冷却充分,铁屑可及时冲出。喷淋系统包含 4 组可调喷嘴,覆盖切削区域,大流量冲刷避免切屑堆积在工件与夹具上。排屑机根据切屑类型选配,链板式适合钢件长屑,刮板式适合铸铁短屑,排屑量 200–500 kg/h,可连续运行。水箱配备液位传感器与油温传感器,液位过低或油温超过 45℃ 时系统自动报警,防止干摩擦与热变形。切削液回流口设置大口径过滤网,大块切屑被拦截,减少水泵堵塞概率,日常维护周期可延长至每两周一次。直销卧式加工中心怎么用主轴可实现高速旋转,高传四开卧式加工中心提升切削效率,缩短加工时间。
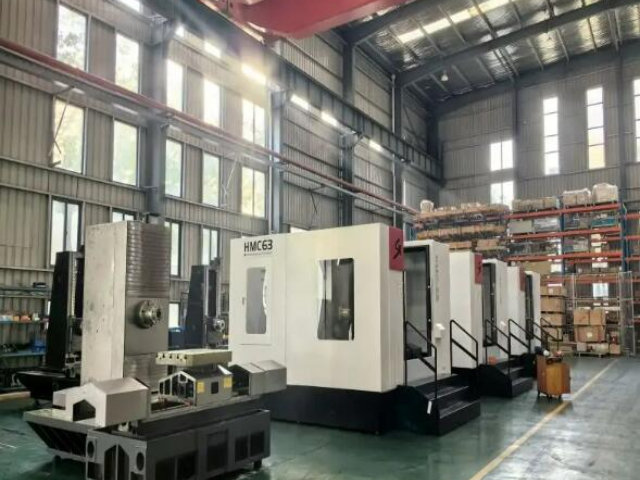
高传四开卧式加工中心在新能源汽车零部件领域可用于电机壳、减速器壳体、电池托盘连接件等零件的加工,这类零件材料以铝合金为主,对加工效率与表面质量要求较高。高速主轴 12000 rpm,在 ADC12 铝合金电机壳上采用 φ16 mm 立铣刀、切深 8 mm、切宽 12 mm、进给 2500 mm/min 时,材料去除率 240 cm³/min。电机壳止口圆度 0.008 mm,端面平面度 0.01 mm,满足电机装配要求。设备可配微量润滑系统(MQL),油量 5–50 mL/h,铝合金加工时无大量切削液飞溅,车间环境更清洁,废液处理成本降低。双工作台配置下,单台设备日加工电机壳 120 件,节拍 4 分钟。在线测量探头可检测止口与轴承孔尺寸,自动补偿刀具磨损,批量一致性好,适合新能源行业快速爬坡的产能需求。
高传四开卧式加工中心在轴承座与轴承套加工中表现稳定,这类零件要求内孔圆度、圆柱度与同轴度高,批量生产时一致性尤为重要。以剖分式轴承座为例,材料 HT200,轴承孔 φ120 mm,圆度 0.008 mm,圆柱度 0.008 mm,中心高公差 ±0.02 mm。采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.1 mm,孔径公差 H7。工作台可一次装夹 4 件,配合液压夹具,批量加工效率高。主轴热伸长补偿功能开启后,连续加工 4 小时孔径变化小于 0.005 mm。在机测量可检测孔径与中心高,自动补偿刀具磨损。某轴承座企业导入后,单件节拍 12 分钟,日产量 300 件,轴承装配合格率从 94% 提升至 99%,批量产品的尺寸离散度控制在公差带的 1/3 以内。高传四开卧式加工中心采用模块化设计,维修便捷,降低设备维护难度。
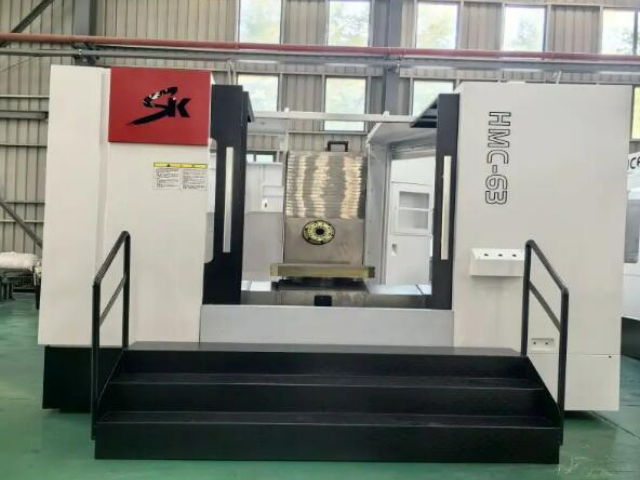
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。配备排屑装置,自动清理切屑,高传四开卧式加工中心保持加工环境整洁。浙江数控卧式加工中心联系人
具备自动补偿功能,高传四开卧式加工中心补偿刀具磨损、温度变形,保障加工精度。江苏精密卧式加工中心怎么用
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。江苏精密卧式加工中心怎么用

- 浙江直销龙门加工中心有几种 2026-10-23
- 江苏精密龙门加工中心厂家 2026-10-23
- 浙江多功能龙门加工中心厂家供应 2026-10-22
- 浙江国产龙门加工中心市场 2026-10-22
- 上海定制龙门加工中心性能 2026-10-21
- 浙江直销龙门加工中心 2026-10-21
- 安徽大型龙门加工中心哪家好 2026-10-20
- 国内龙门加工中心简介 2026-10-20



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购