江苏制造卧式加工中心生产厂家
关键词: 江苏制造卧式加工中心生产厂家 卧式加工中心

 2026.10.28
文章来源:
高传四开卧式加工中心在轴承座与轴承套加工中表现稳定,这类零件要求内孔圆度、圆柱度与同轴度高,批量生产时一致性尤为重要。以剖分式轴承座为例,材料 HT200,轴承孔 φ120 mm,圆度 0.008 mm,圆柱度 0.008 mm,中心高公差 ±0.02 mm。采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.1 mm,孔径公差 H7。工作台可一次装夹 4 件,配合液压夹具,批量加工效率高。主轴热伸长补偿功能开启后,连续加工 4 小时孔径变化小于 0.005 mm。在机测量可检测孔径与中心高,自动补偿刀具磨损。某轴承座企业导入后,单件节拍 12 分钟,日产量 300 件,轴承装配合格率从 94% 提升至 99%,批量产品的尺寸离散度控制在公差带的 1/3 以内。模块化设计可扩展多托盘系统,轻松构建柔性制造单元(FMC)。江苏制造卧式加工中心生产厂家
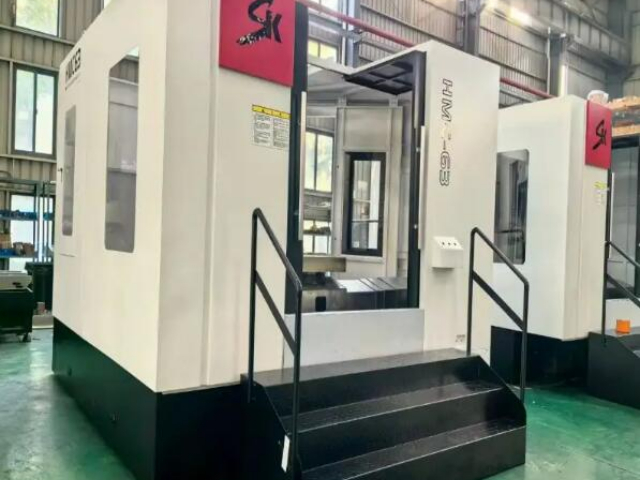
高传四开卧式加工中心支持远程监控与诊断,设备配备以太网接口,可接入工厂局域网或互联网,管理人员通过电脑或手机 APP 实时查看设备状态。监控内容包括运行 / 待机 / 报警状态、当前程序号、主轴转速与负载、进给速度、各轴坐标、产量计数等,数据刷新周期 1 秒。故障发生时自动推送报警代码与处理建议到运维终端,平均故障诊断时间从 30 分钟缩短至 5 分钟。远程诊断功能允许售后工程师通过网络读取系统参数与 PLC 状态,80% 的软件故障可远程解决,无需上门。设备运行数据可存储 1 年,支持 OEE 分析、稼动率统计与故障趋势分析,为设备管理提供数据支撑。远程监控符合工业互联网趋势,帮助用户向智能工厂转型。江苏稳定卧式加工中心哪个好具备镜像加工功能,高传四开卧式加工中心简化对称零件编程,提高加工效率。
高传四开卧式加工中心程序管理功能强大,系统内存 4 GB,可存储 1000 个以上加工程序,程序按目录分类管理,查找调用方便。支持 U 盘、CF 卡、以太网 DNC 多种传输方式,大型程序(100 MB 以上)可在线加工,无需分段。程序编辑支持后台编辑,加工中可同时编辑下一个工件程序,减少等待。系统内置图形模拟功能,加工前可三维模拟刀具路径,检查干涉与过切,降低撞机风险。程序版本管理可记录修改历史,支持回退到上一版本,避免误改导致的问题。宏程序与子程序嵌套支持 8 层,复杂零件编程灵活。程序可通过网络集中管理,工艺员在办公室编写程序后下发到设备,车间程序版本统一,减少因程序不一致导致的质量波动。
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。高传四开卧式加工中心工作台承重能力强,可加工大型重型工件,适应性广。
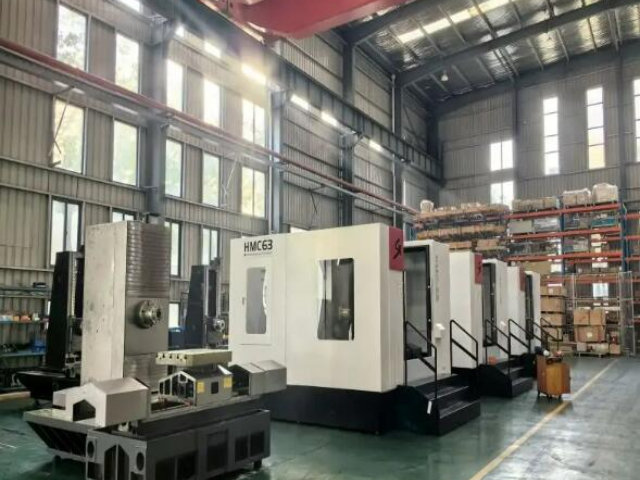
高传四开卧式加工中心适合多品种小批量生产场景,设备柔性高,换产时间短。工作台 T 型槽与定位销孔可快速更换夹具,典型夹具更换时间 15 分钟。系统可存储 64 组工件坐标系,不同工件坐标系一键切换,无需重新对刀。刀库容量 40–80 把,可预装多品种所需刀具,换产时无需重新装刀。在机测量测头可自动找正工件,首件调试时间从 1 小时缩短至 15 分钟。双工作台配置下,一个工作台加工时另一个工作台可上下料与找正,多品种切换几乎不影响稼动率。某阀门加工厂导入后,月生产品种从 20 种增加到 60 种,平均换产时间 20 分钟,设备稼动率维持在 75% 以上,多品种小批量订单的交付周期明显缩短。多工位加工可实现“加工-装卸”并行,实现近乎不停机生产。安徽高速卧式加工中心怎么用
数控卧式加工中心,随时代科技发展不断升级,持续为制造业提供强劲加工动力 。江苏制造卧式加工中心生产厂家
高传四开卧式加工中心面向汽车零部件行业提供成熟加工方案,典型工件如发动机缸体、变速箱壳体、转向节、制动钳等,一次装夹可完成四面铣削、钻孔、攻丝与镗孔工序。以某 1.5T 发动机缸体生产线为例,单台设备节拍 4.5 分钟,配备 40 把刀链式刀库,刀具更换时间 2.5 秒,相邻工序切换几乎无等待。工作台采用 500×500 mm 或 630×630 mm 规格,T 型槽间距 100 mm,配合液压夹具可实现 30 秒内完成工件夹紧与定位。主轴中心出水配合高压内冷钻头,在铸铁缸体上加工 φ10 mm 深孔时,单孔耗时 12 秒,孔壁粗糙度 Ra1.6。设备可接入 MES 系统,实时上传加工参数、刀具寿命与产量数据,便于产线管理者进行 OEE 分析与排产优化。江苏制造卧式加工中心生产厂家

- 浙江直销龙门加工中心有几种 2026-10-23
- 江苏精密龙门加工中心厂家 2026-10-23
- 浙江多功能龙门加工中心厂家供应 2026-10-22
- 浙江国产龙门加工中心市场 2026-10-22
- 上海定制龙门加工中心性能 2026-10-21
- 浙江直销龙门加工中心 2026-10-21
- 安徽大型龙门加工中心哪家好 2026-10-20
- 国内龙门加工中心简介 2026-10-20



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购