上海定制龙门加工中心性能
关键词: 上海定制龙门加工中心性能 龙门加工中心

 2026.10.21
文章来源:
高传四开龙门加工中心在重切削粗加工方面具备较强的设备基础,主轴采用齿轮箱两级变速结构,低速档输出扭矩可达 600N・m 至 1200N・m,面对铸铁、铸钢、焊接件等大余量工件时可承受较大切削负荷。X 轴和 Y 轴进给采用齿轮齿条传动或大直径滚珠丝杠,进给推力充足,粗加工时进给速度可保持在 1000mm/min 至 3000mm/min 范围内稳定运行。三向导轨采用重载硬轨结构,导轨面宽度较大,经过淬火磨削处理,承载能力强,粗加工时振动较小。机床床身、立柱、横梁均采用大截面铸造结构,筋板布局经过优化,整体刚性较好,重切削时机床变形量处于较小范围。以铸铁件粗加工为例,切削深度可达 10mm 至 20mm,切削宽度可达 80mm 至 150mm,金属去除率较高。主轴配备恒温冷却系统,长时间重切削下主轴温度稳定,热伸长量较小。润滑系统采用定时定量自动润滑,导轨面和丝杠始终保持油膜覆盖,减少重切削下的磨损。排屑系统配备大流量冲屑和螺旋或链板式排屑机,粗加工产生的大量切屑可及时排出。重切削粗加工能力使设备能够在粗加工阶段快速去除大余量,为后续精加工留出均匀余量,适合铸件、锻件、焊接件等毛坯余量大的工件加工。出色的结构刚性,使高传四开龙门加工中心重切削时不受切削力干扰,加工稳定。上海定制龙门加工中心性能
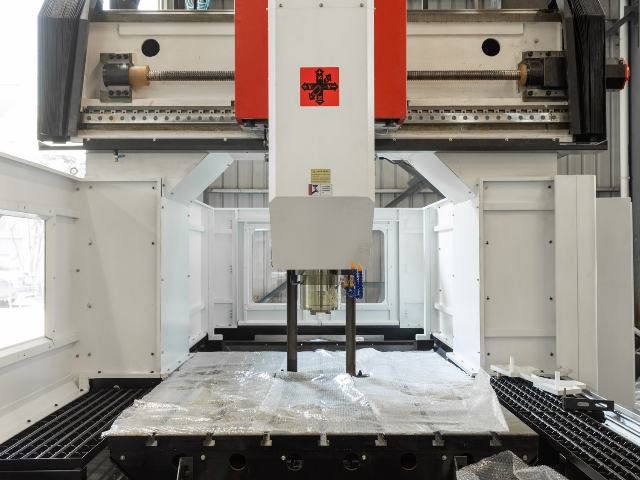
高传四开龙门加工中心在薄壁零件加工方面可通过工艺适配和设备特性提供稳定的加工方案。薄壁零件常见于航空航天结构件、电子产品壳体、换热器端板等,壁厚常在 1mm 至 5mm 之间,加工时容易产生振动和变形。设备进给系统响应较快,可采用高转速、小切深、快进给的加工策略,减少切削力对薄壁的影响。主轴转速可达 8000rpm 以上,配合锋利的整体硬质合金刀具,切削力较小,薄壁变形量可控。三向线轨配置机型运动灵敏,加速度较高,薄壁件精加工时进给速度平稳,表面质量较好。数控系统支持刀具半径补偿和长度补偿,可根据薄壁件的实际变形量微调补偿值,保证尺寸精度。冷却系统可采用微量润滑或风冷方式,减少切削液冲击对薄壁的影响,同时避免薄壁件因温差产生的热变形。以壁厚 2mm 的铝合金腔体加工为例,采用直径 6mm 立铣刀,转速 8000rpm,切深 0.5mm,进给 2000mm/min,分层铣削后壁厚公差可控制在 ±0.05mm 范围内。对于刚性更弱的薄壁件,可通过增加工艺肋、真空吸盘、低熔点合金填充等辅助装夹方式提升加工稳定性,设备的大工作台面和 T 型槽布局便于多种工装的安装固定。薄壁零件加工方案使设备能够覆盖航空航天、电子通信、精密机械等行业的薄壁件生产需求。上海耐用龙门加工中心哪个好建立详细的保养记录档案,为设备的预防性维修提供数据支持。
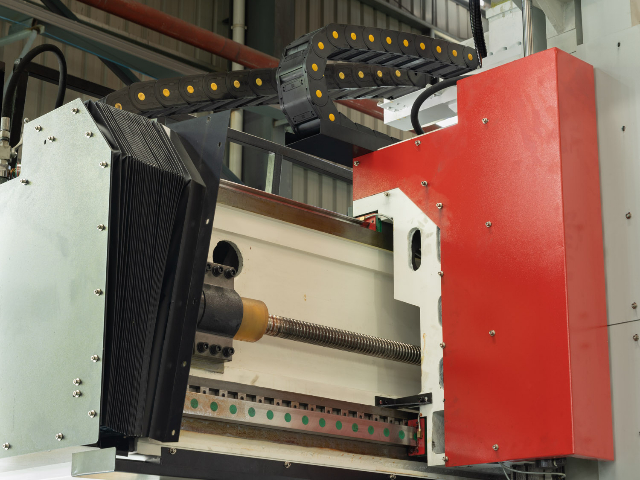
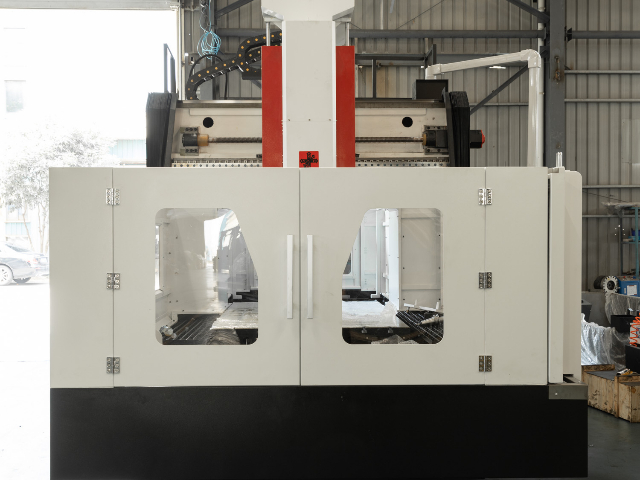
高传四开龙门加工中心的排屑与防护系统经过针对性设计,能够适应不同加工场景下的切屑处理和设备防护需求。排屑系统根据机型和加工材料配置螺旋式、链板式或刮板式排屑机,螺旋式排屑机适合铸铁、铸钢等粉状和小颗粒切屑,链板式排屑机适合钢件、铝合金等长条状和大体积切屑,刮板式排屑机适合细小切屑和切削液分离。排屑机安装在机床底座内部,加工产生的切屑通过工作台落屑孔和斜面滑入排屑机,由排屑机自动输送至集屑车,无需人工清理。切削液系统配备多级过滤装置,包括磁性分离器、滚筒过滤器和精密滤网,切削液回流后经过多级过滤,切屑被分离收集,过滤后的切削液清洁度较高,可减少刀具磨损和泵体堵塞。防护系统采用全封闭或半封闭结构,防护罩由钢板和有机玻璃组成,加工时关闭防护罩可有效防止切削液和切屑飞溅,保护操作人员安全。导轨和丝杠配备伸缩式钢板防护罩或风琴防护罩,随轴移动自动伸缩,防止切屑和切削液进入导轨和丝杠内部,减少运动部件的磨损。主轴前端配备气幕保护和环形冷却喷嘴,加工时可防止切削液和粉尘进入主轴轴承。
高传四开龙门加工中心在大型结构件加工领域具备成熟的设备基础,X 轴行程可覆盖 3000mm 至 6000mm,Y 轴行程达到 2000mm 至 4000mm,工作台承重从 8000kg 延伸至 20000kg,能够一次性装夹完成机床床身、机架底座、大型墙板等结构件的多面加工。设备采用龙门框架结构,横梁与立柱经过时效处理,长期运行下形变量控制在较小范围。主轴功率配置 22kW 至 37kW,扭矩输出充足,面对铸铁、铸钢、焊接件等材料时可保持稳定切削。三向导轨根据机型分别选用硬轨或线轨,硬轨机型适合大余量粗加工,线轨机型适合中高速精加工,客户可按工件特征选择。加工过程中,一次装夹即可完成铣、镗、钻、铰、攻丝等多道工序,减少二次装夹带来的误差累积,适用于工程机械、矿山设备、通用机械等行业的大型结构件生产。定期检查并调整机床各轴导轨镶条的间隙确保其传动精度。
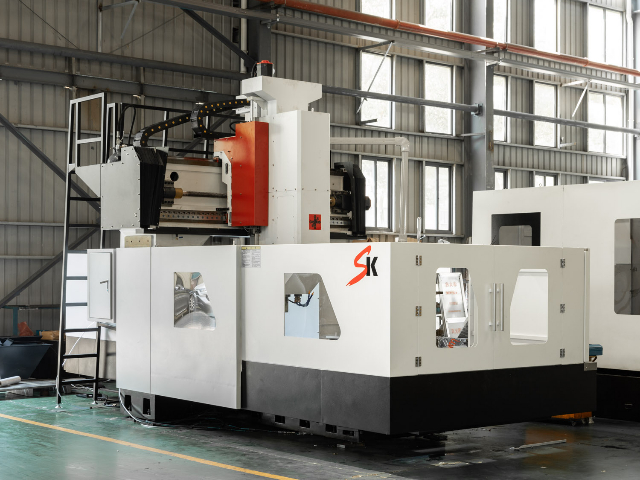
高传四开龙门加工中心在设备安装与厂房适配方面提供完整的技术指导,确保设备在客户现场能够正确安装并稳定运行。设备到货前,技术团队根据设备型号提供基础施工图,明确地基尺寸、混凝土标号、预埋件位置、承重要求等参数,指导客户完成厂房地基施工。地基承重根据设备重量和加工时的动载荷计算,大型龙门加工中心地基厚度通常在 500mm 至 1000mm 之间,混凝土标号不低于 C30,地基周围设置隔振沟,减少外部振动对设备精度的影响。电源方面,根据设备总功率提供三相五线制电源,电压 380V±10%,频率 50Hz,电源容量需满足设备最大功率需求,大型设备总功率常在 50kW 至 150kW 之间。气源方面,设备气动系统需要压缩空气,压力 0.5MPa 至 0.8MPa,流量根据气动装置数量确定,建议客户配备储气罐和冷干机,保证压缩空气压力稳定和干燥清洁。厂房空间方面,设备占地面积根据行程规格确定,X 轴行程 6000mm 的设备占地面积约为 8000mm×5000mm,同时需要预留设备前后左右的操作和维护空间,厂房高度需满足设备点和吊装需求,通常不低于 6m。吊装方面,设备整机重量可达数十吨,客户需配备相应吨位的行车或吊车,设备到货后按照吊装方案进行卸车和就位。动柱龙门加工中心立柱可横向移动,增加 Y 轴运动范围,加工更宽工件更具优势。安徽自动化龙门加工中心怎么用
多工位或双工作台设计,让高传四开龙门加工中心实现 “加工 - 装夹” 并行,提升效率。上海定制龙门加工中心性能
高传四开龙门加工中心提供设备搬迁与重新安装调试服务,适用于客户厂房搬迁、产线调整或设备位置变更等场景。龙门加工中心体积大、重量大、精度要求高,搬迁过程中如果操作不当容易造成导轨变形、丝杠损伤、精度丢失等问题。专业搬迁团队根据设备型号制定搬迁方案,包括拆卸顺序、吊装点、包装方式、运输固定和安装流程,确保设备在搬迁过程中不受损伤。拆卸阶段,按照技术规范拆除防护罩、排屑机、冷却系统、电气连接线等部件,对导轨、丝杠、主轴等精密部件进行防护包装,防止运输过程中磕碰和进灰。吊装阶段,根据设备重量选用相应吨位的吊车或行车,按照指定吊装点起吊,保持设备平衡,避免倾斜和冲击。运输阶段,设备固定在运输车辆上,采用防震和防滑措施,长途运输时监控车辆行驶状态。到达新厂区后,按照安装流程进行设备就位、水平调整、通电调试、几何精度检测、定位精度检测和试加工验证,根据检测结果进行精度补偿和调整,使设备恢复到搬迁前的精度状态。搬迁服务还可包括新厂房地基的技术指导和设备重新联网调试。专业搬迁服务使客户在厂房变更时能够保障设备安全和精度稳定,减少搬迁对生产的影响。上海定制龙门加工中心性能

- 浙江直销龙门加工中心有几种 2026-10-23
- 江苏精密龙门加工中心厂家 2026-10-23
- 浙江多功能龙门加工中心厂家供应 2026-10-22
- 浙江国产龙门加工中心市场 2026-10-22
- 上海定制龙门加工中心性能 2026-10-21
- 浙江直销龙门加工中心 2026-10-21
- 安徽大型龙门加工中心哪家好 2026-10-20
- 国内龙门加工中心简介 2026-10-20



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购