宝山区定制焊接类零件厂家供应
关键词: 宝山区定制焊接类零件厂家供应 焊接类零件

 2026.11.06
文章来源:
针对海洋工程装备中耐腐蚀焊接类零件的特殊需求,必须选用双相不锈钢、镍基合金等特种材料,并采用脉冲MIG焊或激光-电弧复合焊等先进工艺,通过精确控制热输入量来避免焊接热影响区晶间腐蚀倾向,同时要在焊接过程中实时监测熔池形态和温度场分布,确保焊缝金属的化学成分与母材匹配度超过95%,完工后还需进行盐雾试验、晶间腐蚀试验等加速老化测试,以验证焊接接头在高温高湿、高盐雾环境下的使用寿命能否达到20年以上,这类工艺开发往往需要联合材料学、冶金学和力学领域的跨学科技术攻关。对于重型机械领域承受交变载荷的焊接类零件。用专业焊接技术赋予零件可靠连接,让每一件焊接类产品都成为工业制造的坚实纽带。宝山区定制焊接类零件厂家供应
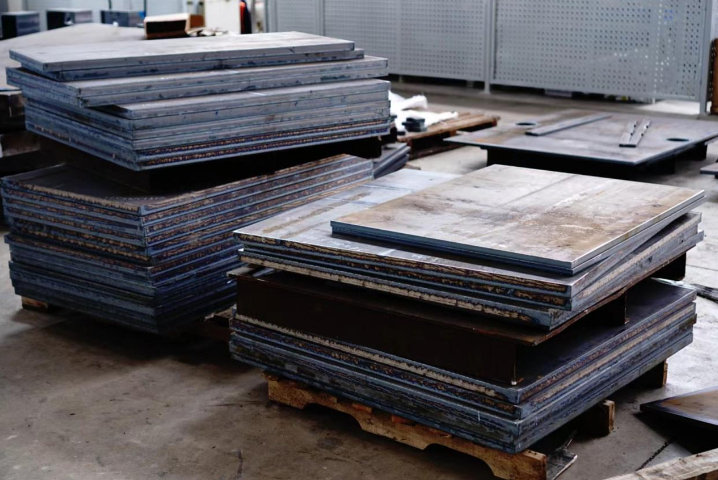
海洋平台导管架的焊接作业面临着特殊的挑战,由于长期处于恶劣的海洋环境中,所有焊接接头都必须具有优异的抗腐蚀性能和疲劳强度,导管架的主要管节点采用厚度超过50mm的海洋平台用钢。焊接前需要进行100℃以上的预热,并采用低氢型焊材进行多层多道焊,每道焊缝都要进行严格的层间温度控制和锤击消应力处理,焊后还要进行550℃左右的去氢处理,所有关键焊缝必须100%进行超声波检测和磁粉检测,并按照APIRP2X标准进行疲劳性能评定,确保在30年设计寿命内不会发生疲劳破坏。湖州附近焊接类零件厂家供应各类普通辅助机床配套作业,可完成焊接零件倒角、攻丝、修边,让成品外观更加规整。
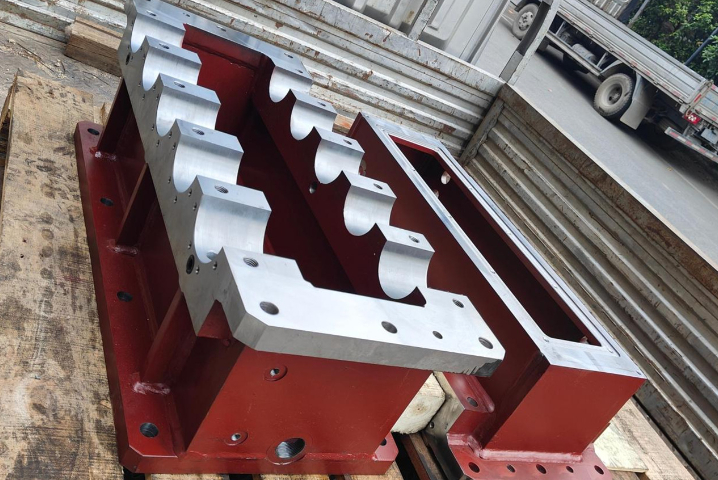
超超临界电站锅炉高温集箱的焊接需要特殊考虑,采用P92等极高度耐热钢,焊接前预热到200-250℃,采用低氢型焊条进行手工电弧焊或TIG打底焊,严格控制层间温度在300℃以下,焊后立即进行350-400℃的后热处理,**进行760-780℃的整体回火处理,所有焊缝必须100%射线检测和超声波检测,并按ASME标准进行高温拉伸和冲击试验,焊接接头在650℃工作温度下的持久强度必须达到母材的80%以上,这种焊接工艺对热处理制度的控制要求极为精确。
针对大厚度(通常指超过30毫米)高强度钢板的焊接,多层多道焊工艺的精细化管理是确保焊缝全截面性能均匀、避免层间缺陷的重中之重,这绝非简单地将焊道一层层堆叠上去,而是需要根据坡口的宽度与深度,由工艺工程师预先编制详尽的焊接工艺卡,明确规定每一层、每一道焊枪的行走路径、摆动幅度、焊接电流电压、送丝速度及层间温度,打底焊道通常采用低热输入的脉冲气体保护焊或窄间隙埋弧焊,以保证根部熔透且背面成型良好,后续的填充层则需仔细清理前一层的焊渣与飞溅,并使用角磨机修磨凸起处与潜在的气孔,确保熔合线清洁,在接近盖面时,要特别注意焊缝与母材过渡区的平滑,避免出现咬边或余高过大的应力集中点,整个过程需要焊工具备极高的专注度与稳定性,并借助焊接参数实时监控系统记录每一段焊缝的热输入数据,确保其严格符合评定合格的焊接工艺规程(WPS)要求,对于核电主管道、水电站涡轮机壳这类承受极端循环载荷的构件,焊缝的冲击韧性、疲劳强度与母材等强甚至更强是硬性指标,而这正是通过严格执行如此精细化的多层多道焊接工艺来实现的,任何一层的参数失控或清洁不到位,都可能在厚板内部埋下隐患。 引进智能焊接机器人,实现焊接类零件的高效量产,同时保证焊缝均匀一致。
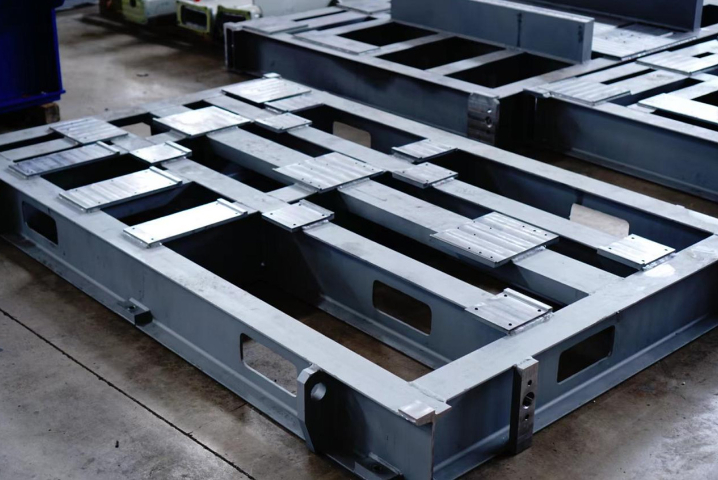
焊接类零件在工程机械行业中扮演着至关重要的角色,其影响深远,涵盖了结构强度、生产效率和产品寿命等多个方面。随着工程机械技术的不断进步,焊接工艺的创新与应用也日益***,这为整个行业带来了新的发展机遇。首先,焊接类零件通过提高机械设备的结构强度,确保了工程机械在重载作业中的安全性和稳定性。焊接技术能够实现不同材料的高效连接,使得机器在恶劣环境下仍能保持良好的性能。这种结构上的坚固性不仅提升了设备的耐用性,也**减少了因故障停机而导致的损失,为企业创造了更高的经济效益。其次,焊接类零件的灵活性和可定制性使得工程机械能够更好地适应不同的施工需求。通过先进的焊接工艺,制造商可以根据客户的具体要求,快速生产出符合特定功能的零件。这种高效的生产模式,不仅缩短了交货周期,还提升了市场响应速度,帮助企业在竞争日益激烈的市场中占据先机。此外,焊接类零件的使用还***延长了工程机械的使用寿命。质量的焊接工艺可以有效减少机械零件的磨损和损坏,从而降低设备维护成本。企业在使用这些高性能焊接零件时,能够实现更低的运营成本和更高的投资回报率,进一步推动了行业的可持续发展。总之,焊接类零件对工程机械行业的影响是多方面的。 焊接类零件加工严格遵循工艺标准,每道焊缝经无损检测,杜绝虚焊、漏焊等隐患。南京附近焊接类零件机械设备底座
公司承接空压机整机配套焊接件加工,工艺标准严谨,保障设备运行稳定、密封性良好。宝山区定制焊接类零件厂家供应
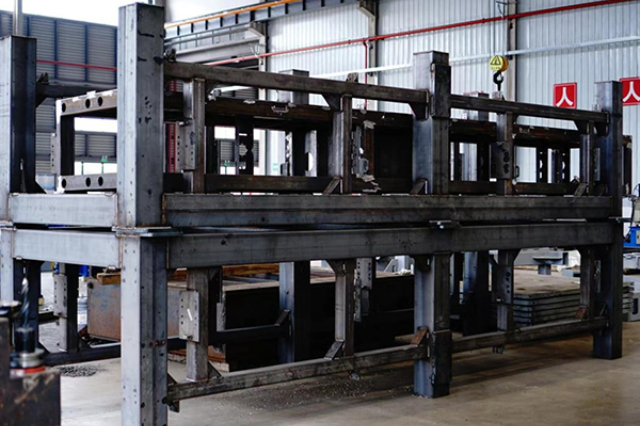
焊接工装夹具的设计与制造,在大件精密焊接中扮演着“骨骼”与“模具”的角色,其设计水平直接影响到组对精度、焊接可达性、变形控制效果与生产效率,我们的夹具工程师需要与焊接工艺、结构设计部门紧密协作,从产品三维模型出发,设计出模块化、液压或气动驱动、带有多自由度调节功能的用工装系统,这些工装不仅要提供足够的刚性以抵抗焊接变形,还要在关键位置预留焊枪和检测设备的操作空间,并考虑工件因焊接热膨胀而产生的微量位移,避免产生额外的拘束应力,对于需要多面施焊的箱型梁或壳体,会设计可整体翻转或分度旋转的变位机,使主要焊缝尽可能处于极有利的平焊位置,提高焊接质量与速度,所有定位面、基准块都经过精密加工,确保重复定位精度,一套较好的焊接工装,是焊接工艺从图纸走向现实、从单件精品走向批量稳定的关键物质保障,其本身也是我们非标设计制造能力的集中体现。 宝山区定制焊接类零件厂家供应

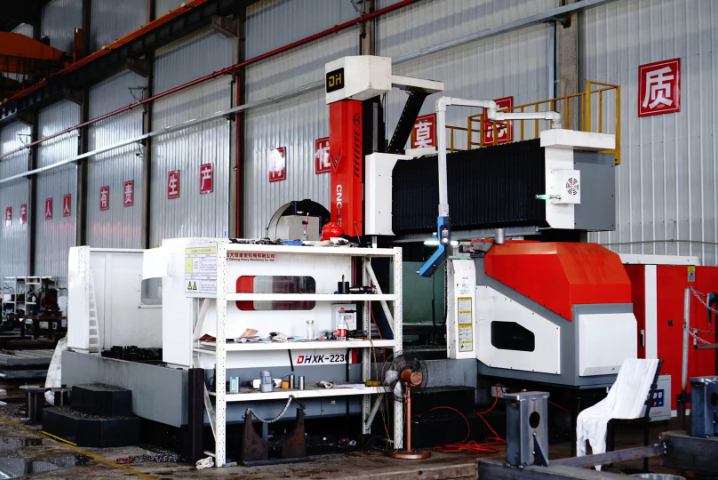
- 常州加工龙门加工空压机油箱 2026-11-05
- 宣城附近龙门加工空压机油箱 2026-11-05
- 宣城附近焊接类零件变压器油箱 2026-11-05
- 浙江哪里有焊接类零件机械设备机架 2026-11-05
- 浙江大件精密加工龙门加工变压器油箱 2026-11-05
- 杭州哪里有龙门加工机械设备机架 2026-11-05
- 苏州大型焊接类零件换热器壳体 2026-11-04
- 杭州大型焊接类零件空压机油箱 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制