浙江本地焊接类零件报价
关键词: 浙江本地焊接类零件报价 焊接类零件

 2026.11.06
文章来源:
核电主管道热段弯头的焊接制造堪称现代工业的极高挑战,这类由控氮奥氏体不锈钢锻造的零件需要在450℃高温、15.5MPa压力下安全运行六十年;我们采用的窄间隙自动焊系统配备三维视觉传感,实时追踪坡口形态变化并自适应调整焊接参数——特别开发的双层气体保护装置,内层采用氦氩氢三元混合气以确保电弧稳定性,外层二氧化碳屏障气隔绝空气污染,使得焊缝金属的氧含量被控制在80ppm以下;更关键的是通过同步热丝填充技术与脉动送丝控制,将熔敷效率提升至28kg/h的同时,确保每个焊道层间温度始终精确维持在150±10℃的窗口内,这种细小控制使得终成型的厚壁焊缝在-40℃低温冲击实验中吸收能量达到母材标准的112%,且在整个服役周期内不会出现致命的晶间应力腐蚀开裂。企业可为环保设备提供专业焊接加工服务,焊缝密实牢固,适配各类环保设备结构装配需求。浙江本地焊接类零件报价
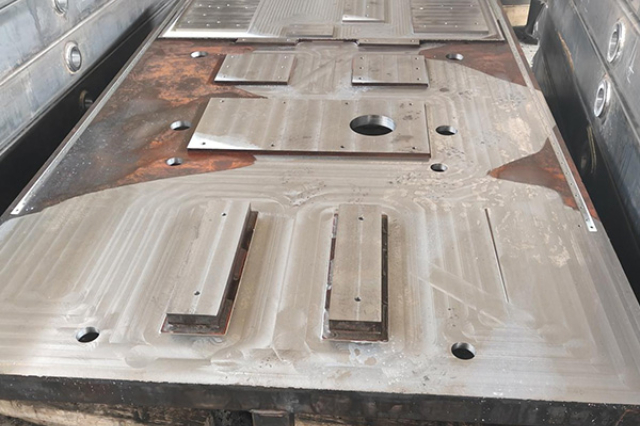
盾构机刀盘的焊接类零件制造是工程机械领域极具挑战性的焊接工程之一,直径超过6米的刀盘通常由Q690D高强钢焊接而成,需要采用多层多道焊工艺,焊接前要进行150℃的预热,使用低氢型焊条或金属粉芯焊丝,严格控制热输入在25-35kJ/cm范围,焊接过程中要使用多达20个热电偶实时监测温度场分布,焊后立即进行250℃×2h的后热消氢处理,然后进行550℃整体消除应力热处理,所有焊缝都要经过超声波相控阵检测和磁粉检测,关键部位还要进行残余应力测试,确保焊接质量满足ISO3834-2标准要求,这种巨型焊接结构件往往需要3-4个月才能完成,但能够在地下掘进工程中承受巨大的冲击和磨损载荷。 上海附近焊接类零件报价熟练掌握弧焊点焊等多种焊接工艺技术。
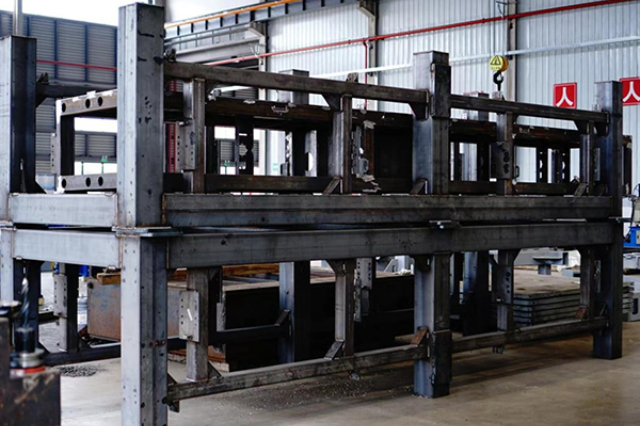
焊后热处理(PWHT)对于许多大型合金钢焊接件而言,是释放焊接残余应力、改善焊缝及热影响区微观组织、提升结构尺寸长期稳定性的关键工序,我们配备有大型全自动电脑控温的退火炉或局部感应加热设备,针对不同的材料牌号与设计要求,制定精确的热处理工艺曲线,典型的应力消除退火通常需要将构件整体或关键焊缝区域均匀加热到材料Ac1点以下的特定温度(如550-650℃),并在此温度下保温足够长的时间(通常按板厚每25毫米保温1小时计算),使金属原子获得足够的活动能力,通过蠕变机制松驰高应力,然后以程序控制的缓慢速率冷却(如≤100℃/小时),避免产生新的热应力,对于更高级别的调质钢或要求抗应力腐蚀的容器,可能还需要进行正火+回火处理以细化晶粒,整个热处理过程需使用多点热电偶测温系统,实时监控并记录炉温与工件心部温度的均匀性,确保工艺执行的精确性,这项工序虽然增加了生产周期与能耗成本,但对于保障海洋工程结构在寒冷海域的抗脆断能力、或防止大型化工容器在服役中因应力腐蚀而开裂,具有无可替代的价值,是我们交付高可靠性产品的重要技术承诺之一。
当制造大型变压器用的铝合金散热片阵列时,需要将1200片厚度只1.5毫米的散热片以3毫米间距焊接到主管道上——我们采用的激光摆动焊接配合视觉伺服系统,通过振镜控制激光束以“∞”字形轨迹扫描焊缝,束斑直径在0.3-1.2毫米间智能调节;特别开发的铝合金用保护气幕(氩气+0.03%氢气)将焊缝气孔率控制在0.01%以下;通过神经网络算法预测每个散热片焊接时的热积累效应,动态调整焊接速度(范围1.5-3.2m/min)与激光功率(1.2-2.8kW),确保所有1200个焊点的熔深一致性偏差小于±0.08毫米,整个散热器组的流阻测试显示各流道流量偏差不超过±3.5%。实力焊接加工厂家,设备先进工艺成熟,承接各类复杂结构零件焊接,品质稳定口碑佳。
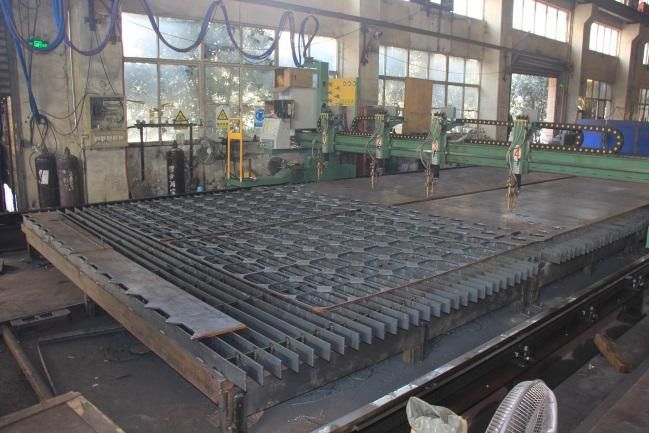
生产现场的清洁度与环境控制,对于追求高质量的大件焊接而言,绝非是简单的“5S”管理要求,而是直接影响焊缝冶金质量的硬性技术指标,焊接区域必须与打磨、切割、喷涂等产生粉尘的工序严格隔离,车间内需维持正压并配备有效的空气过滤系统,以控制空气中的悬浮颗粒物,因为飘落的灰尘、油雾一旦进入电弧区,就可能成为焊缝气孔或夹杂的成核源,对于铝、镁、钛等活泼金属的焊接,更是需要在专门的洁净房或充氩保护舱内进行,将环境湿度降至极低水平,焊丝需随用随取,从真空包装中取出后若未用完需妥善干燥保存,工件在组对前需用用溶剂清洗,焊接时甚至需要对焊缝背面进行拖罩保护,防止氧化,这种对环境的前列苛求,源于对焊接冶金过程物理本质的深刻理解——电弧熔池是一个微型的“冶金反应器”,其纯净度直接决定了凝固后金属的性能,因此,一个现代化的大件精密焊接车间,其环境管控标准堪比精密实验室,这是保证产品在高标准领域(如半导体设备、航空航天部件)竞争力的基础。 8名管理人员统筹焊接生产计划,合理调配设备产能,保障焊接工序有序高效推进。江苏本地焊接类零件机械设备机架
严格把控焊接零件尺寸精度与外观质量。浙江本地焊接类零件报价
大型变压器油箱的焊接制造往往需要特别注意密封性要求,油箱通常是由6-10mm厚的钢板焊接而成,采用CO2气体保护焊和埋弧焊相结合的工艺,要求所有焊缝必须保证连续均匀且无任何渗漏点,焊接过程中需要严格控制变形,以确保箱盖与箱体的法兰面的平整度,焊后对全部焊缝进行煤油渗透试验,即保持30分钟无渗漏,关键部位还需进行超声波检测,**整体进行,保压24小时,压力降不超过5%,这种焊接工艺对变形控制和密封性检测要求非常严格。 浙江本地焊接类零件报价

- 常州加工龙门加工空压机油箱 2026-11-05
- 宣城附近龙门加工空压机油箱 2026-11-05
- 宣城附近焊接类零件变压器油箱 2026-11-05
- 浙江哪里有焊接类零件机械设备机架 2026-11-05
- 浙江大件精密加工龙门加工变压器油箱 2026-11-05
- 杭州哪里有龙门加工机械设备机架 2026-11-05
- 苏州大型焊接类零件换热器壳体 2026-11-04
- 杭州大型焊接类零件空压机油箱 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 西藏质量好的反应釜定制厂家排名
- 06 四川炉管哪个好
- 07 上海碳钢衬四氟管道价格
- 08 平顶山封头厂家定制
- 09 特殊冷凝机组市价
- 10 南京变频恒压无负压