BIM技术的铁路箱梁自动生产线公司
关键词: BIM技术的铁路箱梁自动生产线公司 铁路箱梁自动生产线

 2026.11.07
文章来源:
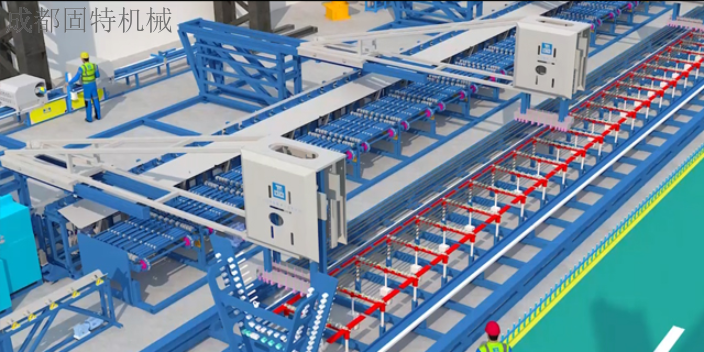
固特铁路箱梁自动生产线在钢筋加工数据化管理方面具有系统化能力。生产线配备的SPC智能物联网系统能够自动记录每日加工量、设备运行时间、加工参数等数据,并生成统计报表。这些数据可以直接用于制梁场的生产进度管理和成本核算,避免了人工统计的繁琐和误差。管理人员可以通过系统平台实时掌握钢筋加工的实际进度和设备状态,及时发现和解决生产中的问题。数据化的管理方式使铁路箱梁钢筋加工的管理从依赖人工经验转向依靠数据决策。铁路箱梁自动生产线支持 AI 智能排产,优化加工生产流程。BIM技术的铁路箱梁自动生产线公司
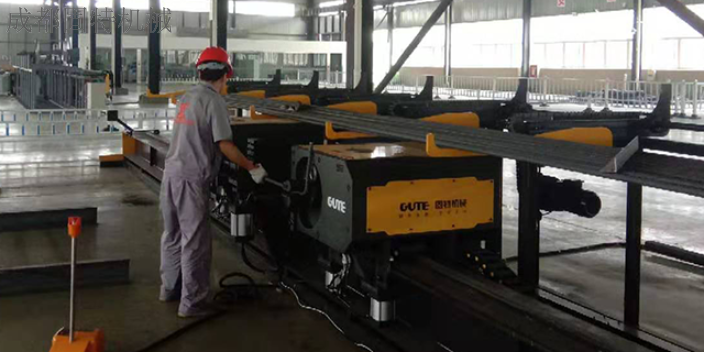
通常用钢筋网来配筋,难以做成刚度大的钢筋骨架。每片梁需要四个支座,易出现支座悬空。设计经验证明,跨度较大时П形梁桥的混凝土和钢筋用量都比T形梁桥的大,而且构件也重。故П形梁桥一般只用6~12m的小跨径桥梁,早期应用有限,现已不再采用。板梁板梁的特点板梁结构建筑高度小,外型简洁,便于预制吊装施工。预应力混凝土板梁的经济跨度为6~20m,板梁断面主要有空心板,低高薄板和异形板,空心板梁每跨可根据桥宽采用4~8片梁拼装成桥,每片梁吊重约40~50t,而低高度板梁采用2片拼装,吊装重力相对较大,异形板梁在美观上占有优势。桥跨的单片梁形式,一般采用支架现浇施工,可以用在斜桥和曲线桥梁上,但工期相对较长。板梁梁高较低,相应刚度较小,梁部后期收缩徐变较大,不利于轨道交通线路轨道调高要求;各片板梁间铰接,整体受力性差,抗扭刚度小,对抵抗列车偏载不利。多片空心板梁也可用在道岔区及有配线的地段,但接触网立柱较难处理。槽形梁和U形梁槽形粱U形粱特点建筑高度低恒载小,便于整体吊装施工低噪声,景观良好受力上呈现梁(两片主梁)板(道床板)结构特性。槽形梁是一种下承式桥梁,适用于铁路桥、公路桥及城市高架桥。北京生产铁路箱梁自动生产线机械设备铁路箱梁自动生产线配备辅助送料机构,钢筋穿料更轻松。

1995年——48+5*80+48Altwipfergrund桥——德国——新开桥——日本——1993年——大跨30m简支梁桥银山御幸桥——日本——1996年——大跨本谷桥——日本,1998年——大跨矢作川斜拉桥——日本——主跨2*235m(桥墩上为纯钢箱梁,其余部分为折形钢腹板)南昌朝阳大桥——折形钢腹板组合箱梁低塔斜拉桥(zhong央单索面)——中国——6塔150m跨径通航孔(上为机动车道,两外侧箱为人行道)运宝黄河大桥——中国——110+2*200+1104、波形腹板组合梁桥的技术优势用折形钢腹板代替混凝土腹板,主梁自重大约可以减轻20-30%(基础也可以减轻、抗震性能更好);折形钢板是利用弯折成形的折形形状来代替加劲肋,具有较高的抗剪强度;波形腹板在桥梁纵向刚度几乎为零,大幅度提高了施加预应力的效率;腹板、上下混凝土翼缘板相互不受到约束,徐变、干燥收缩、温差等的影响减小;无需箱梁浇筑时的竖向支立模板;箱梁腹板制作可以实行工厂化,并且伴随着自重的减轻,架设更容易。5、波折腹板组合梁桥的技术难点折形腹板尺寸、形状的确定;折形钢腹板的加工;折形钢腹板纵向刚度小,变形较难控制;折形钢腹板在现场如何拼接;折形腹板箱梁的抗剪刚度小于普通混凝土箱梁桥,剪切变形大。
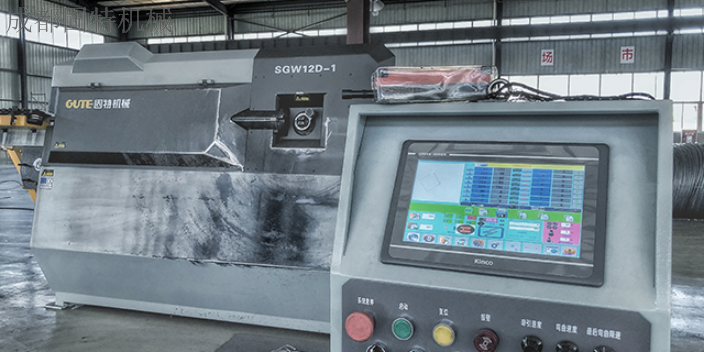
固特铁路箱梁自动生产线在操作便利性方面进行了人性化设计。设备的操作界面采用触摸屏显示和图形化操作方式,操作人员可以通过屏幕直观地查看设备状态、加工参数和加工进度。在更换加工产品类型时,操作人员只需在控制系统中输入或选择相应的参数即可完成设置,无需进行复杂的编程操作。设备调试完成后,后期更换产品类型需输入的参数均为直观可测量的物理量,降低了操作人员的技术门槛,减少了误操作的可能性。固特铁路箱梁自动生产线在维护保养方面具有便利性。生产线的各功能模块采用模块化设计,便于单个模块的拆卸、维修和更换。当某个模块出现故障时,可以单独对该模块进行检修,而不需要拆卸整条生产线。设备的关键部件和易损件采用标准化设计,便于备品备件的管理和更换。固特为客户提供设备的操作培训和售后维护服务,售后团队可以**教客户测试产品以及产品的维护方法,帮助客户建立设备的日常维护保养制度。铁路箱梁自动生产线实现箱梁骨架钢筋全流程自动化生产。
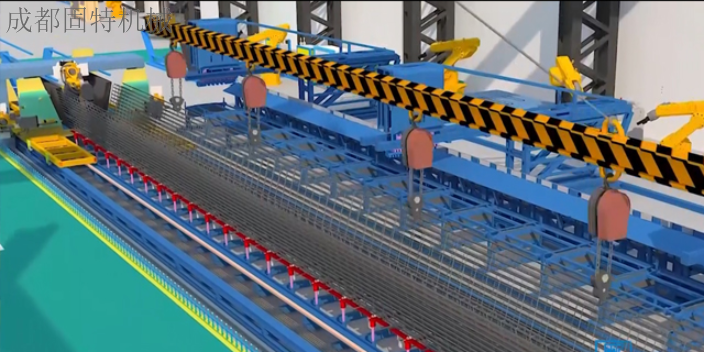
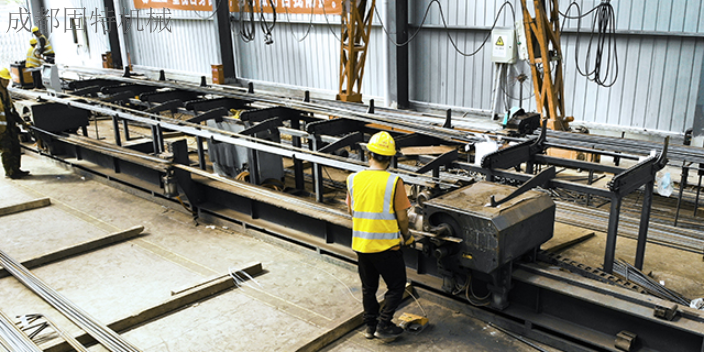
固特铁路箱梁自动生产线中传送带输送底腹板箍筋至三合一焊接平台,实现了箍筋从成型工位到焊接工位的自动流转。在传统加工模式下,箍筋在三合一成型完成后需要人工搬运至焊接工位,搬运过程中箍筋的堆放和转移容易导致变形。传送带输送方式使箍筋在成型完成后直接进入焊接工序,减少了中间搬运环节,保持了箍筋在成型后的形状精度。传送带的运行速度和输送节拍与前后工序匹配,确保了生产线的连续稳定运行。固特铁路箱梁自动生产线中传送带输送底腹板箍筋至三合一焊接平台,实现了箍筋从成型工位到焊接工位的自动流转。在传统加工模式下,箍筋在三合一成型完成后需要人工搬运至焊接工位,搬运过程中箍筋的堆放和转移容易导致变形。传送带输送方式使箍筋在成型完成后直接进入焊接工序,减少了中间搬运环节,保持了箍筋在成型后的形状精度。传送带的运行速度和输送节拍与前后工序匹配,确保了生产线的连续稳定运行。铁路箱梁自动生产线支持满焊花焊点焊多种焊接方式。辽宁本地铁路箱梁自动生产线生产厂家
铁路箱梁自动生产线操作界面简洁,新手可快速上手。BIM技术的铁路箱梁自动生产线公司
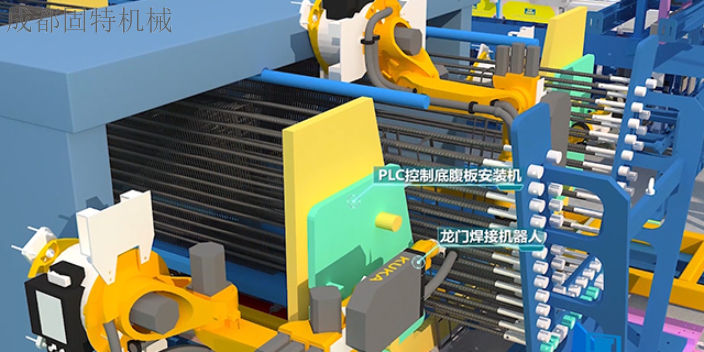
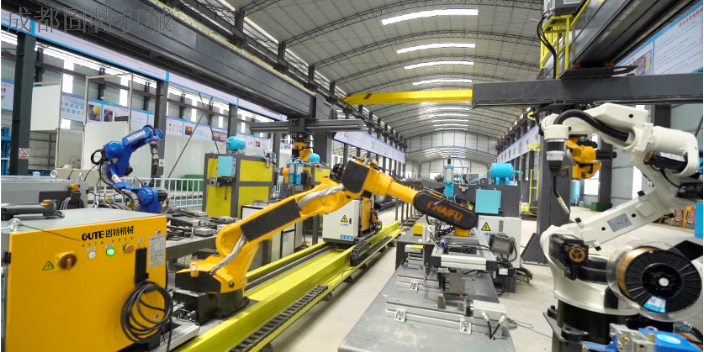
固特铁路箱梁自动生产线在焊接工艺方面采用了*方位焊接技术。3.0版SLZ-30箱梁钢筋骨架生产线运用*方位焊接技术,集三合一箍筋的进给、定位、焊接等功能于一体。*方位焊接技术使焊接机构能够在多个方向上完成焊接操作,适应箱梁钢筋骨架中不同位置和角度的焊接需求。在箱梁骨架中,箍筋与主筋的交叉点分布在骨架的底面、侧面和顶面等不同位置,*方位焊接技术通过焊枪的姿态调整和运动控制,能够到达这些不同位置的焊接点,完成自动化焊接作业。BIM技术的铁路箱梁自动生产线公司

- 海南如何定制铁路箱梁自动生产线好不好用 2026-11-06
- 贵州全自动钢筋笼焊接工作站推荐厂家 2026-11-06
- 重庆如何定制铁路箱梁自动生产线的案例 2026-11-06
- 江西楼承板全自动弯箍机售后服务 2026-11-06
- 云南减少人工的铁路箱梁自动生产线 2026-11-06
- 如何定制数控钢筋弯曲中心公司 2026-11-06
- 西藏哪里有数控钢筋弯曲中心哪里买 2026-11-05
- 河南全自动钢筋加工机器人购买联系电话 2026-11-05



- 01 常德全自动隧道炉工厂
- 02 汕尾进口IC芯片磨字
- 03 上海精密激光焊接机定制方案
- 04 附近冷凝机组执行标准
- 05 上海水刀切割机近期价格
- 06 常州语音IC芯片代加工服务
- 07 河南高精密热熔胶涂布机定制
- 08 河南智能清洗机器人厂家
- 09 宿迁清洁室用预浸布自动撕膜设备价格
- 10 进口压力容器大概多少钱