中走丝线切割机床厂
关键词: 中走丝线切割机床厂 中走丝线切割机床

 2025.09.23
文章来源:
如今,“中走丝”这一非科学名称已然成为了中国特有的高速走丝线切割机中一类产品的代号,不*风行国内而且逐渐在国际市场展露头脚,不少企业仍坚信并积力于将高速走丝线切割机推向国际。从社会环境来看,中国实行市场经济的时间不长,一些小型的线切割机床生产厂还处在原始资本的积累阶段,这些厂家往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能,再加上目前中国与市场经济相配套的法律还不成熟,以及因利益驱使的地方保护,所以这些不具生产能力的企业还会继续生存,从目前的现状看国家对此的态度是通过市场的竞争而自然淘汰。断丝、条纹、效率低...中走丝线切割加工常见问题的解决方案?中走丝线切割机床厂
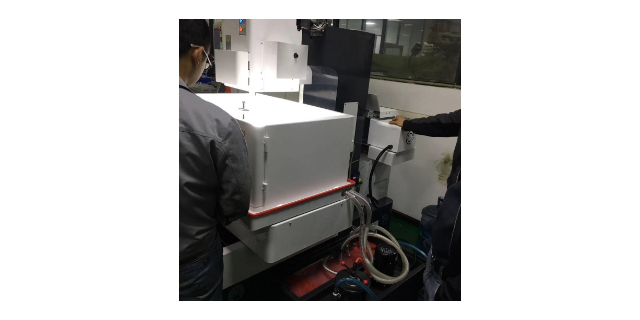
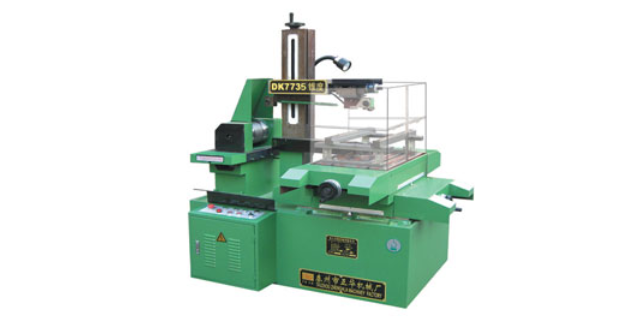
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者新品试制时,定制加工刀具和制作工装既延长生产周期又将提高生产成本。而传统的滚齿或者插齿加工方法无法快速响应,采用电火花线切割加工方法可以弥补传统工艺的不足。电火花线切割加工柔性好,工艺准备时间短,一般情况下不受齿轮模数、压力角、齿数的限制,通过程序改动可直接加工齿轮。然而,电火花线切割机有不同的种类和加工方式,如何选择合适的机床种类和加工方式来满足多品种小批量小模数齿轮制造在质量、效率和成本上的要求,便成为了工艺设计人员需要研究解决的问题。中走丝线切割机床厂线切割机床组成部分及性能。
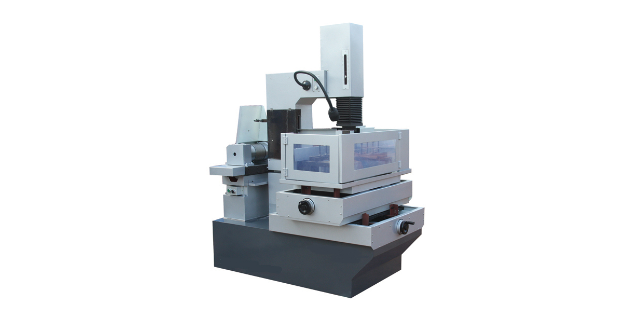
中走丝线切割机床HS-WEDM采用多次切割不*是必要的,而且是可能的,但必须具备以下条件:①按国家有关标准控制机床的制造精度和走丝系统的稳定性,并采取必要措施控制电极丝的空间形位变化;②开发出适用于多次切割的高频脉冲电源;③深入研究多次切割工艺,确定脉冲参数、加工轨迹补偿量及电及丝移动方式和速度等。电火花线切割加工(WEDM)的切割速度与加工表面质量是一对矛盾,在一次切割过程中既想获得很高的切割速度,又要获得很好的加工表面质量是十分困难的。低速走丝电火花线切割加工(LS-WEDM)具有很高的综合工艺水平,也不是一次切割而达到工艺指标的,而是采用了多次切割工艺,即次切割用较大的脉冲能量和电流加工,以获得较高的切割速度,此时并不过地要求加工表面质量如何;第二次和第三次切割时,则用精协作单位和精微加工标准逐级修光,以获得理想的加工顼质量和加工精度。高速走丝电火花线切割加工(HS-WEDM)则因其自身特点及设备条件的限制,多次切割工艺至至今无法推广应用,致使它的综合工艺水平远远低于LS-WEDM的工艺水平。
电火花线切割机主要性能和加工成本的对比:电火花线切割机的性能主要体现在加工精度、表面粗糙度、比较大切割面积速度、切割方式等方面,表 1 详细地列举了现阶段不同种类电火花线切割机的主要性能参数,电火花线切割机的加工成本主要由机床的价格、耗材的损耗、使用时长等方面构成,表2列举了某单位不同种类电火花线切割机的加工成本。通过对不同种类电火花线切割机主要性能和加工成本的对比,同时结合多品种小批量小模数齿轮制造时在质量、效率和成本上的要求,我们分析得知:慢走丝电火花线切割机的加工精度和表面质量比较高,但加工成本也比较高,故加工经济性相对较差。在小模数齿轮加工应用中,要综合考虑工艺的经济性,即在满足加工质量的前提下尽可能选用加工成本低的工艺设备,所以慢走丝电火花线切割机不是比较好选择。步进中走丝线那个牌子好?
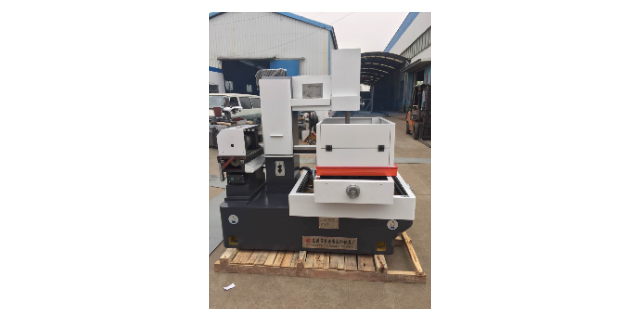
恒张力功能,其实线切割机床上采用所谓的恒张力机构早些年就有,不外乎弹簧或重锤等通过机械力来实现,这种方式其实加与不加意义不是太大,因为,当钼丝消耗变细的时候,这种力如果不及时做调整,那只能带来副作用—断丝频率加大,试想我们在实际工作中,谁会经常根据钼丝状况去调整呢,又按什么标准去调整呢。因此,如果在中走丝上要上张力系统,那一定要选择可智能控制的双向伺服恒张力系统。丝耗,这其实是一个比较关键的问题,这个指标直接影响到中走丝加工出来产品的精度和光洁度。试想一下,如果丝耗较大无法控制,那中走丝如何设定修刀参数呢,这样就会产生要么修不到,要么修过了,光洁度反而降低,还不如不修刀了。这样一来,丝耗大,中走丝的修刀面积就会减少,这也就是市场上中走丝大都可修刀的面积不大的原因,但现在有效好的中走丝其丝耗基本已经到达50万平方损耗1丝的效果。你想知道中走丝线切割加工有哪些应用场景吗?四川智能中走丝线切割机床供应
伺服中走丝线切割机的伺服电机如何抗干扰?中走丝线切割机床厂
电火花线切割的加工方式分为两种:单次切割和多次切割,其中多次切割的加工方式在中走丝、慢走丝电火花线切割机中可以实现。单次切割的加工方式是指利用电极丝对表面进行一次切割。单次切割过程中,采用大的脉冲能量以获得较高的加工速度,加工质量较低。多次切割的方式是指利用电极丝对表面先后进行两次或两次以上的切割。次切割时为高速走丝切割,类似于快走丝切割,并留有精割余量;第二次及后续多次切割时为低速走丝切割,采用同一切割轨迹程序,通过逐渐缩小补偿量的方法进行切割加工。随着切割次数的增多,补偿量应逐级减小,直至一次切割时,补偿量应接近零。多次切割过程中,次切割主要进行高速粗割,第二次及后续切割主要进行低速精割,一次切割主要进行速修光,以获得理想的加工精度和表面质量,加工质量较高。中走丝线切割机床厂

- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17
- 眉山电火花中走丝线切割机床推荐厂家 2026-10-17
- 模具加工中走丝线切割机床一台多少钱 2026-10-17
- 资阳电火花线切割机床维修改造 2026-10-16



- 01 AccuFat系列体组分检测原理
- 02 多协议适配中台厂商
- 03 揭阳SA8000验厂业务流程
- 04 开州区工厂AI营销年费是多少
- 05 松原外包代理记账包含
- 06 晋宁区GEO优化哪家靠谱
- 07 南平本地线上营销服务价格
- 08 数据泄露通知法欧盟出海合规
- 09 杭州别墅鱼池改造公司推荐
- 10 宜宾石油化工工程过控公司哪家好