中走丝线切割机床哪个好
关键词: 中走丝线切割机床哪个好 中走丝线切割机床

 2026.10.18
文章来源:
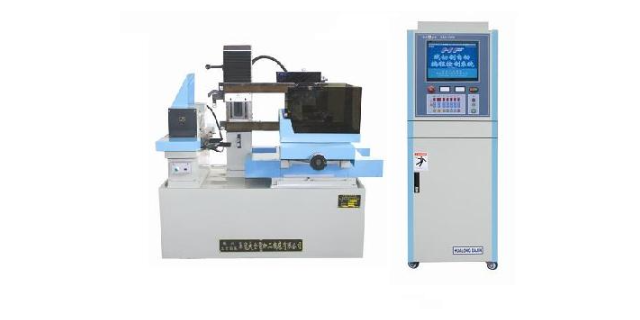
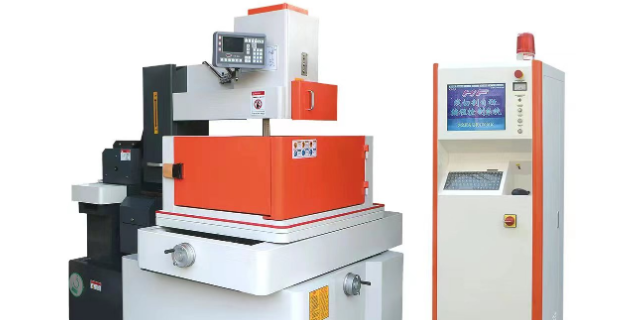
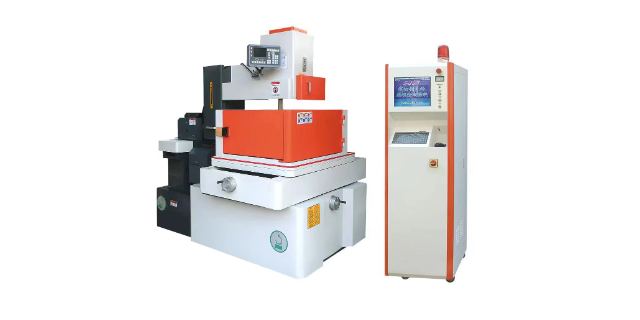
中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了慢走丝成本高、快走丝质量差的缺陷。多次切割的加工方式相比于单次切割可以获得更好的加工质量,而且切割次数越多,加工质量越好。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。在多品种小批量小模数齿轮加工中选用中走丝线切割机和多次切割的加工方式合适,它能满足齿轮制造时在质量、效率和成本上的要求。中走丝线切割机床的发展和优势。中走丝线切割机床哪个好
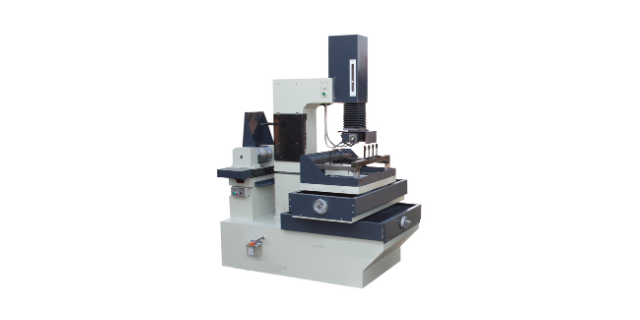
做一台数控设备都会有相应的国家标准和行业标准,目前中走丝由于国家还没有名录,因此,没有专门对应的标准,很多是都是企业自行的一些规定,这是片面的。在没有国家相关标准之前,该类型的机床至少要符合国家电火花线切割机(往复走丝型)的相关标准,如果连这个标准都不能达到,不要说中走丝线切割了。据悉国家相关部门目前正在制定中走丝线切割的相关国标,相信不久中走丝也就有了自己的标准。多次切割功能。这是中走丝必须具备的功能,无用多说,这也是中走丝提高光洁度的必备手段。但有些厂家由于软件控制的限制,对于多次是有限定的,可能只有2~3次,虽然从实际使用角度来说并非修刀次数越多越好,但修刀次数由于功能缺陷被限制住,这还是中走丝吗。眉山电火花中走丝线切割机床采购四川中走丝线切割机床哪家好?
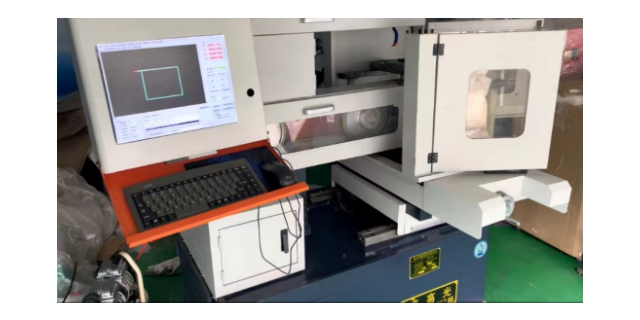
多次切割可以有效提高高速走丝电火花线切割机的加工质量,但不是所有的高速走丝电火花线切割机都能进行多次切割,或者说不是所有的高速走丝电火花线切割机采用多次切割技术后都能获得好的工艺效果。只有那些制造精度高,并在诸方面创造了多次切割条件的高速走丝线切割机才能进行多次切割和无条纹切割,并获得的工艺效果。而高速走丝线切割机采用多次切割技术后,其加工质量提高,并接近于经济型低速走丝线切割机,且这种机床的价格及其消耗则远远低于低速走丝电火花线切割机。“目前来说,国内的企业技术力量上参差不齐,资本实力也各不相同。要焕发出高速线切割机的新的春天,首先是要重视在技术上的创新,只有技术才是可持续发展的基础和保证;再次就是可以采取企业联盟的方式,由实力较强的企业牵头,与相关企业联合或是合作,通过扬长避短实现资源共享;再次就是要良性竞争、理性竞争,切忌简化产品,防止技术退化。现在,我们在技术上的努力,换来了‘中走丝’的走俏,这是一条值得继续探索的道路。
电火花线切割机主要性能和加工成本的对比:电火花线切割机的性能主要体现在加工精度、表面粗糙度、比较大切割面积速度、切割方式等方面,表1详细地列举了现阶段不同种类电火花线切割机的主要性能参数,电火花线切割机的加工成本主要由机床的价格、耗材的损耗、使用时长等方面构成,表2列举了某单位不同种类电火花线切割机的加工成本。通过对不同种类电火花线切割机主要性能和加工成本的对比,同时结合多品种小批量小模数齿轮制造时在质量、效率和成本上的要求,我们分析得知:慢走丝电火花线切割机的加工精度和表面质量比较高,但加工成本也比较高,故加工经济性相对较差。在小模数齿轮加工应用中,要综合考虑工艺的经济性,即在满足加工质量的前提下尽可能选用加工成本低的工艺设备,所以慢走丝电火花线切割机不是比较好选择。复杂异形零件加工难度大周期长,难道你不知道中走丝线切割机床可实现任意形状切割吗?
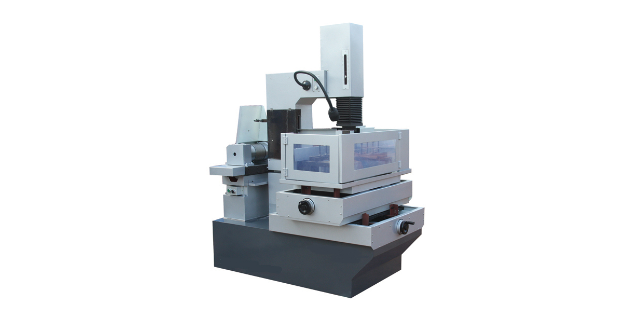
高频脉冲电源的改造以往的HS-WEDM所用的高频脉冲电源是基于一次切割工艺而设计,既要获得较高的切割速度,又要保证加工表面质量不能太差,即在加工表面粗糙度RA《=2.5UM的情况下,有较高的切割速度,高频电源的脉冲宽度在4—40US范围内,脉冲参数变化范围较小,而多次切割则不同,在进行次切割时要求切割速度必须稳定在100MM平方/MIN以上,而不太计较加工表面粗糙度的高低,重点是加工稳定及较低的电极损耗。第二次和第三次修光,则希望能获得较理想的加工表面质量。为此,对高频脉冲电源进行了下述改造:成倍提高脉冲峰值电流,控制单个脉冲放电能量和脉冲电流上升率,使其加工速度和加工稳定性大幅度提高,电极丝的丝径损耗控制在切割50000MM平方后小于0.02MM。第二次切割应使加工表面的质量在次基础上提高一倍,由于此刻还有较大的加工余量,仍需讲究切割速度;所设定的脉冲参数能保证加工表面粗糙度RA在1.4—1.7UM范围内。第三次是加工表面修光,要求设置精微加工回路,以获得理想的加工表面质量。为此将脉宽降到1UM以下,保证有一定能量输出,以保证修光速度。中走丝线切割机床采用环保水基工作液,加工过程无有害气体产生,符合绿色生产要求。数控中走丝线切割机床厂家现货
电子行业加工精密接插件与半导体引线框架,中走丝线切割机床可实现微细结构的准确切割。中走丝线切割机床哪个好
国的高速走丝电火花线切割机床起源于20世纪70年代初,受当时较落后的电子工业影响,发展比较缓慢。进入80年代,市场经济的号角得到了众多中小型线切割机床生产厂的响应。但当时多数小型的线切割机床生产厂还处在原始资本的积累阶段,往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能。演化到90年代,就不可避免进入了一个无序竞争的状态。高速走丝线切割机作为由我国自主研发的一项技术,在整个机械加工史上具有着里程碑的意义。经历了上个世纪80年代的飞速发展,90年代的激烈竞争,当中国的模具工业以腾飞的增长比例跃进世界第三的行列时,国内电火花线切割机制造业在保持增长速度20%以上的同时,也正面临着市场的新一轮洗盘。一度雨后春笋般涌出的机械制造企业,试图分得高速电火花线切割机市场一杯羹,或成或败,在价格战后昙花一现的例子也比比皆是。激烈之后趋于平缓,恶性竞争之后寻求理性回归,而在这新一轮的大浪淘沙面前,国内高速线切割机又该如何在铅华洗尽后仍能笑傲市场?中走丝线切割机床哪个好

- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17
- 眉山电火花中走丝线切割机床推荐厂家 2026-10-17
- 模具加工中走丝线切割机床一台多少钱 2026-10-17
- 资阳电火花线切割机床维修改造 2026-10-16



- 01 AccuFat系列体组分检测原理
- 02 多协议适配中台厂商
- 03 揭阳SA8000验厂业务流程
- 04 开州区工厂AI营销年费是多少
- 05 松原外包代理记账包含
- 06 晋宁区GEO优化哪家靠谱
- 07 南平本地线上营销服务价格
- 08 数据泄露通知法欧盟出海合规
- 09 杭州别墅鱼池改造公司推荐
- 10 宜宾石油化工工程过控公司哪家好