模具加工中走丝线切割机床一台多少钱
关键词: 模具加工中走丝线切割机床一台多少钱 中走丝线切割机床

 2026.10.17
文章来源:
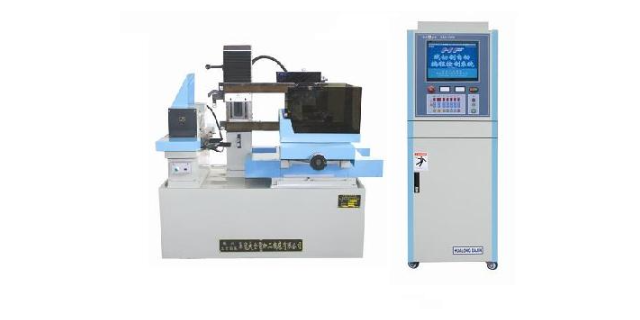
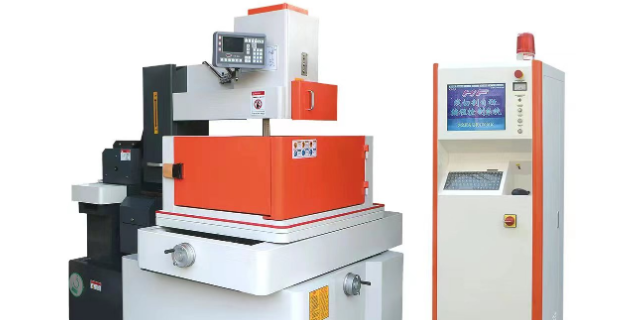
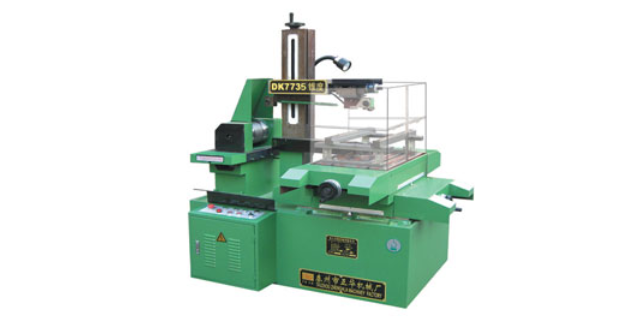
中走丝也是电火花线切割机床的一种,工作原理是利用连续移动的钼丝(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属、切割成型。其走丝速度及工件质量介于快走丝和慢走丝之间所以叫做中走丝,准确的说:中走丝是快走丝的升级产品,所以也可以叫:能多次切割的快走丝,所以它的加工速度接近于慢走丝,而加工的质量也趋于慢走丝。走丝速度在1~12m/s之间,可以根据需要进行调节。高速走丝与低速走丝(或快走丝和慢走丝)的提法,是用电极丝的走丝速度来区分的。而中走丝,虽然其走丝速度介于二者之间,但它描述的重点,并不是走丝速度,参照了以前的名词,形象化地把这种——在高速走丝基础上发展起来的,加工效果向低速走丝靠拢的——新型机床,称为了中走丝;且又与俗称(以前的名词)快走丝、慢走丝相对应。中走丝线切割机床的发展和优势。模具加工中走丝线切割机床一台多少钱
控制电极丝空间形位变化的措施电火花线切割加工中,电极丝在放电力的作用下必然会发生空间形位变化莫测,使放电点滞后于进给方向的支撑点。为了控制电极丝的空间形位变化,可采用下述方法:增大电极丝的张力,并使支点尽量×近工件上下表面。由于高速中走丝线切割机床走丝电火花线切割机没有张力控制装置,增加电极丝的张力通常是通过适当增加绕丝预紧力和在切割过程中收紧电极丝来实现。现在也有人采用恒张力机构,虽有一定效果,但由于恒张力机构的响应速度较慢,走丝系统的瞬间干扰所引起的张力变化难以及时地被恒张力机构排除,电极丝的瞬间形位变化仍难以控制,加上这种恒张力机构较为复杂,使用不太方便,生产实践中很少采用。采用红宝石挡丝装置。此方法不*可限制电极丝的偏移和抖动,而且还可缩短导向支点与工件表面之间的实际距离,对稳定电极丝的空间位置有明显作用。但由于红宝石在加工过程中磨损严重,故使用寿命不长采用高耐用消费品磨性导向装置。该装置采用了高耐磨聚晶金刚石制成的孔径与电极丝直径相差0.02MM的导向器。使用该导向装置后电极丝的空间形位变化受到明显限制,可显著提高加工精度和加工表面质量。成都中走丝线切割机床加工和单一功能线切割相比,中走丝线切割机床可适配多种材料与多种加工工艺,适用范围更广。
跟踪显示与实际程序不符1)正常加工或模拟时光标位置不在轮廓线上----在加工准备阶段钼丝找垂直后没有将Uo,Vo清零。在火花找正窗口下将Uo,Vo清零,同时把用户坐标U,V设置为参考0点。圆弧与圆弧连接错误”报警将报警程序行中的圆弧I或J值增大或减小0.001。修改后处理文件修改,由原来的三位小数改为4位小数。具体步骤为:1)找到FIKUS安装文件Metalcam文件夹,双击,找到Fikusvisualcam文件夹;2)找出post文件夹,双击,找出cfg文件夹;3)找出后处理文件edmAGIE-FW-G,将M改为4。
电火花线切割机主要性能和加工成本的对比:电火花线切割机的性能主要体现在加工精度、表面粗糙度、比较大切割面积速度、切割方式等方面,表1详细地列举了现阶段不同种类电火花线切割机的主要性能参数,电火花线切割机的加工成本主要由机床的价格、耗材的损耗、使用时长等方面构成,表2列举了某单位不同种类电火花线切割机的加工成本。通过对不同种类电火花线切割机主要性能和加工成本的对比,同时结合多品种小批量小模数齿轮制造时在质量、效率和成本上的要求,我们分析得知:慢走丝电火花线切割机的加工精度和表面质量比较高,但加工成本也比较高,故加工经济性相对较差。在小模数齿轮加工应用中,要综合考虑工艺的经济性,即在满足加工质量的前提下尽可能选用加工成本低的工艺设备,所以慢走丝电火花线切割机不是比较好选择。电火花加工机生产企业评选, 快来投票吧!
采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式和二手线切割相比,全新中走丝线切割机床性能更稳定,售后服务更有保障。眉山伺服中走丝线切割机床生产厂家
中走丝线切割机床拥有多年的技术积累与生产经验,产品性能稳定经过市场长期验证。模具加工中走丝线切割机床一台多少钱
中走丝线切割机床HS-WEDM采用多次切割不*是必要的,而且是可能的,但必须具备以下条件:①按国家有关标准控制机床的制造精度和走丝系统的稳定性,并采取必要措施控制电极丝的空间形位变化;②开发出适用于多次切割的高频脉冲电源;③深入研究多次切割工艺,确定脉冲参数、加工轨迹补偿量及电及丝移动方式和速度等。电火花线切割加工(WEDM)的切割速度与加工表面质量是一对矛盾,在一次切割过程中既想获得很高的切割速度,又要获得很好的加工表面质量是十分困难的。低速走丝电火花线切割加工(LS-WEDM)具有很高的综合工艺水平,也不是一次切割而达到工艺指标的,而是采用了多次切割工艺,即次切割用较大的脉冲能量和电流加工,以获得较高的切割速度,此时并不过地要求加工表面质量如何;第二次和第三次切割时,则用精协作单位和精微加工标准逐级修光,以获得理想的加工顼质量和加工精度。高速走丝电火花线切割加工(HS-WEDM)则因其自身特点及设备条件的限制,多次切割工艺至至今无法推广应用,致使它的综合工艺水平远远低于LS-WEDM的工艺水平。模具加工中走丝线切割机床一台多少钱

- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17
- 眉山电火花中走丝线切割机床推荐厂家 2026-10-17
- 模具加工中走丝线切割机床一台多少钱 2026-10-17
- 资阳电火花线切割机床维修改造 2026-10-16



- 01 AccuFat系列体组分检测原理
- 02 多协议适配中台厂商
- 03 揭阳SA8000验厂业务流程
- 04 开州区工厂AI营销年费是多少
- 05 松原外包代理记账包含
- 06 晋宁区GEO优化哪家靠谱
- 07 南平本地线上营销服务价格
- 08 数据泄露通知法欧盟出海合规
- 09 杭州别墅鱼池改造公司推荐
- 10 宜宾石油化工工程过控公司哪家好