智能线切割机床厂价
关键词: 智能线切割机床厂价 线切割机床

 2026.10.23
文章来源:
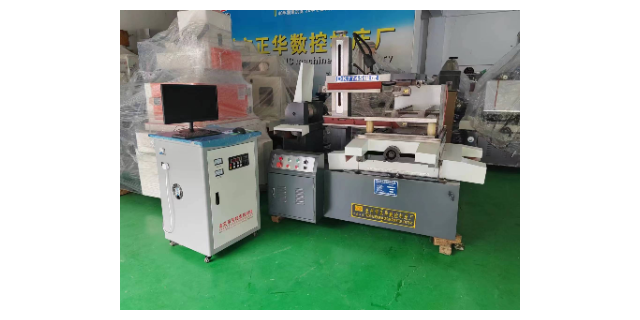
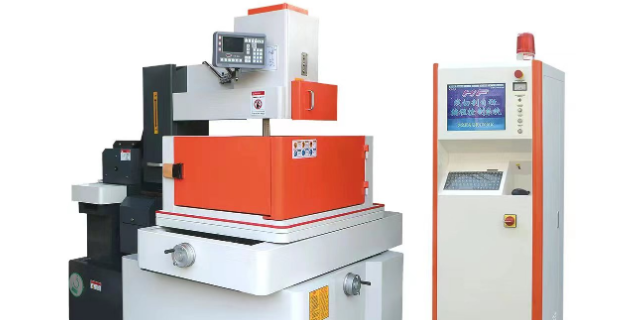
正川精机在四川电加工设备市场耕耘四十余年,对本地客户的设备使用习惯、常见故障类型和工艺需求有深入理解。公司了解成都周边许多小型模具厂习惯在机床上加工较大尺寸的模板,因此在对这些客户的线切割机床进行改造时,会特别加强导轨的全长精度修复和加大运丝系统的扭矩裕度。部分老式机床的电气图纸已丢失,公司的工程师凭借多年经验,能够根据实物电路板逆向绘出关键部分的原理图,为改造提供依据。这种在本地市场长期服务所沉淀的认知,是客户在选择线切割机床维修改造服务商时值得与正川精机进行直接沟通了解的。这款伺服中走丝线切割机床的加工精度可达 ±0.005mm,满足多数精密零件的公差要求。智能线切割机床厂价
线切割机床
一般来说数控机床的常见故障大体分为确定性和随机性两种。1、确定性故障确定性故障是指控制系统主机中的硬件损坏或只要满足一定的条件,必然会发生的故障。这一类故障现象在数控机床上是常见的,但由于它具有一定的规律,因此也给维修带来了方便确定性故障具有不可恢复性,故障一旦发生,如不对其进行维修处理,机床不会自动恢复正常。但只要找出发生故障的根本原因,维修完成后机床立即可以恢复正常。正确的使用与精心维护是杜绝或避免故障发生的重要措施。2、随机性故障随机性故障是指在工作过程中偶然发生的故障此类故障的发生原因较隐蔽,很难找出其规律性,故常称之为“软故障”。随机性故障的原因分析与故障诊断比较困难,一般而言,故障的发生往往与部件的安装质量、参数的设定、元器件的品质、软件设计不完善、工作环境的影响等诸多因素有关。随机性故障有可恢复性,故障发生后,通过重新开机等措施,机床通常可恢复正常,但在运行过程中,又可能发生同样的故障。达州市自动穿丝线切割机床厂家电话电子电器行业加工接插件、引线框架与散热片,线切割机床可实现微细结构的准确加工。
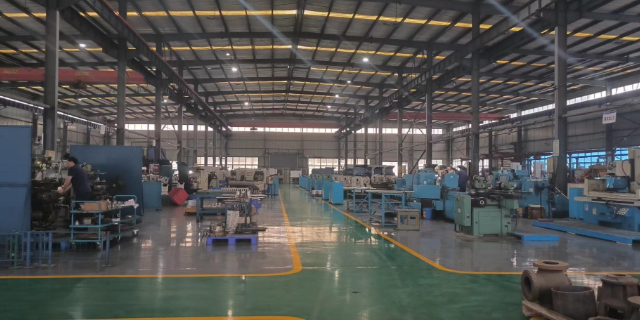
一、数控车床的布局结构特点数控车床的床身结构和导轨有多种形式.主要有水平床身、倾斜床身、水平床身斜滑板以及直立床身等,一般中小型数控车床多采用倾斜床身或水平床身斜滑板结构。钛浩机械专业机床加工生产厂,因为这种布局结构具有机床外形美观,占地面积小,易于排屑和冷却液的排流,便于操作者操作与观察,易于安装上下料机械手,实现自动化等特点。倾斜床身还有一个优点是可采用封闭截面整体结构,以提高床身的刚度。二、加工中心和数控铣床的布局结构特点加工中心的类型多样,它们的局形式随卧式和立式、工作台做进给运动和轴箱进给运动的不同而不同,但从总体来看,不外乎由基础部件、主轴部件、数控系统、自动换刀系统、自动交换托盘系统和辅助系统几大部分构成。数控铣床无换刀系统,其布局特点与加工中心相似。
数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主要组成部分,也是机床的硬件,是机床的重要机械附件部分,也是容易通过肉眼直观看到的部分,包括床身及底座铸件、主轴及变速箱、导轨及滑台、润滑、排屑及冷却等部分。传动系统传动系统是数控机床的重要“脉络”,主导机床各部分的有序进行及完成机床的工作任务,他包括传动机械和辅助动力系统。就刀部分而言,包括保护装置、刀库和换刀装置;作为传动系统的第二大组成——传动机械包括滚珠丝杆、直线导轨和蜗杆副三个部分;辅助动力系统则包含液压系统和启动系统两个部分,这两个部分是数控机床的动力所在。线切割机床定期进行技术升级与产品迭代,不断提升设备的性能与用户体验。
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。线切割机床拥有稳定的供应链体系,可保证设备与耗材的及时供应,不影响客户生产。达州市中走丝线切割机床订制价格
家电行业加工家电外壳模具、内部结构件与五金配件,线切割机床可提升生产效率。智能线切割机床厂价
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。智能线切割机床厂价

- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17
- 眉山电火花中走丝线切割机床推荐厂家 2026-10-17
- 模具加工中走丝线切割机床一台多少钱 2026-10-17
- 资阳电火花线切割机床维修改造 2026-10-16



- 01 AccuFat系列体组分检测原理
- 02 多协议适配中台厂商
- 03 揭阳SA8000验厂业务流程
- 04 开州区工厂AI营销年费是多少
- 05 松原外包代理记账包含
- 06 晋宁区GEO优化哪家靠谱
- 07 南平本地线上营销服务价格
- 08 数据泄露通知法欧盟出海合规
- 09 杭州别墅鱼池改造公司推荐
- 10 宜宾石油化工工程过控公司哪家好