精密中走丝线切割机床厂家现货
关键词: 精密中走丝线切割机床厂家现货 中走丝线切割机床

 2026.10.20
文章来源:
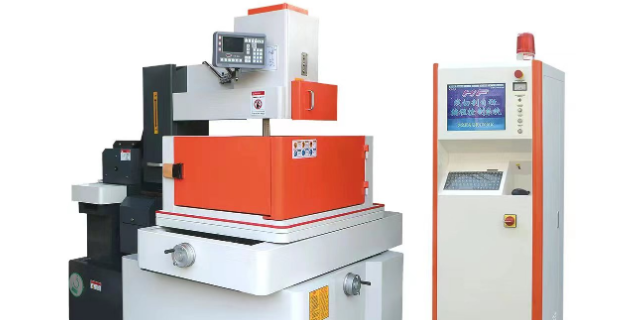
丝杠及其安装结构丝杠的精度固然重要,但是如果丝杠的安装结构不合理,再好的丝杠也无济于事。观察丝杠的形式,看看是滚珠丝杠,还是三角螺纹丝杠或梯形螺纹丝杠。在线切割机床上,滚珠丝杠优于三角螺纹丝杠和梯形螺纹丝杠,并且要求丝杠的直径尽可能大些,增加刚性,此类配件比较好采用企业的。其次是丝杠的安装结构、滚珠丝杠属精密传动部件,因此要想充分发挥其精密性,那么对丝杠的装配结构要求也较高,必须采用两端固定、轴支撑,对于大行程机床,还要对丝杠进行预拉伸,以减少丝杠的挠度,从而提高机床工作台的运动精度。和单一功能线切割相比,中走丝线切割机床可适配多种材料与多种加工工艺,适用范围更广。精密中走丝线切割机床厂家现货
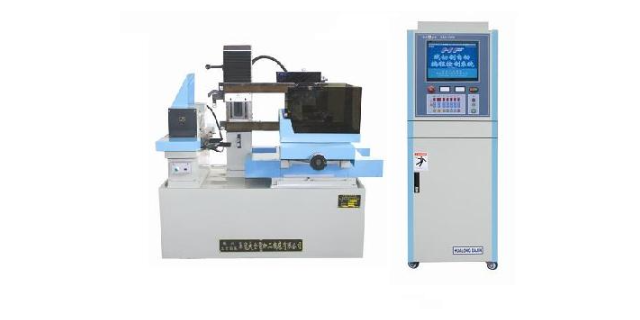
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者新品试制时,定制加工刀具和制作工装既延长生产周期又将提高生产成本。而传统的滚齿或者插齿加工方法无法快速响应,采用电火花线切割加工方法可以弥补传统工艺的不足。电火花线切割加工柔性好,工艺准备时间短,一般情况下不受齿轮模数、压力角、齿数的限制,通过程序改动可直接加工齿轮。然而,电火花线切割机有不同的种类和加工方式,如何选择合适的机床种类和加工方式来满足多品种小批量小模数齿轮制造在质量、效率和成本上的要求,便成为了工艺设计人员需要研究解决的问题。精密中走丝线切割机床厂家现货慢走丝设备采购与使用成本过高,难道你没发现中走丝线切割机床可满足多数加工需求吗?
第二次切割第二次切割的主要任务是修光。各有关参数选用如下:(1)脉冲参数:要达到修光的目的,就必须减少脉冲放电能量,但放电能量太小,又会影响第二次切割的速度,在兼顾加工表面质量及切割速度的情况下,所选用的脉冲参数应使加工质量提高一级,即第二次切割的表面质量要达到RA《=1.7UM,减少脉冲能量的方法主要靠减少脉宽,而脉冲峰值电流不宜太小。(2)电极丝中心轨迹线的补偿量F::由于第二次切割是精修,此时的放电间隙很小,为0.005—0.007MM,第三次切割所需的加工余量甚微,只有几微米,二者加起来约为0.01MM。这样,此时的补偿量F约为1/2ΦD+0.01MM即可。(3)走丝方式:为了达到修光的目的,通常以降低丝速为实现,降低丝速虽可减少电极丝的抖动,但往复切割条纹仍难避免。采用某短程往复走丝切割,并对进给速度进行限制之后,可以在第二次切割后基本消除往返切割条纹,加工表面粗糙度RA在1.4—1.7UM范围内。
在日常生活中,我们常常听说中走丝、慢走丝、快走丝,对于业内人来说,可能是非常的简单,但是对于业外人来说,不知道三者之间到底应如何区分?本文简单介绍一下,三者的区别。如要更细了解请查找更多的相关的资料。首先,中走丝、慢走丝、快走丝都是指的电火花线切割机床。电火花线切割机(WirecutElectricalDischargeMachining简称WEDM),属电加工范畴,是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机(ReciprocatingtypeHighSpeedWirecutElectricalDischargeMachining俗称“快走丝”)、低速单向走丝电火花线切割机(LowSpeedone-waywalkWirecutElectricalDischargeMachining俗称“慢走丝”)和立式自旋转电火花线切割机(VerticalWireElectricalDischargeMachiningmachinetoolWithRotationWire)三类。又可按工作台形式分成单立柱十字工作台型和双立柱型(俗称龙门型)。对中走丝线切割的粗制滥造说“不”!
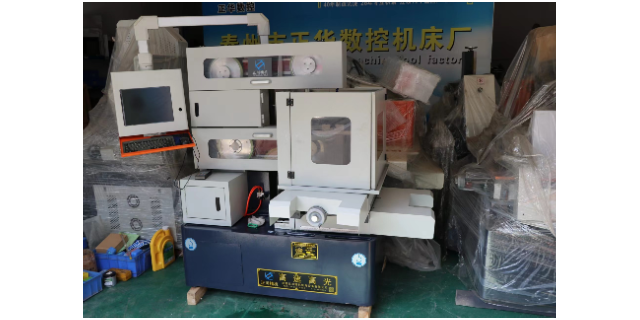
快走丝加工机床比较大的优势在于拥有良好的性能价格比。由于它的实用性、经济性,所以在国内有较大的市场。传统快走丝加工采用一次切割的工艺,加工效率在40㎜²/min左右,表面粗糙度在Ra3.0μm左右,表面有较明显的线纹,加工精度在0.02㎜左右。为改善加工品质,快走丝加工机床制造厂家参照多次切割工艺,改进了机床的相关部件,出现了所谓的“中走丝机床”。机床的数控精度、脉冲电源、走丝系统、工艺数据库等大量的工艺技术方面有了较大的提高。提高了加工精度,改善了表面质量。目前快走丝加工机床的技术指标:进行一次切割的效率180㎜²/min,多次切割后的表面粗糙度为Ra≤1.0μm左右,此时的平均效率为50㎜²/min,加工表面光泽无明显切割条纹,加工精度0.01㎜,电极丝损耗≤0.01㎜/20万㎜²。这些性能指标看起来已经比较不错,但需要注意的是,获得这些指标需要保证好各个环节,一旦有出入,比如工作液的浓度、电极丝的损耗发生变化,就会影响加工质量的稳定性。想要实地考察中走丝线切割机床的切割效果,可预约前往我们的展厅进行现场打样与演示。精密中走丝线切割机床厂家现货
中走丝线切割机床可根据客户的特殊加工需求,进行设备的定制化改造与升级服务。精密中走丝线切割机床厂家现货
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。中走丝技术在这里指出,所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。精密中走丝线切割机床厂家现货

- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17
- 眉山电火花中走丝线切割机床推荐厂家 2026-10-17
- 模具加工中走丝线切割机床一台多少钱 2026-10-17
- 资阳电火花线切割机床维修改造 2026-10-16



- 01 AccuFat系列体组分检测原理
- 02 多协议适配中台厂商
- 03 揭阳SA8000验厂业务流程
- 04 开州区工厂AI营销年费是多少
- 05 松原外包代理记账包含
- 06 晋宁区GEO优化哪家靠谱
- 07 南平本地线上营销服务价格
- 08 数据泄露通知法欧盟出海合规
- 09 杭州别墅鱼池改造公司推荐
- 10 宜宾石油化工工程过控公司哪家好