数控智能砂线机怎么定价
关键词: 数控智能砂线机怎么定价 砂线机

 2026.10.18
文章来源:
但是,同一种材料同一种金刚石线径切割速度一致的情况下,环形线切形机的切割质量却可能优于往复走丝结构金刚石线切形机。因为环形线切形机是单向循环不用换向,往复走丝结构却需要停顿换向,换向会有个几秒钟的停顿消除惯性再运行,换向时候的切缝就没有不换向的切缝重合得那么完美了。原因也是因为惯性,导轮在旋转时突然换向,会产生轻微的抖动。上面看起来环形线的优势更明显,下面分析一下往复循环走丝和环形线的不同点。,对金刚石线的利用。往复走丝结构金刚石线切割机的金刚石线是一根单线,环形结构金刚石线是一个圆环。往复走丝结构的金刚石线切割机,只要贮丝筒能装得下足够长的金刚石线,可以切硬度较高的材料。而环形结构金刚石线的长度是有限制的,3~5米之间,即使环形线所有线都参与切割,但那也只有3~5米的长度。金刚石线切割机是物理切割方式,利用金刚石线切材料的同时材料也在磨损金刚石线,待加工时间长了,线被磨损或者拉伸过长会导致无法紧丝而产生松丝和抖丝(因为环形线切割机的整个运行距离是固定的),就必须换新的金刚石线了。如果切割硬度较高的材料,频繁换线,对工件的加工质量和精度都有很大的影响。超薄工件切割易变形断裂难以保证质量,砂线机切割力小应力低可实现超薄工件的稳定切割。数控智能砂线机怎么定价
砂线机
金刚石线径的原因。金刚石线线径有大小,线径大的与加工件接触面积也大,切割的速度也更快。金刚石线的张力。大家都知道直线的距离短,金刚石线保持一根直线状态下切割的效果好,原因是,给金刚石线一定的张紧力能让金刚石线始终保持或接近一条直线,使每一次金刚石线运行的轨迹都能与前一次运动轨迹重合,这样切割出来的效果接近一条直线。反之,金刚石线因为拉伸,而给的张力又不够,容易拉弓,拉弓的时候,金刚石线会另外开辟切缝,使切割出来的结果坑坑洼洼的。机床行程,一般来说同样的上线量,是小行程的机床切割速度快。机床行程小,金刚石线运行路线短,参与切割的金刚石线会更多。机床上线量。机床上线量越多,参与切割的线越多,切削力跟得上进给速度,切割速度会比线上得少的机床切割速度快。金刚石线的磨损程度。新的金刚石线锋利,切削力更大,切割速度就可以更快。磨损之后的金刚石线切削力减弱了,切割速度自然就慢了。数控智能砂线机怎么定价需要切割多种不同类型的材料,还有比适配性更强的砂线机更合适的加工设备吗?
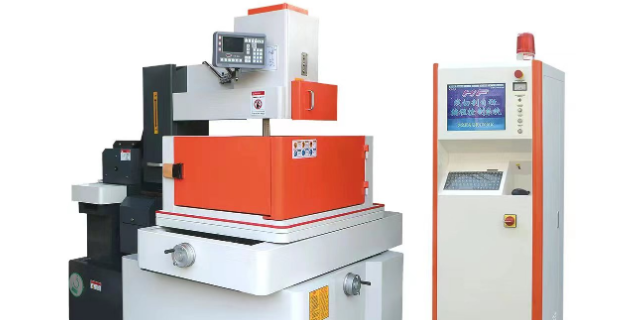
砂线机的优势在于其切割精度高、切面平滑、加工效率高。砂线的转速可达到每分钟数万转,能在短时间内完成高精度的切割。此外,砂线机的结构紧凑,移动方便,可以在不同的场景下进行灵活操作。砂线机的使用场景主要包括金属板材的切割、雕刻和钻孔等。移动方便在汽车、航空、家具制造等领域,砂线机被采用,为这些行业的生产提供了重要支持。总的来说,砂线机的原理是通过一组高速旋转的加砂线对金属板材进行切割,砂线机的使用场景其结构包括动力系统、砂线轮、导向轮、进给系统、切割平台切割平台和安全防护装置等部分。这种设备具有高精度、高效率、移动方便等优势,广泛应用于金属板材的切割、雕刻和钻孔等场景。
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。人工切割效率低一致性差难以满足量产需求,难道你不想用自动化的砂线机提升产能吗?
不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。一起来看一下翡翠切割速度设置方法。多数翡翠的莫氏硬度为6.5~7之间,少数老坑料的硬度在7.5左右,部分新坑料在6以下。不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。翡翠,是玉石的一种,是在地质作用过程中形成的以硬玉为主,次为绿辉石、钠铬辉石、霓石、角闪石、钠长石等矿物成分组成的达到玉级的多晶体。翡翠的结晶特点单斜晶系,常呈柱状、纤维状、毡状致密体,原料呈块状,次生料为砾石状。所以切割翡翠时,基本上不考虑晶向崩裂的问题。对于硬度较低的翡翠,切割速度可达到13000mm²/小时,硬度高的翡翠9000mm²/小时,硬度达到7.5的翡翠,切割速度控制在7000mm²/小时左右就可以了。金刚石砂线切割机床主要工作原理。数控智能砂线机怎么定价
金刚砂线切割机-设备大全-价格表一览。数控智能砂线机怎么定价
材料的原因。1.材料硬度大,对金刚石线的磨损加快。2.材料不是脆性材料,比如切割韧性的金属材料,排屑不顺畅,切屑堵塞切缝,机床继续高速运转拉断金刚石线。切割工艺的原因。切割工艺也有一定的原因,比如我们2012年的时候还没有旋转切割,只有直切,直切100mm的碳化硅晶体会频繁断线,而如今我们采用旋转方式切割300mm直径的碳化硅晶体也毫无压力。这是因为金刚石线与工件接触面积越大,产生的拉力就越大,破断力就越小,但改变工艺之后,金刚石线与工件的接触面积减小,产生的破断力就越大。数控智能砂线机怎么定价

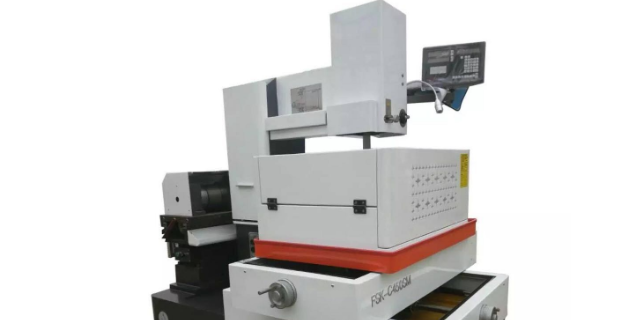
- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17
- 眉山电火花中走丝线切割机床推荐厂家 2026-10-17
- 模具加工中走丝线切割机床一台多少钱 2026-10-17
- 资阳电火花线切割机床维修改造 2026-10-16



- 01 AccuFat系列体组分检测原理
- 02 多协议适配中台厂商
- 03 揭阳SA8000验厂业务流程
- 04 开州区工厂AI营销年费是多少
- 05 松原外包代理记账包含
- 06 晋宁区GEO优化哪家靠谱
- 07 南平本地线上营销服务价格
- 08 数据泄露通知法欧盟出海合规
- 09 杭州别墅鱼池改造公司推荐
- 10 宜宾石油化工工程过控公司哪家好