上海机械压铸模具公司
关键词: 上海机械压铸模具公司 压铸模具

 2025.10.09
文章来源:
自动压铸模具之所以能实现自动化生产,离不开一系列自动化辅助部件,这些部件与压铸机的控制系统联动,完成取件、清理、喷涂等自动化操作。取件机械手:安装在压铸机旁或模具上,开模后伸入型腔取出压铸件,可根据压铸件的形状和重量设计不同的夹持方式。喷涂机构:用于在合模前向型腔表面喷涂脱模剂,便于压铸件脱模,同时保护模具型腔,减少磨损。废料处理装置:将压铸过程中产生的浇口、流道等凝料进行收集和处理,实现废料的回收利用。传感器:包括位置传感器、温度传感器、压力传感器等,用于实时监测模具的开合模位置、型腔温度、压射压力等参数,将信号反馈给控制系统,确保生产过程的稳定。模具型腔采用激光熔覆技术修复,延长使用寿命30%-50%。上海机械压铸模具公司
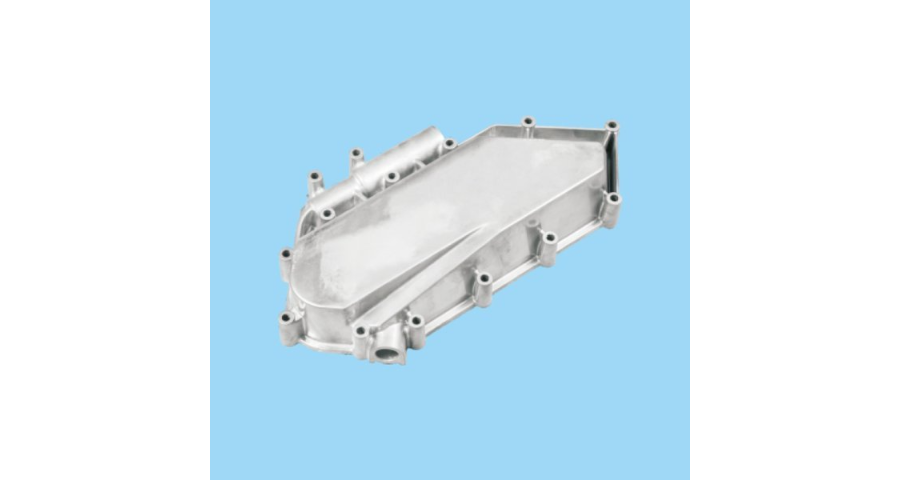
压铸模具在工作过程中要承受高温、高压、高速金属液的冲击和摩擦,同时还要经历反复的加热和冷却循环,因此对模具材料的性能要求较高。常用的压铸模具材料包括热作模具钢、冷作模具钢和塑料模具钢等。热作模具钢具有良好的高温强度、热疲劳性能和韧性,适用于制造压铸模具的成型零件和模架等关键部件,如H13钢、3Cr2W8V钢等。冷作模具钢具有较高的硬度和耐磨性,常用于制造压铸模具的切边刃口等部位,如Cr12MoV钢等。塑料模具钢则主要用于制造一些对强度和耐磨性要求不高的小型压铸模具或模具的非关键部件。在选择模具材料时,应根据压铸件的材质、生产批量、模具的使用条件等因素进行综合考虑,选择合适的材料以确保模具的使用寿命和压铸件质量。北仑区铝压铸模具制造压铸模具的选材讲究,要具备良好的热疲劳性能、强度和韧性,以适应严苛的压铸工况。
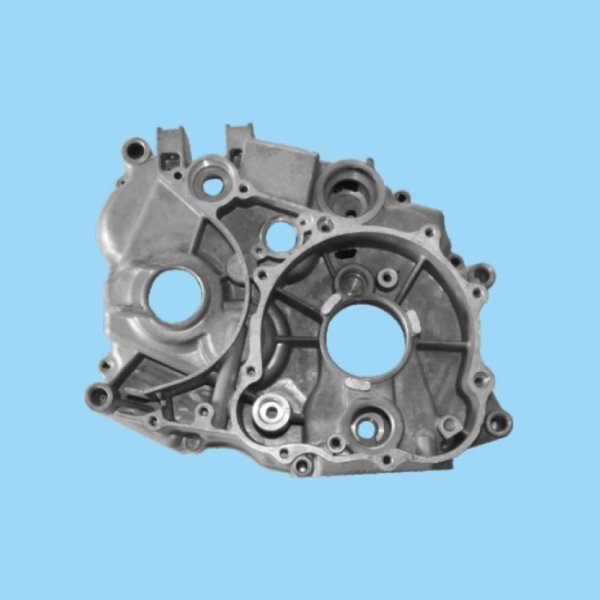
压铸工艺能够实现一模多腔的生产方式,一次压铸可以同时成型多个产品,极大地提高了生产效率,降低了生产成本。从这些应用实例中,可以清晰地看到机械压铸模具的明显优势。首先,压铸工艺具有较高的生产效率,能够实现高速、自动化生产,大幅度缩短了产品的生产周期。其次,压铸模具能够生产出高精度、复杂形状的铸件,满足各行业对产品多样化和高性能的需求。再者,压铸产品的表面质量好,尺寸精度高,能够减少后续加工工序,降低生产成本。此外,压铸工艺还具有良好的材料适应性,能够采用多种金属材料进行生产,为产品的创新和升级提供了更多可能性。
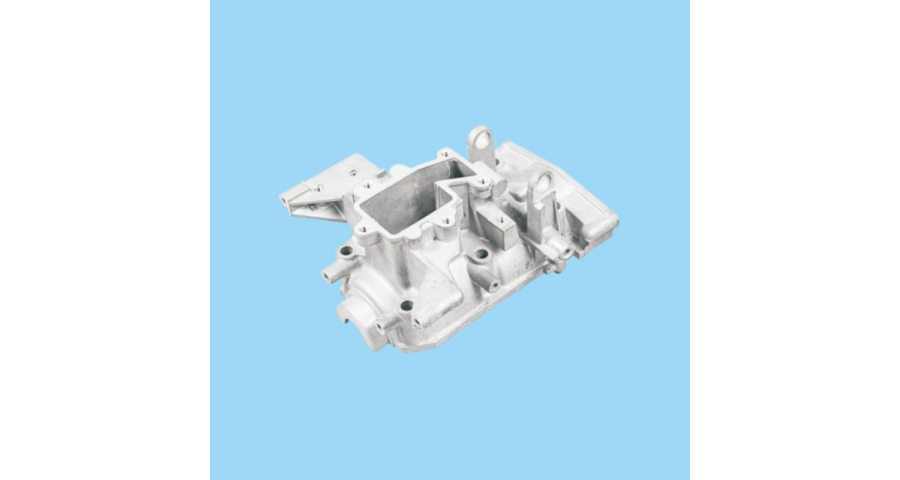
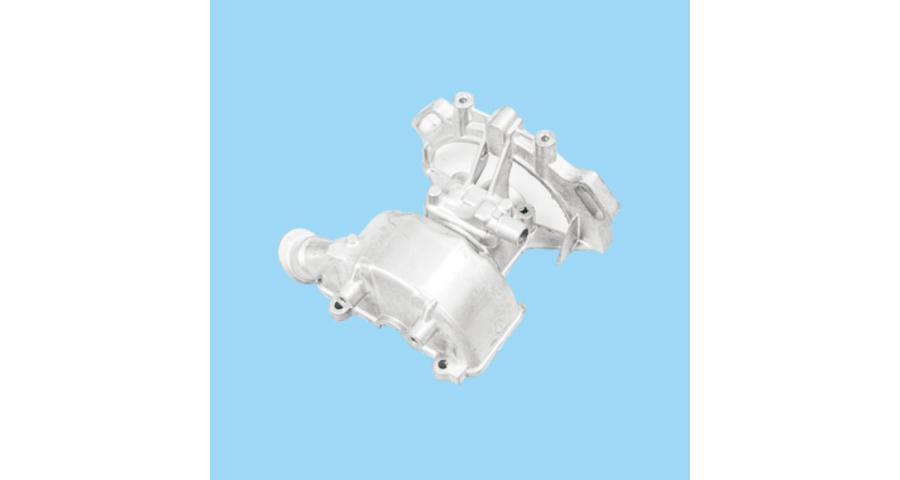
汽车工业是自动压铸模具比较大的应用领域之一,大量采用铝合金、锌合金等压铸件,如发动机缸体、缸盖、变速箱壳体、转向节、车门框架、仪表盘支架等。这些零件形状复杂、尺寸精度要求高、生产批量大,自动压铸模具能够满足其高效、稳定的生产需求,同时减轻汽车重量,提高燃油经济性。例如,铝合金压铸件在汽车中的应用比例不断提高,自动压铸模具可实现每分钟数件的生产速度,为汽车制造业的大规模生产提供了有力支撑。在航空航天领域,对零部件的轻量化、强高度和高精度要求较高,镁合金、铝合金等压铸件因其优异的性能被广泛应用,如飞机的起落架部件、发动机零件、航天器的结构件等。自动压铸模具能够制造出形状复杂、壁厚均匀的高精度压铸件,满足航空航天产品的严格要求。同时,其自动化生产方式可保证产品质量的一致性,降低人为因素导致的缺陷风险。压铸模具需定期进行去应力退火处理,消除热循环产生的残余应力。
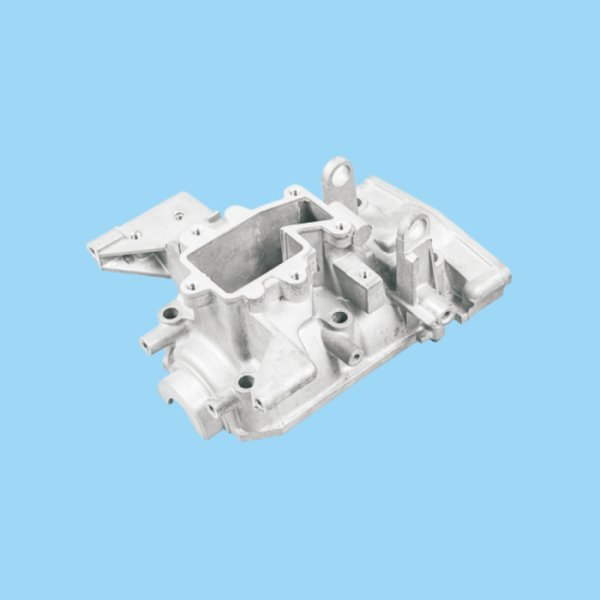
浇注系统的设计直接影响到金属液的充填效果和铸件的质量。它由主流道、分流道、内浇口等部分组成。主流道是从浇口杯到分流道入口的部分,一般呈锥形,便于金属液顺利流入。分流道则将主流道来的金属液分配到各个内浇口,其截面形状可以是圆形、梯形或U形等。内浇口的位置、数量和尺寸是关键设计参数。应根据零件的形状和结构特点合理设置内浇口,使金属液能够均匀地充满型腔,避免出现涡流、卷气等现象。同时,内浇口的截面积大小要适当,过大容易导致缩孔缺陷,过小则会增加充填阻力。模具加热系统采用高频感应加热,实现局部温度精细控制。广东汽车压铸模具厂家
创新的压铸模具结构设计,能实现复杂形状零件的一次成型,简化生产流程。上海机械压铸模具公司
导向定位部件确保动模和定模在开合模过程中准确对合,防止因错位导致模具损坏或压铸件出现尺寸偏差,主要包括导柱和导套。导柱:一般固定在动模或定模上,呈圆柱形,具有较高的精度和表面光洁度。导套:与导柱配合使用,安装在对应的模具板上,导柱与导套之间采用间隙配合,保证开合模运动的顺畅性。导向定位部件的精度直接影响模具的合模精度,进而影响压铸件的质量,因此在制造过程中需严格控制其尺寸公差和形位公差。如有意向可致电咨询。上海机械压铸模具公司

- 上海机械压铸模具公司 2026-10-31
- 广东铝压铸模具结构 2026-10-31
- 浙江铝压铸模具生产厂家 2026-10-31
- 福建整套压铸模具多少钱 2026-10-31
- 北京加工压铸模具价格 2026-10-31
- 北京汽车压铸模具技术指导 2026-10-31
- 福建汽车压铸模具制造 2026-10-30
- 浙江销售压铸模具 2026-10-30



- 01 防爆无线充电机器人尺寸
- 02 河南机械压铸模具结构
- 03 河北无载分接开关报价
- 04 山东低压矿山配电柜直供
- 05 江苏国产海林温控器特点
- 06 四川什么是水文水利是什么
- 07 湖州电路板控制方式
- 08 西安美规UL认证变压器非标定制
- 09 密集型母线槽全国厂家
- 10 江苏耐高温锂电池保护板设备