广东压铸模具哪家好
关键词: 广东压铸模具哪家好 压铸模具

 2026.10.31
文章来源:
模具标准化设计是提升模具开发效率、降低了制造成本的重要手段。通过建立模具标准件库,如导柱、导套、顶针、滑块、镶块等,实现标准件的系列化、通用化设计,减少非标件的设计与加工工作量,缩短模具制造周期;同时,标准化设计便于模具的维修与更换,降低模具维护成本,提升模具的通用性与互换性。此外,标准化设计还能推动模具行业的产业链协同,实现标准件的规模化生产与采购,降低零部件成本,提升整个行业的生产效率。智能化设计技术是模具设计的未来发展方向,依托人工智能、大数据、物联网等技术,实现模具设计的自动化与智能化。通过收集海量的压铸工艺数据、模具设计数据与生产数据,构建模具设计知识库与算法模型,实现模具设计方案的自动生成与优化;借助机器学习算法,对压铸过程中的温度、压力、流速等参数进行实时监测与分析,动态调整模具的温控、浇注等工艺参数,实现压铸过程的智能控制;同时,通过物联网技术实现模具的远程监控与故障诊断,实时掌握模具的运行状态,提前预判模具的维护需求,降低模具故障停机时间,提升生产效率。家电行业的铝合金结构件压铸模具,可实现复杂外观纹理的一体成型,减少后续喷涂工序。广东压铸模具哪家好
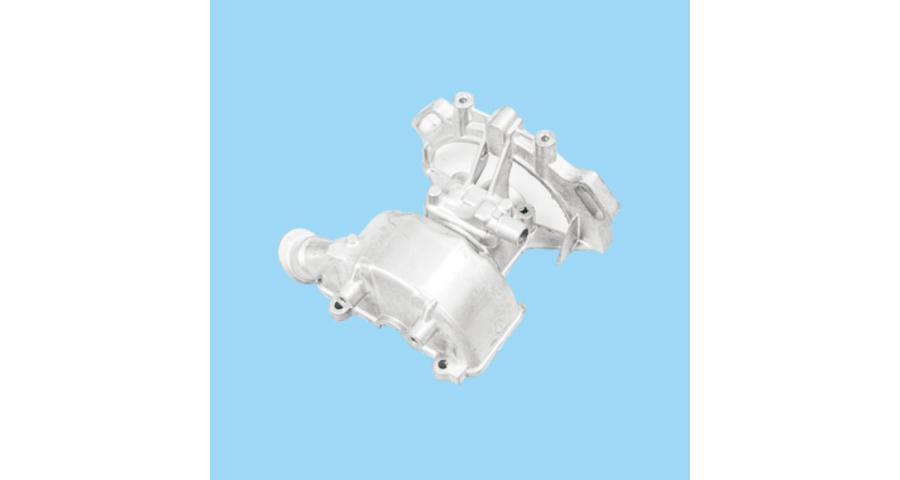
温控系统是维持模具热平衡的重心装置,压铸过程中,模具需保持在适宜的温度范围内,温度过高会导致模具材料软化、粘模,影响模具寿命与产品表面质量;温度过低则会导致金属液流动性下降,出现欠铸、冷隔等缺陷。温控系统通常采用水、油等介质作为冷却或加热载体,通过在模具内部设置循环通道,精细控制模具各区域的温度。对于大型复杂模具,还会采用分区温控的方式,针对不同区域的热负荷差异,单独调节温度,确保模具整体温度均匀,保障压铸过程的稳定性。北京铝合金压铸模具铝合金压铸模具的型腔精度,直接决定了压铸件的尺寸稳定性与表面光洁度。
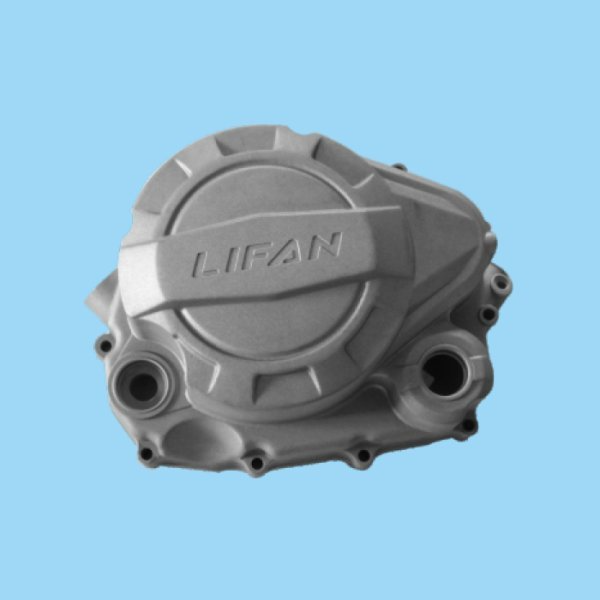
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个
精密压铸模具的加工对设备精度与工艺水平提出了更高要求,需依托加工设备与专业的技术团队,实现模具各部位的精细加工。加工过程中,CNC加工中心可实现复杂型腔的自动化加工,提升加工精度与效率,五轴联动加工中心可处理模具的复杂曲面,避免多次装夹导致的误差,确保加工精度。电火花加工可用于模具细微部位的加工,通过电蚀作用实现高精度成型,线切割加工可用于模具零件的高精度切割,精度可达正负0.005mm,满足细微部位的加工要求。材料选择方面,需选用高纯度的模具钢,减少材质中的杂质,确保材料性能均匀,对于高精度压铸模具,可选用S136模具钢,这类材料具备优异的抛光性与尺寸稳定性,能满足严苛的精度要求。加工过程中,需采用三次元检测设备进行全程检测,实时监控加工精度,及时调整加工参数,同时做好加工过程的质量记录,确保模具质量可追溯,终生产出符合要求的精密压铸模具。模块化的模具结构设计,可实现易损部位的快速更换,大幅降低后期的维修成本。
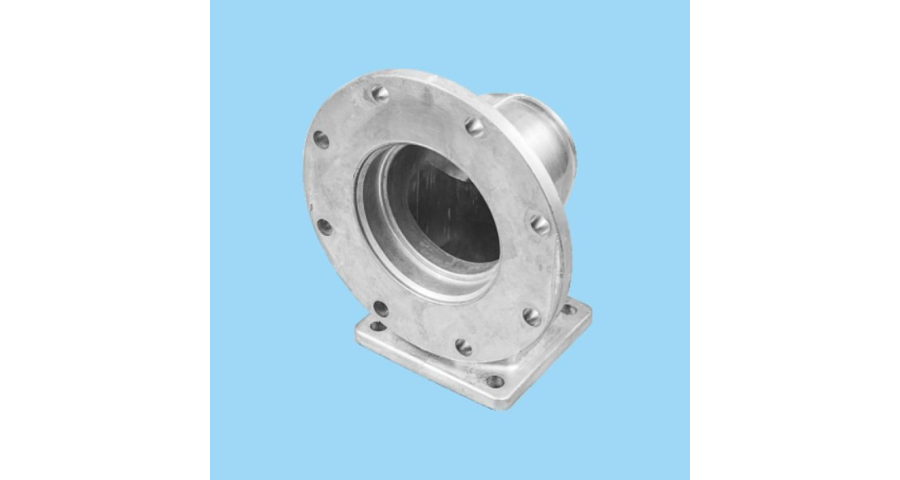
加工压铸模具需遵循标准化的加工流程,从备料、粗加工、热处理、精加工到装配、试模,每一个环节都需严格按照规范操作,确保模具质量稳定。备料阶段,需对模具钢进行锻造与球化退火处理,提升材料的致密性与可加工性,去除材料内部的应力,为后续加工奠定基础。粗加工阶段,主要完成模具的初步成型,通过铣床加工模坯的六面,保证垂直度与平行度,预留合理的精加工余量,同时完成部分孔位的粗加工。热处理阶段,根据模具钢的材质特性,制定合适的热处理工艺参数,确保模具硬度达到HRC48-52,同时控制模具变形量,热处理后需对模具进行精磨,修正变形误差。精加工阶段,利用CNC加工、电火花加工等设备,对模具的型腔、型芯、滑块等部位进行精密加工,确保尺寸误差控制在±0.01mm以内,表面粗糙度达到Ra0.4μm以下。装配阶段,需将各零部件精细装配,确保模具的密封性与运行顺畅性,试模阶段需模拟压铸生产工况,检测模具的性能与压铸件质量,及时修正加工缺陷。精密CNC加工配合后续抛光处理,让铝合金压铸模具的成型面粗糙度可达到Ra0.8级别。山东自动压铸模具哪家好
铝压铸模具在工作过程中承受反复的热冲击和机械压力,因此对钢材的韧性要求较高。广东压铸模具哪家好
模具设计第一步不是直接画图,而是产品压铸工艺可行性分析。拿到客户3D产品模型,评估产品结构能不能压铸成型:较小壁厚、转角R角、拔模斜度、孔位深度、倒扣结构,评估是否存在无法脱模、充型困难、容易产生气孔的结构。很多产品原始设计没有考虑压铸工艺,尖角、壁厚突变、无拔模斜度,直接开模必然出现拉伤、裂纹、气孔。模具工程师需要和产品工程师沟通,优化产品结构:增加圆角,减小壁厚差,增加拔模角度,优化加强筋。工艺评审内容:预估锁模力,确定压铸机吨位;预估充型路径,初步规划浇口位置;评估排气、冷却难点;预判可能出现的缺陷。广东压铸模具哪家好

- 上海机械压铸模具公司 2026-10-31
- 广东铝压铸模具结构 2026-10-31
- 浙江铝压铸模具生产厂家 2026-10-31
- 福建整套压铸模具多少钱 2026-10-31
- 北京加工压铸模具价格 2026-10-31
- 北京汽车压铸模具技术指导 2026-10-31
- 福建汽车压铸模具制造 2026-10-30
- 浙江销售压铸模具 2026-10-30



- 01 防爆无线充电机器人尺寸
- 02 河南机械压铸模具结构
- 03 河北无载分接开关报价
- 04 山东低压矿山配电柜直供
- 05 江苏国产海林温控器特点
- 06 四川什么是水文水利是什么
- 07 湖州电路板控制方式
- 08 西安美规UL认证变压器非标定制
- 09 密集型母线槽全国厂家
- 10 江苏耐高温锂电池保护板设备