河南自动压铸模具技术指导
关键词: 河南自动压铸模具技术指导 压铸模具

 2026.11.01
文章来源:
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个针对复杂倒扣结构设计的多角度斜抽机构,能轻松完成常规工艺无法实现的异形件脱模。河南自动压铸模具技术指导
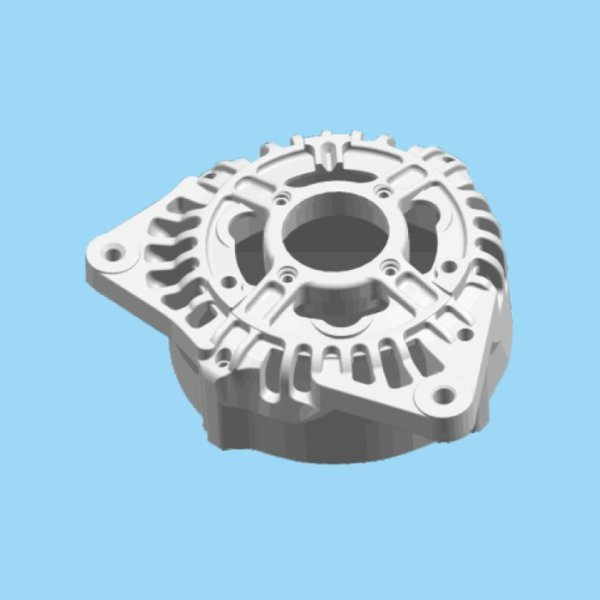
在压铸过程中,高温铝合金液以高速冲刷模具型腔表面,与模具表面发生粘着作用,同时铝合金液中的杂质颗粒会对模具表面产生磨粒磨损,导致模具型腔表面的材料逐渐流失,表面粗糙度增加,尺寸精度下降。磨损不*会降低压铸件的表面质量,还会导致压铸件尺寸偏差,影响装配精度。磨损的速度与模具材料的硬度、耐磨性、铝合金液的清洁度、浇注系统的设计等因素相关,模具材料硬度越高、耐磨性越好,铝合金液越清洁,磨损速度越慢。变形和开裂是铝压铸模具的严重失效形式,通常会导致模具直接报废。浙江加工压铸模具结构热流道模具在铝压铸中的应用越来越普遍,能有效减少浇道废料并提高材料利用率。
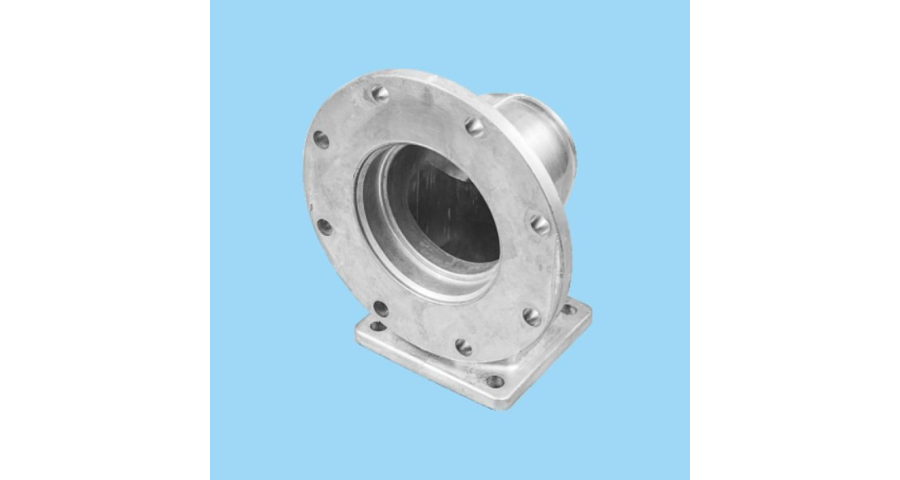
集成化是机械压铸模具适应复杂产品成型与高效生产的重要趋势,重心在于实现模具功能的多元化与生产流程的一体化。一方面,模具将集成更多辅助功能,如自动抽芯、自动顶出、自动检测、自动修复等,减少生产过程中的人工干预,提升生产效率与自动化水平;另一方面,模具将与压铸机、周边设备实现深度集成,形成一体化的压铸生产单元,实现从金属液注入到压铸件成型、检测、分拣的全流程自动化,提升生产效率与产品质量;此外,针对新能源汽车、航空航天等领域的大型复杂压铸件,模具将朝着大型化、集成化方向发展,集成多组滑块、抽芯机构与冷却系统,实现复杂结构件的一次成型,减少后续加工工序,降低生产成本;同时,模具的通用性与模块化设计将进一步提升,通过模块化组合,快速适配不同产品的生产需求,缩短模具开发周期,提升模具的适用范围与市场竞争力。
随着压铸件向轻量化、一体化方向发展,模具结构也需不断优化,采用轻量化材料制造模架,减少模具重量,降低压铸机的能耗;采用一体化设计,减少模具的零部件数量,简化模具结构,提高模具的刚性和稳定性,同时降低模具的装配难度和维护成本。例如,将多个型腔集成在一个模具中,实现多件压铸件的同时成型,提高生产效率;采用模块化设计,使模具的易损件可快速更换,缩短模具维护时间,提高生产连续性。铝压铸模具作为精密制造的重心引擎,其技术水平直接决定了铝合金压铸产业的发展高度。从材料研发到结构设计,从制造工艺到维护管理,每一个环节的创新与突破,都在推动着模具性能的持续提升。未来,随着制造业的转型升级,铝压铸模具将不断融入新技术、新理念,以更高的精度、更长的寿命、更智能的管理、更绿色的生产,为航空航天、新能源汽车、3C等制造领域提供坚实支撑,成为推动制造业高质量发展的重要力量。铝合金压铸模具的保养与定期维护,能有效降低飞边、毛刺等不良品的产出比例。
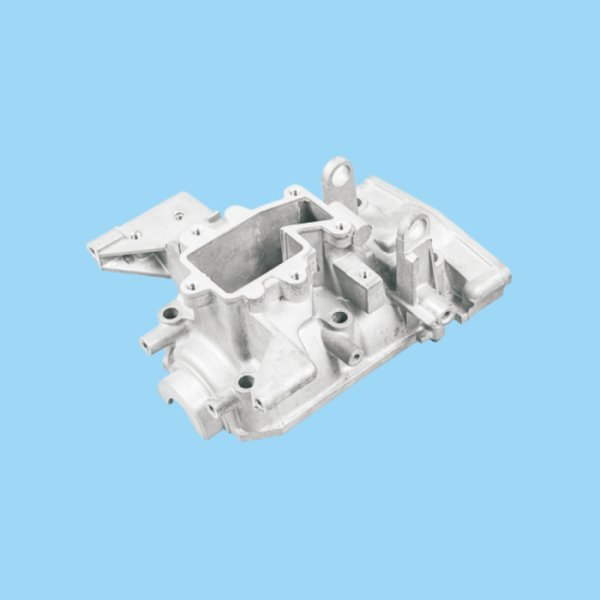
压铸模具的加工工艺需根据模具的用途与性能要求进行针对性调整,兼顾加工效率与产品质量,实现性价比的平衡。对于小型简单压铸模具,可简化加工流程,选用性价比高的模具材料,如P20预硬模具钢,这类材料可加工性与抛光性,能满足小批量生产需求,加工过程中可减少热处理环节的复杂度,缩短加工周期。对于大型复杂压铸模具,需选用高性能模具钢,如H13热作模具钢,这类材料具备良好的强度、韧性与耐热性,能适配复杂型腔的加工与长期压铸需求,加工过程中需增加应力释放退火的次数,减少模具变形,同时采用五轴加工中心等高精度设备,确保复杂部位的加工精度。滑块加工是复杂模具加工的关键环节,需先通过铣床粗加工六面,再精磨至尺寸要求,挂台加工需与模架行位滑配,斜面加工需保证斜度与压紧块一致,预留合理的飞模余量,斜导柱孔的加工需控制好尺寸与斜度,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测与试模测试,确保模具装配精度与运行稳定性。模具的冷却系统设计对铝压铸生产效率至关重要,合理的水路布局可将生产周期缩短20%以上。北京汽车压铸模具制造
模具的排气槽设计不合理会导致铸件出现气孔、欠铸等缺陷,影响产品合格率。河南自动压铸模具技术指导
加工压铸模具是一项融合精密制造与工艺把控的系统性工程,需遵循严格的流程规范,从源头保障模具的性能与使用寿命。加工初期,需根据压铸产品的结构、尺寸要求完成图纸审核与备料工作,选用适配的模具钢材料,常见的有H13热作模具钢等,这类材料具备良好的耐热疲劳性与耐磨性,能适配压铸过程中的高温环境。备料完成后,进入粗加工阶段,通过铣床加工实现模坯的初步成型,严格控制垂直度与平行度,预留合理的磨制余量。随后进行热处理工艺,通过淬火、回火处理提升模具钢的硬度与韧性,使硬度达到HRC48-52的合理范围,增强模具的抗磨损与抗热疲劳能力。粗加工与热处理完成后,转入精加工环节,利用CNC加工、电火花加工等精密设备,对模芯、型腔等关键部位进行加工,确保尺寸误差控制在微米级别,同时通过抛光、氮化等表面处理,降低型腔表面粗糙度,减少金属液与模具的粘连,保障压铸件表面光洁度。整个加工过程中,需多次进行精度检测,及时调整加工参数,规避尺寸偏差、裂纹等问题,确保模具装配后能稳定运行,满足压铸生产的批量需求。河南自动压铸模具技术指导

- 上海机械压铸模具公司 2026-10-31
- 广东铝压铸模具结构 2026-10-31
- 浙江铝压铸模具生产厂家 2026-10-31
- 福建整套压铸模具多少钱 2026-10-31
- 北京加工压铸模具价格 2026-10-31
- 北京汽车压铸模具技术指导 2026-10-31
- 福建汽车压铸模具制造 2026-10-30
- 浙江销售压铸模具 2026-10-30



- 01 防爆无线充电机器人尺寸
- 02 河南机械压铸模具结构
- 03 河北无载分接开关报价
- 04 山东低压矿山配电柜直供
- 05 江苏国产海林温控器特点
- 06 四川什么是水文水利是什么
- 07 湖州电路板控制方式
- 08 西安美规UL认证变压器非标定制
- 09 密集型母线槽全国厂家
- 10 江苏耐高温锂电池保护板设备