上海压铸模具公司
关键词: 上海压铸模具公司 压铸模具

 2026.11.01
文章来源:
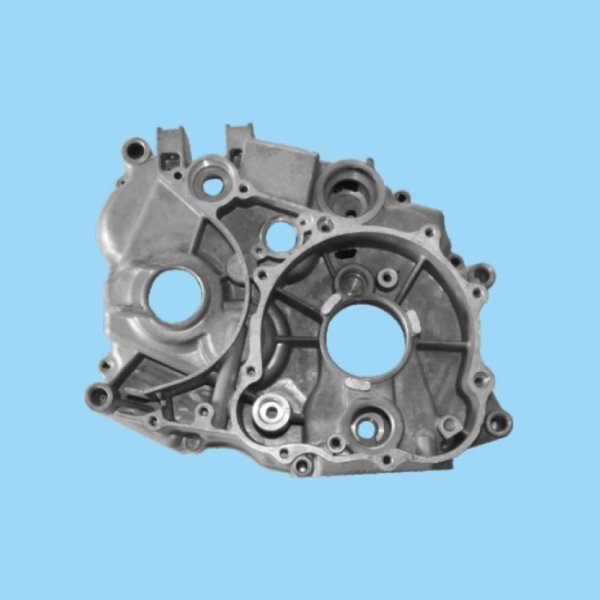
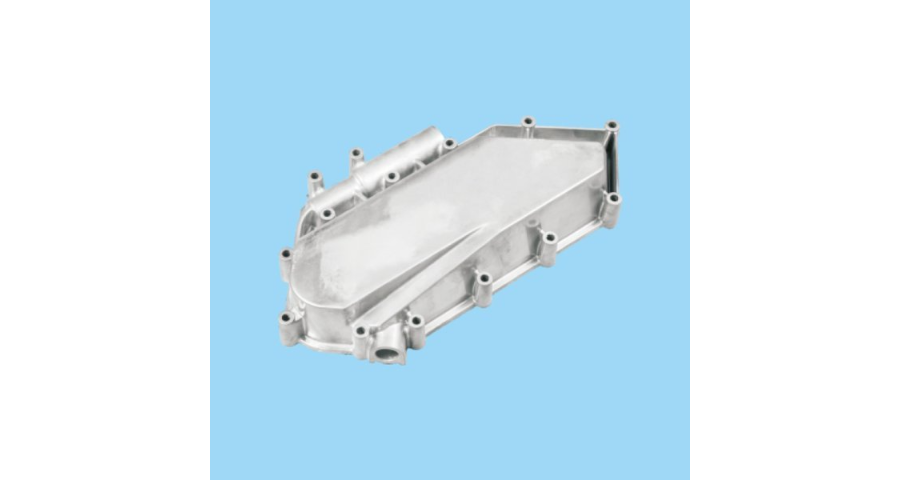
铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。从工业价值来看,铝压铸模具的重心作用体现在三个维度。首先是成型精度控制,现代工业对压铸件的尺寸公差要求严苛,汽车变速箱壳体的同轴度、手机中框的平面度,都依赖模具型腔的精密设计与制造,模具的精度直接决定了产品能否满足装配需求,避免因尺寸偏差导致的报废或性能缺陷。其次是生产效率保障,一套质优的铝压铸模具可实现数万次甚至数十万次的连续成型,且脱模顺畅、冷却高效,能大幅提升压铸生产的节拍,满足规模化量产的需求,这是小批量、低效率成型方式无法比拟的。针对复杂倒扣结构设计的多角度斜抽机构,能轻松完成常规工艺无法实现的异形件脱模。上海压铸模具公司
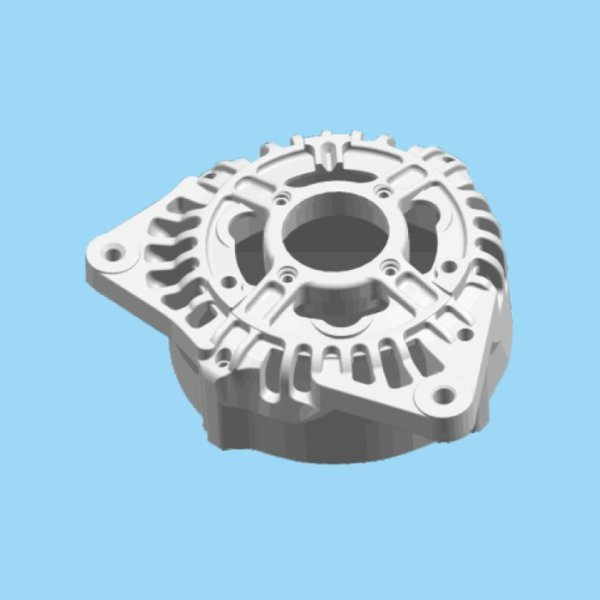
每一个微小的加工偏差都可能影响模具的使用性能与压铸件质量,因此需建立完善的加工管控体系。加工前期,需对加工设备进行检查与校准,确保设备运行稳定、精度达标,同时对加工工具进行筛选与打磨,避免工具磨损导致加工误差。粗加工阶段,需合理选择加工参数,控制切削速度、进给量等,避免因加工参数不合理导致模具表面出现划痕、毛刺等缺陷,同时预留合理的精加工余量,为后续加工提供保障。热处理阶段,需严格控制加热温度与冷却速率,避免模具出现淬火开裂、硬度不足等问题,热处理后需对模具进行硬度检测,确保符合设计要求。精加工阶段,表面处理工艺尤为重要,抛光处理需逐步细化,确保型腔表面粗糙度达到设计标准,氮化处理可提升模具表面硬度与耐腐蚀性能,减少模具磨损。此外,加工过程中需做好每一道工序的记录,便于后续追溯与质量管控,及时发现加工过程中的问题并优化改进。福建机械压铸模具生产厂家模具的顶出系统设计必须保证铸件在脱模过程中不变形、不拉伤、不粘模。
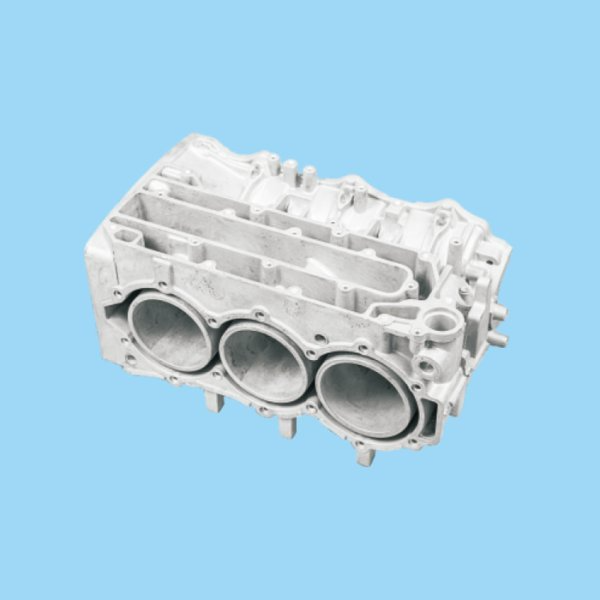
铝压铸模具的结构设计,是兼顾功能实现与工况适配的系统工程,其组件协同运作,共同支撑起高压成型的全流程。一套完整的铝压铸模具,主要由成型系统、浇注系统、导向系统、顶出系统、温控系统和支撑系统六大模块构成,每个模块的设计精度与协同性,都直接影响模具的性能与寿命。成型系统是模具的z,由定模镶块和动模镶块组成,二者闭合后形成的型腔,决定了压铸件的较终形状与尺寸。型腔的设计不*要精细还原产品三维模型,还需充分考虑铝合金的收缩特性,预留合理的收缩率,避免成型后出现尺寸偏差。同时,为应对高压冲击,型腔表面需具备较高的硬度和光洁度,通常采用质优热作模具钢加工,并经过淬火、氮化等热处理工艺,提升耐磨性和抗粘附性,防止铝合金液与型腔表面发生粘连,导致脱模困难或表面划伤。
绿色制造是机械压铸模具响应全球低碳发展目标的必然选择,重心在于实现材料环保、工艺节能、资源循环利用。在材料方面,将研发更多环保型模具材料,如低合金化、无重金属的模具钢,减少材料生产过程中的碳排放,同时提升模具材料的可回收性,降低模具报废后的环境影响;在工艺方面,推广节能型加工设备与工艺,如高速加工技术、干式切削技术,减少加工过程中的能源消耗与切削液使用,降低污染物排放;在模具使用环节,通过优化冷却系统设计,提升冷却效率,缩短压铸成型周期,降低压铸机的能耗;同时,推动模具的轻量化设计,采用高强度、低密度的材料,减少模具自身的重量,降低运输与安装过程中的能耗。此外,建立模具全生命周期的资源循环利用体系,对报废模具的材料进行回收再利用,实现资源的比较大化利用,减少资源浪费。适配高压高速填充工况的模具结构设计,能大幅减少压铸件内部的气孔与缩松缺陷。
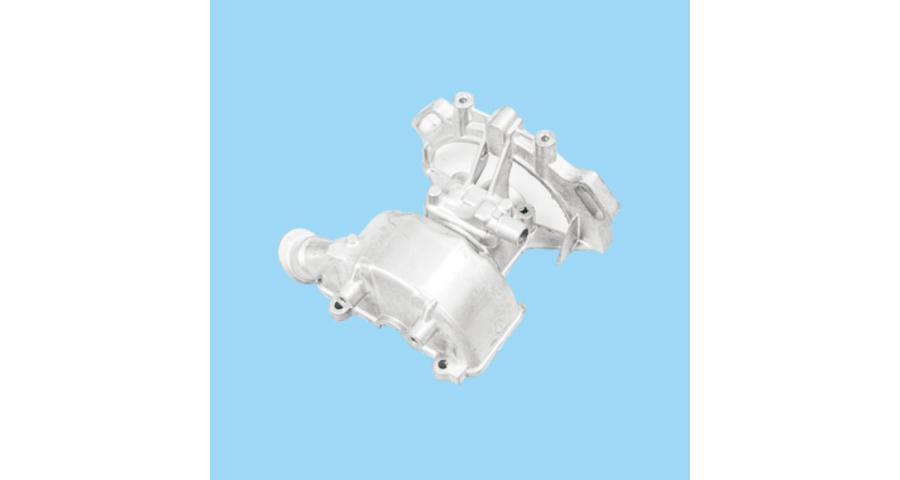
加工压铸模具需遵循“精细设计、规范加工、严格检测”的原则,从图纸设计到成品交付,每一个环节都需层层把控,确保模具质量达标。图纸审核阶段,需结合压铸产品的结构特点,优化模具型腔、浇排系统、冷却系统的设计,预留合理的加工余量与收缩量,避免铸件出现变形、尺寸偏差等问题,必要时可采用仿真模拟技术优化设计方案,提前规避成型风险。备料阶段,需对模具钢进行严格筛选,去除材质中的杂质,确保材料性能均匀,通过锻造工艺提升材料的致密性,为后续加工奠定基础。粗加工阶段,主要完成模坯的初步成型,通过铣床、车床等设备加工出模具的基本轮廓,严格控制加工精度,预留合理的精加工余量。热处理阶段,根据模具钢的材质特性,制定合适的热处理工艺,确保模具硬度、韧性达到设计要求,同时减少模具变形。精加工阶段,利用精密加工设备对模具各部位进行细化加工,确保型腔尺寸精细、表面光洁,通过装配、试模等环节,检验模具的运行性能,及时调整优化,确保模具能满足压铸生产需求。压铸模具的设计需要综合考虑收缩率、拔模斜度、加工余量等多个工艺参数。浙江自动压铸模具结构
模具的热平衡设计是保证长时间连续生产中铸件质量稳定的关键因素。上海压铸模具公司
试模阶段严禁强行高压生产,避免未发现的模具缺陷引发炸模。每次试模记录压铸参数、模具温度、缺陷位置,结合模流分析对比,精细定位问题,不要盲目打磨型腔。压铸模具属于高价值工装,一套大型铝合金压铸模具造价数十万甚至上百万,科学的日常维护,能够成倍延长模具寿命,降低生产成本。很多企业模具过早损坏,根源是生产使用与保养不到位。开机前检查:冷却水路有无漏水;顶杆、滑块动作是否顺畅;分型面、型腔有无裂纹、粘铝;检查紧固件螺栓有无松动;预热模具,禁止冷模直接压铸,冷模突然接触高温铝液,巨大热冲击会快速产生热裂纹。上海压铸模具公司

- 广东铝压铸模具结构 2026-10-31
- 浙江铝压铸模具生产厂家 2026-10-31
- 福建整套压铸模具多少钱 2026-10-31
- 北京加工压铸模具价格 2026-10-31
- 北京汽车压铸模具技术指导 2026-10-31
- 福建汽车压铸模具制造 2026-10-30
- 浙江销售压铸模具 2026-10-30
- 上海汽车压铸模具生产厂家 2026-10-30



- 01 防爆无线充电机器人尺寸
- 02 河南机械压铸模具结构
- 03 河北无载分接开关报价
- 04 山东低压矿山配电柜直供
- 05 江苏国产海林温控器特点
- 06 四川什么是水文水利是什么
- 07 湖州电路板控制方式
- 08 西安美规UL认证变压器非标定制
- 09 密集型母线槽全国厂家
- 10 江苏耐高温锂电池保护板设备