北仑区销售压铸模具价格
关键词: 北仑区销售压铸模具价格 压铸模具

 2026.11.01
文章来源:
浇注系统是连接压铸机压室与模具型腔的通道,重心功能是将熔融金属液以稳定的速度、压力注入型腔,确保金属液能够充分填充型腔的每一个角落,避免出现欠铸、气孔等缺陷。浇注系统主要由浇口套、直浇道、横浇道、内浇口组成。浇口套与压铸机压室精细对接,将金属液引入模具内部;直浇道与横浇道构成金属液的传输通道,其截面形状与尺寸需根据金属液的流动性、压铸压力等参数优化设计,确保金属液流动顺畅;内浇口直接连通横浇道与型腔,是控制金属液填充速度与方向的关键部件,其位置、尺寸与角度的精细设计,能够有效减少金属液的冲击,避免卷入气体,提升压铸件的内部质量。冷却不均匀是导致铝压铸模具早期失效的主要原因之一,占模具损坏的40%以上。北仑区销售压铸模具价格
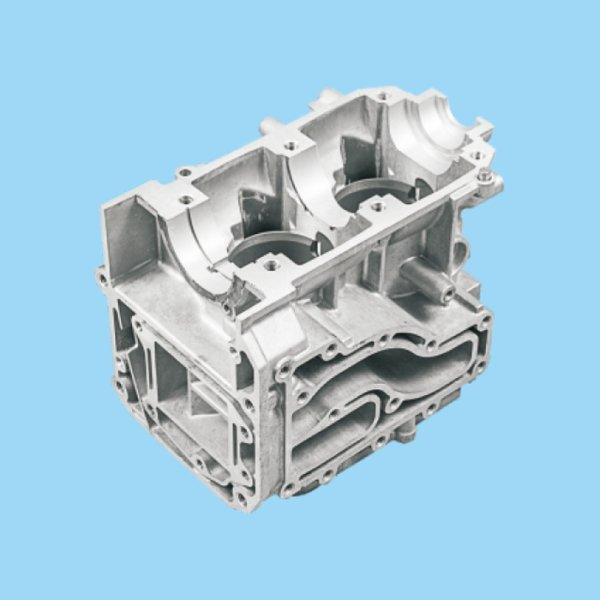
压铸模具是集材料科学、机械设计、流体仿真、精密加工、热处理、生产运维于一体的工装装备。一套合格压铸模具开发,始于前期产品工艺评审,经过分型、浇注、冷却、抽芯、顶出系统的精细化设计,依托品质模具钢材与精密加工、热处理工艺制造,再通过科学试模验证缺陷,在量产阶段落实标准化维护保养,才能保障铸件质量,延长模具服役寿命。当前新能源汽车、储能、通信产业持续拉动压铸产业升级,一体化压铸、随形冷却、模具数字化监测等新技术不断突破,对压铸模具工程师提出更高的综合能力要求。在实际生产中,压铸模具故障不是单一因素造成,往往是设计、材料、加工、热处理、生产工艺多因素叠加。在模具开发全过程,坚持仿真前置、工艺先行,减少后期试模整改;在生产阶段落实预防性维护,减少模具非预期失效,控制铸件不良率,是压铸企业降本增效的重心路径。未来,随着材料技术、增材制造、数字仿真技术不断迭代,机械压铸模具会向着长寿命、高精度、智能化、绿色化方向持续发展,支撑有色金属近净成型行业高质量发展。机械压铸模具生产厂家适配高压高速填充工况的模具结构设计,能大幅减少压铸件内部的气孔与缩松缺陷。
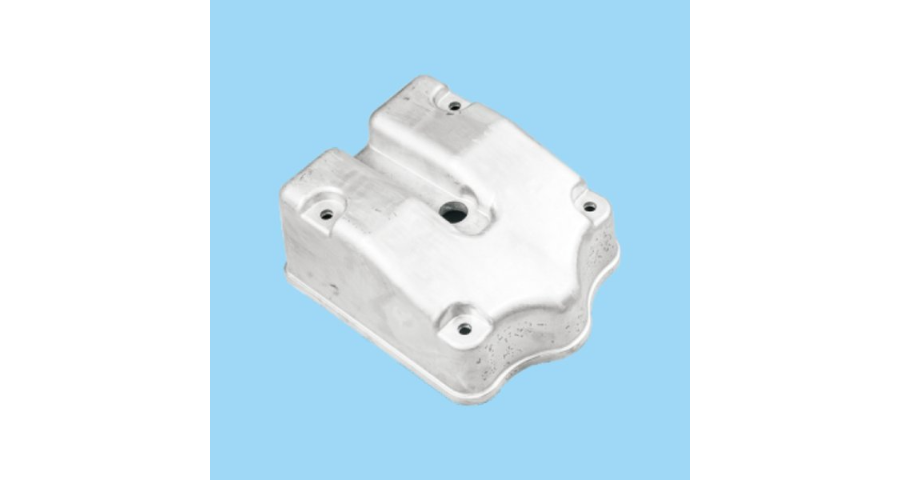
机械压铸模具,是依托压铸机提供高压动力,将熔融金属液高速注入经精密设计的模腔,经冷却凝固后获得特定形状、尺寸及性能压铸件的特用工艺装备。它并非简单的金属容器,而是集机械设计、材料科学、热力学、流体力学于一体的精密系统,其本质是通过模具结构对金属液的流动、成型、冷却过程进行精细调控,实现复杂金属构件的近净成型,是连接材料与成品、工艺与产品的重心桥梁。机械压铸模具的结构设计遵循严谨的成型逻辑,围绕金属液的注入、成型、冷却、脱模全流程,构建起分工明确、协同运作的组件体系。不同类型的压铸模具,虽因产品结构、工艺需求存在细节差异,但重心组件的功能逻辑始终保持一致,共同保障压铸过程的稳定与高效。
加工压铸模具过程中,需根据压铸产品的材质与生产需求,合理调整加工工艺,确保模具适配压铸生产工况。对于铝合金压铸模具,需注重模具的耐热疲劳性与耐磨性,选用H13热作模具钢,热处理后硬度控制在HRC44-52,同时优化冷却系统设计,避免模具因高温出现变形与磨损;对于锌合金压铸模具,可选用性价比更高的模具材料,同时调整浇口与排气孔的尺寸,确保金属液填充顺畅。模具的不同部位需采用差异化的加工工艺,型芯、型腔等直接接触金属液的部位,需进行精细化加工与表面强化处理,提升耐磨性与耐高温性;模架等辅助部件,可选用普通碳素钢,兼顾性能与成本。加工过程中,需注重模具的排气设计,排气孔需尽量宽而薄,根据压铸材质调整尺寸,确保压铸过程中产生的气体顺利排出,减少压铸件气孔缺陷,同时做好模具的表面处理,通过抛光、氮化等工艺,提升模具的使用寿命与压铸件表面质量。模具的滑块和斜顶机构是解决倒扣结构脱模问题的常用方案,但会增加模具复杂度。
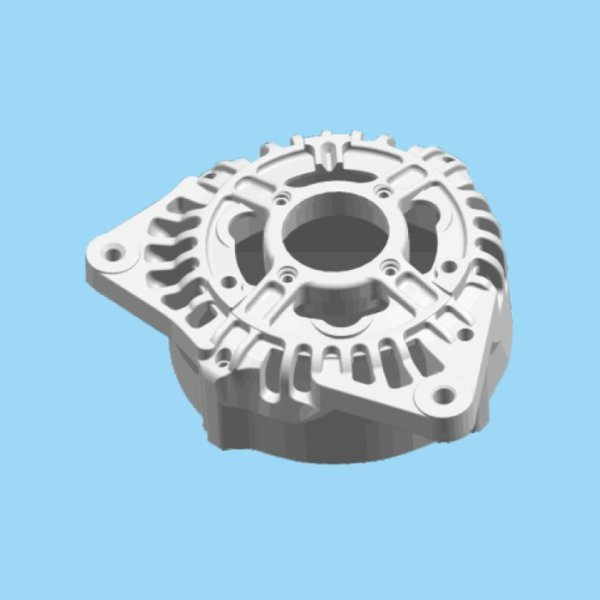
精密压铸模具的加工对设备精度与工艺水平提出了更高要求,需依托加工设备与专业的技术团队,实现模具各部位的精细加工。加工过程中,CNC加工中心可实现复杂型腔的自动化加工,提升加工精度与效率,五轴联动加工中心可处理模具的复杂曲面,避免多次装夹导致的误差,确保加工精度。电火花加工可用于模具细微部位的加工,通过电蚀作用实现高精度成型,线切割加工可用于模具零件的高精度切割,精度可达正负0.005mm,满足细微部位的加工要求。材料选择方面,需选用高纯度的模具钢,减少材质中的杂质,确保材料性能均匀,对于高精度压铸模具,可选用S136模具钢,这类材料具备优异的抛光性与尺寸稳定性,能满足严苛的精度要求。加工过程中,需采用三次元检测设备进行全程检测,实时监控加工精度,及时调整加工参数,同时做好加工过程的质量记录,确保模具质量可追溯,终生产出符合要求的精密压铸模具。铝合金压铸模具的快速实验模方案,能将新品开发的验证周期缩短50%以上。河南压铸模具哪家好
照明行业的铝合金散热器压铸模具,可一体成型密集导流筋,大幅提升产品的导热效率。北仑区销售压铸模具价格
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个北仑区销售压铸模具价格

- 上海机械压铸模具公司 2026-10-31
- 广东铝压铸模具结构 2026-10-31
- 浙江铝压铸模具生产厂家 2026-10-31
- 福建整套压铸模具多少钱 2026-10-31
- 北京加工压铸模具价格 2026-10-31
- 北京汽车压铸模具技术指导 2026-10-31
- 福建汽车压铸模具制造 2026-10-30
- 浙江销售压铸模具 2026-10-30



- 01 防爆无线充电机器人尺寸
- 02 河南机械压铸模具结构
- 03 河北无载分接开关报价
- 04 山东低压矿山配电柜直供
- 05 江苏国产海林温控器特点
- 06 四川什么是水文水利是什么
- 07 湖州电路板控制方式
- 08 西安美规UL认证变压器非标定制
- 09 密集型母线槽全国厂家
- 10 江苏耐高温锂电池保护板设备