福建机械压铸模具厂家
关键词: 福建机械压铸模具厂家 压铸模具

 2026.11.01
文章来源:
随着制造业向化、智能化、绿色化转型,铝压铸模具也面临着新的机遇与挑战,技术革新成为推动行业发展的重心动力。未来,铝压铸模具将朝着高精度、长寿命、智能化、绿色化的方向加速发展,不断满足制造对模具性能的更高要求。高精度与长寿命是铝压铸模具的重心发展方向。随着航空航天、新能源汽车、3C等领域对压铸件精度和质量的要求不断提升,模具的精度和寿命成为关键竞争力。未来,模具制造将进一步提升加工精度,采用超精密加工技术、纳米级表面处理技术,将模具型腔的尺寸精度控制在微米级,表面粗糙度降至纳米级,满足高精度压铸件的成型需求。同时,通过研发新型模具材料,如高性能热作模具钢、陶瓷基复合材料、金属基复合材料等,提升模具的耐热性、耐磨性和抗热疲劳性,延长模具寿命,目标是将模具寿命从目前的数万次提升至数十万次甚至更高,降低模具更换频率,提高生产效率。一模多腔的模具设计能显著提高生产效率,但对各腔的平衡性提出了更高要求。福建机械压铸模具厂家
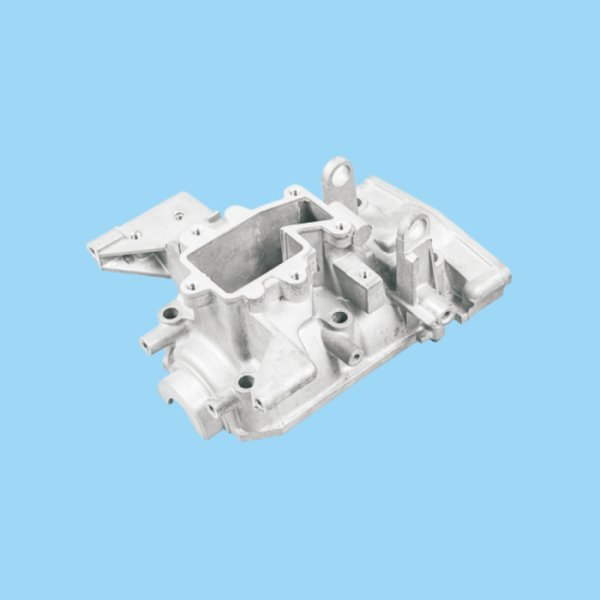
针对模具的失效形式,科学的维护策略是延长模具寿命的重心。首先是模具的日常维护,包括模具的清洁、润滑和检查。每次压铸生产结束后,需及时清理模具表面的铝屑、油污和冷却水残留,防止杂质堆积导致模具表面磨损或腐蚀;定期对模具的导向部件、顶出部件、滑块等运动部件进行润滑,减少摩擦阻力,防止部件卡滞;每次开机前,需对模具进行全方面检查,包括型腔表面是否有裂纹、磨损,导向系统是否顺畅,顶出系统是否正常,冷却系统是否漏水,温控系统是否正常工作等,及时发现并排除潜在故障。其次是模具的定期保养,包括模具的拆卸检查、易损件更换和修复。北仑区压铸模具技术指导选用高耐热疲劳性的模具钢材,是延长铝合金压铸模具使用寿命的重心前提。
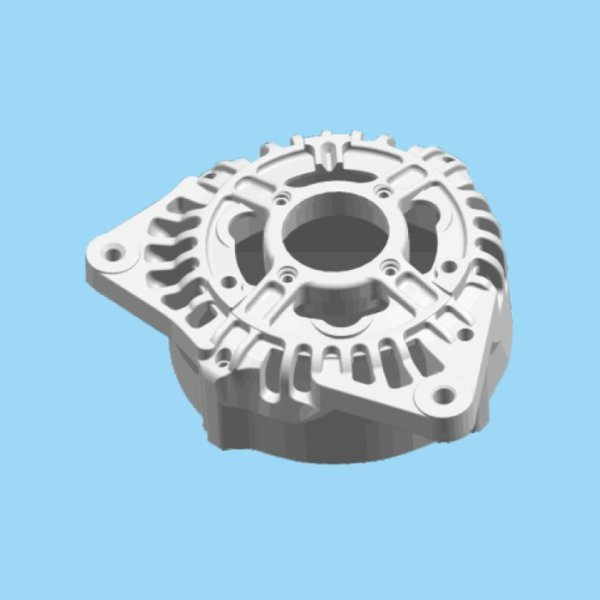
铝合金压铸的重心要求是快速冷却,因此冷却通道的设计至关重要,需根据型腔的温度分布特点,合理布局冷却通道的位置、直径和间距,通过循环冷却水实现型腔的快速降温,缩短成型周期,同时保证压铸件的组织致密,提升力学性能。对于结构复杂、壁厚不均的压铸件,还需采用点冷、深冷等特殊冷却方式,对局部高温区域进行精细控温,避免因冷却不均导致的变形、缩孔等缺陷。此外,在模具启动阶段,需通过加热装置对模具进行预热,防止低温模具与高温铝合金液接触时产生热冲击,导致模具开裂,温度传感器则实时监测模具温度,为温控系统提供反馈,实现精细控温。支撑系统是模具的结构基础,由模架、模板、支撑块等部件构成,为各重心组件提供安装支撑和刚性保障。模架作为模具的骨架,需具备足够的强度和刚性,承受压铸过程中的高压冲击力,防止模具变形;模板用于固定定模镶块和动模镶块,确保二者在高压下保持稳定;支撑块则用于支撑动模部分,防止动模在高压作用下发生变形,保障顶出系统的稳定性。支撑系统的设计需充分考虑压铸机的压力参数和压铸件的成型需求,合理选择模架的规格和材料,确保模具整体刚性满足工况要求。
压铸模具加工需结合材料特性与加工工艺,实现模具性能与加工成本的平衡,满足不同客户的需求。对于小批量、高精度的压铸模具,可选用P20预硬模具钢,这类材料可加工性好,能快速完成加工,缩短交付周期,同时通过精细化加工确保精度达标;对于大批量、长期使用的压铸模具,需选用H13热作模具钢等高性能材料,搭配表面强化处理,提升模具的耐磨性与使用寿命,降低长期使用成本。加工过程中,需合理选择加工设备与工艺,对于简单型腔的模具,可采用普通加工设备,降低加工成本;对于复杂型腔的模具,需采用精密加工设备,确保加工精度。此外,需注重模具的可维护性,在加工过程中预留合理的维护空间,便于后续模具的保养与修复,延长模具使用寿命,降低使用成本。同时,做好加工过程的质量管控,减少返工率,确保模具质量稳定,提升客户满意度。模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。
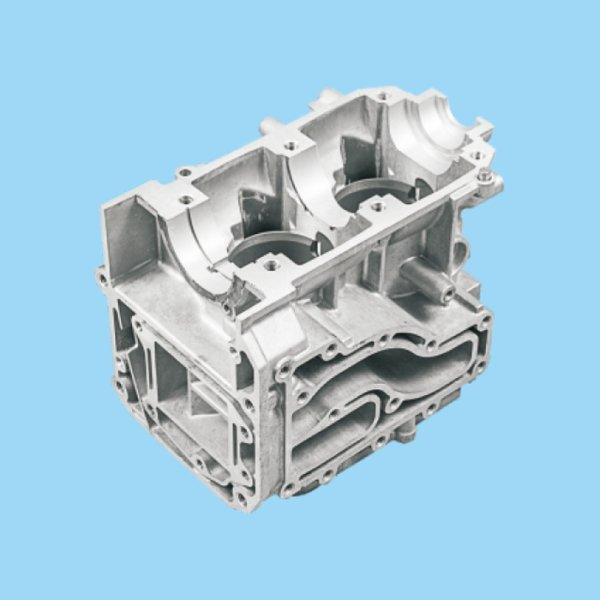
加工压铸模具是一项技术密集型工作,需结合先进的加工设备与成熟的工艺经验,实现模具性能与加工效率的双重提升。随着制造业的发展,压铸模具的精度要求不断提高,加工过程中需引入五轴联动加工中心、精密磨削设备等设备,提升复杂型腔的加工精度与效率,同时采用模流分析技术,优化模具设计与加工方案,提前规避成型风险。材料选择方面,除了传统的模具钢,铍铜、硬质合金等特殊材料也逐渐应用于压铸模具加工,铍铜具备优异的导热性与抛光性,适用于需要快速散热的模具部位,硬质合金具备较高的耐磨性,适用于高磨损场景。加工流程中,需注重各环节的协同配合,模架加工、模芯加工、零部件加工需同步推进,确保各部件精细适配,装配阶段需严格按照规范操作,对准编号与方向,避免装配错位。试模阶段需密切关注模具的运行状态,检测压铸件的质量,及时调整模具的浇口、排气孔等部位,确保模具能稳定生产出合格产品。铝压铸模具的定模和动模配合精度直接关系到飞边大小和铸件的尺寸一致性。山东铝压铸模具哪家好
模具的分型面设计需要兼顾脱模方便和产品外观质量,是模具设计的关键环节。福建机械压铸模具厂家
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个福建机械压铸模具厂家

- 上海机械压铸模具公司 2026-10-31
- 广东铝压铸模具结构 2026-10-31
- 浙江铝压铸模具生产厂家 2026-10-31
- 福建整套压铸模具多少钱 2026-10-31
- 北京加工压铸模具价格 2026-10-31
- 北京汽车压铸模具技术指导 2026-10-31
- 福建汽车压铸模具制造 2026-10-30
- 浙江销售压铸模具 2026-10-30



- 01 防爆无线充电机器人尺寸
- 02 河南机械压铸模具结构
- 03 河北无载分接开关报价
- 04 山东低压矿山配电柜直供
- 05 江苏国产海林温控器特点
- 06 四川什么是水文水利是什么
- 07 湖州电路板控制方式
- 08 西安美规UL认证变压器非标定制
- 09 密集型母线槽全国厂家
- 10 江苏耐高温锂电池保护板设备