浙江铝合金压铸模具批发
关键词: 浙江铝合金压铸模具批发 压铸模具

 2026.01.23
文章来源:
机械压铸模具作为现代制造业的重心装备,其技术水平直接反映了一个国家的制造实力。从传统的经验设计到基于CAE仿真的科学设计,从普通热作模具钢到特种高温合金,从手动操作到智能监测,机械压铸模具的发展历程是制造业技术革新的缩影。面对全球制造业竞争的加剧与**制造领域的需求升级,我国模具行业需突破关键重心技术,提升模具的智能化、绿色化与**化水平,摆脱对进口模具的依赖。同时,需加强产学研合作,推动新材料、新工艺、新技术的研发与应用,培养专业的模具设计与制造人才。压铸模具的预热工艺,可减少模具温差,避免铸件出现裂纹缺陷。浙江铝合金压铸模具批发
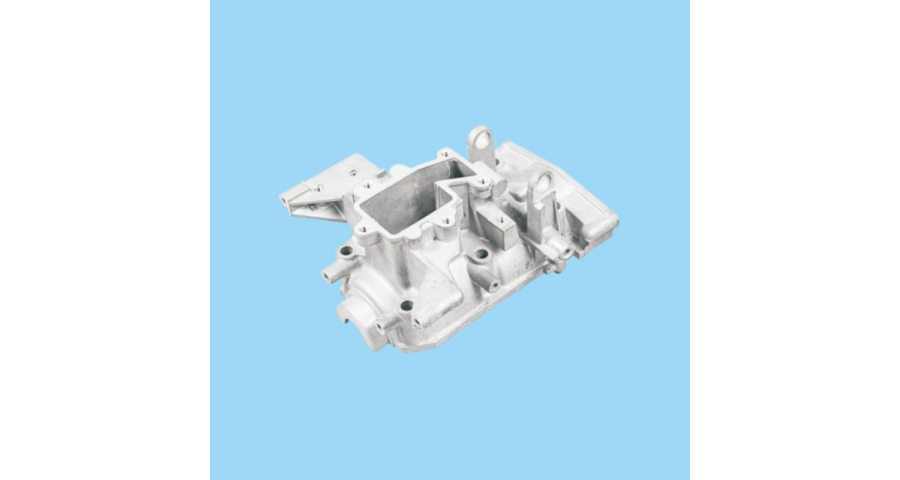
零部件配合精度:模具由众多零部件组成,它们之间的配合精度直接影响整个模具的稳定性。例如,导柱与导套的配合间隙过大,会导致模具在开合过程中晃动,定位不准;而间隙过小,则会增加摩擦阻力,加速磨损,甚至可能出现卡死现象。同样,滑块与导轨、镶块与模板等关键部位的配合也必须严格按照设计要求进行装配,确保各个动作的准确性和流畅性。一般来说,导柱与导套的配合间隙应根据模具的大小和使用工况,控制在 0.02 - 0.05mm 之间。广东铝压铸模具技术指导模具温度控制直接影响产品缩孔率,需通过模温机维持200-300℃的工作范围。
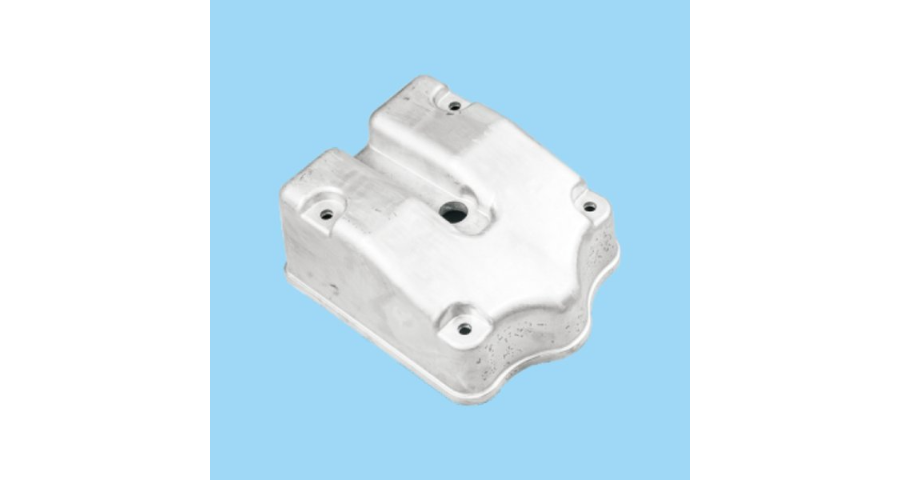
表面强化处理:除了常规的淬火回火外,还可以对模具表面进行强化处理,如氮化、TD 处理、PVD 涂层等。这些表面处理方法可以在模具表面形成一层高硬度、耐磨、耐腐蚀的化合物层,有效提高模具的使用寿命和稳定性。例如,氮化处理后的模具表面硬度可达 950 - 1200HV,能够明显降低金属液与模具表面的粘附倾向,减少摩擦力,提高脱模效率。同时,这层氮化层还能在一定程度上阻止氧气和水分与模具基体的接触,起到防腐作用。欢迎广大客户致电咨询。
型腔系统是模具中直接形成铸件外形的部分,由动模型腔与定模型腔组成,其尺寸精度与表面质量直接决定了压铸件的较终精度。型腔的设计需基于铸件的三维模型,结合金属液的流动特性与凝固规律,避免出现尖角、壁厚突变等易导致成型缺陷的结构。对于复杂型腔的设计,需采用“分型设计”思路,即将型腔拆分为动模与定模两部分,确保铸件能够顺利脱模。例如,汽车发动机缸体的型腔需设计多个分型面,以适配其复杂的内部油路与气道结构。同时,型腔表面需进行抛光处理,一般要求表面粗糙度Ra≤0.8μm,减少金属液流动阻力,提升铸件表面光洁度。型腔的磨损是模具失效的主要原因之一,因此在制造时需采用强高度材料与强化工艺。例如,大型铝合金压铸模具的型腔通常采用H13热作模具钢,经淬火回火处理后硬度可达HRC42-48,同时表面进行氮化处理,提升耐磨性与抗腐蚀性。多材料压铸模具需解决不同金属间的界面结合问题,如铝-钢复合压铸。
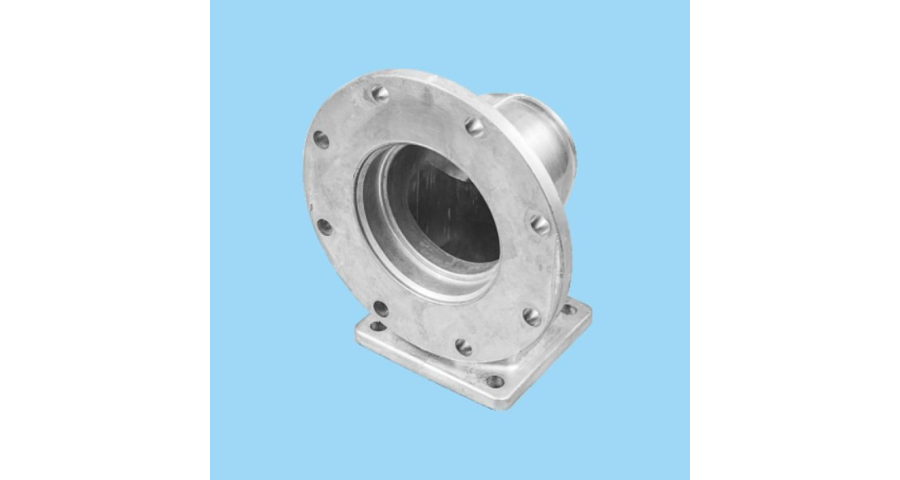
航空航天领域的机械压铸模具以耐高温、强高度、高可靠性为重心要求,主要用于生产发动机叶片、机身结构件、燃料舱等关键零部件。该领域的压铸件通常采用钛合金、高温合金等难加工材料,成型温度高达1000℃以上,对模具的材料与制造工艺提出了极端要求。航空航天压铸件的质量要求极为严格,需通过X光探伤、超声波检测等无损检测手段,确保铸件内部无任何缺陷,因此模具的设计与制造需达到较高的精度。例如,航空发动机涡轮叶片的压铸模具,型腔尺寸精度需控制在±0.005mm,表面粗糙度Ra≤0.1μm,同时需采用真空排气技术与随形冷却系统,确保叶片的内部组织均匀、力学性能优异。由于航空航天领域的生产批量较小,但对模具的定制化要求高,模具制造成本昂贵,一套涡轮叶片压铸模具的成本可达数百万元。因此,该领域的模具通常采用特种材料与先进制造工艺,如3D打印随形冷却水道、激光熔覆表面强化等,以提升模具的性能与寿命。冷却水道布局是模具设计的重心,通过优化热平衡延长模具寿命并提升产品合格率。广东压铸模具哪家好
定期维护保养可以延长使用寿命并保持良好工作状态,减少停机时间带来的损失。浙江铝合金压铸模具批发
随着计算机技术和人工智能技术的不断发展,压铸模具的智能化设计将成为未来的发展趋势。通过采用计算机辅助设计(CAD)、计算机辅助工程(CAE)和计算机辅助制造(CAM)等技术,结合人工智能算法,可以实现压铸模具的自动化设计、优化设计和智能仿真分析。智能化设计能够大幅度缩短模具设计周期,提高设计质量,降低设计成本,同时还可以根据不同的压铸件要求,快速生成比较好的模具设计方案。为了满足压铸模具对更高性能的要求,新型模具材料的应用将不断拓展。浙江铝合金压铸模具批发

- 上海机械压铸模具公司 2026-10-31
- 广东铝压铸模具结构 2026-10-31
- 浙江铝压铸模具生产厂家 2026-10-31
- 福建整套压铸模具多少钱 2026-10-31
- 北京加工压铸模具价格 2026-10-31
- 北京汽车压铸模具技术指导 2026-10-31
- 福建汽车压铸模具制造 2026-10-30
- 浙江销售压铸模具 2026-10-30



- 01 防爆无线充电机器人尺寸
- 02 河南机械压铸模具结构
- 03 河北无载分接开关报价
- 04 山东低压矿山配电柜直供
- 05 江苏国产海林温控器特点
- 06 四川什么是水文水利是什么
- 07 湖州电路板控制方式
- 08 西安美规UL认证变压器非标定制
- 09 密集型母线槽全国厂家
- 10 江苏耐高温锂电池保护板设备