重庆本地线切割机床经销商
关键词: 重庆本地线切割机床经销商 线切割机床

 2026.08.05
文章来源:
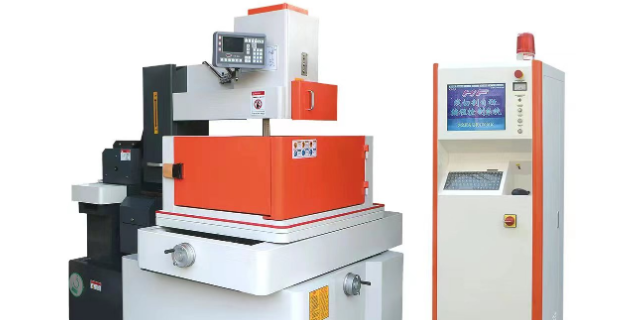
线切割机床(WirecutElectricalDischargeMachining简称WEDM),属电加工范畴,线切割机也于1960年发明于前苏联,其基本物理原理是自由正离子和电子在场中积累,很快形成一个被电离的导电通道。线切割机床是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。与一般切割加工相比,线切割加工的金属去除率低,因此加工成本高,不适合形状简单的大批量零件加工。线切割机床日常维护事项.重庆本地线切割机床经销商
线切割机床
线切割机漏电是一种非常危险的情况,需要立即采取措施进行排查和修复。以下是切割机漏电的应急处理方法:立即切断电源:发现切割机漏电后,首先要迅速切断电源,以免造成人身伤害。检查电源线路:检查切割机的电源线路是否存在损坏、老化或接线松动等问题,及时更换或紧固电线。检查地线:确保切割机的接地电阻符合要求,并检查接地线路是否正常连接。检查设备绝缘性能:使用万用表等工具检查切割机的绝缘电阻是否达到标准值,如发现问题,需要进行维修或更换。检查设备内部元件:如果以上方法仍不能解决漏电问题,可能是设备内部元件老化或故障所致,需要专业维修人员进行维修。。雅安市自动穿丝线切割机床生产厂家线切割机床故障现象 可能原因 排除方法.
线切割机床的“导轮组件”是运丝系统中对精度影响较大的机械部件。导轮的V形槽或圆弧槽将电极丝限制在固定的空间位置,导轮的径向跳动和端面跳动直接复现在电极丝的运动轨迹上。一只精密导轮的径向跳动通常要求控制在几个微米以内。当导轮因长期使用而磨损、或因轴承损坏而转动不灵活时,电极丝在切缝中的位置就失去稳定,加工出的零件垂直度和尺寸一致性都会下降。导轮属于线切割机床的易损件,正常使用寿命约数百至一千余小时,需根据加工强度和材质定期更换。一些用户为了节省成本,使用低价非原厂导轮,但其V形槽的圆度和表面硬度往往达不到要求,反而加速电极丝磨损,综合成本更高。
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。和锯床切割相比,线切割机床切割精度更高,可加工更复杂的形状,材料损耗更少。
数控机床数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主要组成部分,也是机床的硬件,是机床的重要机械附件部分,也是容易通过肉眼直观看到的部分,包括床身及底座铸件、主轴及变速箱、导轨及滑台、润滑、排屑及冷却等部分。传动系统传动系统是数控机床的重要“脉络”,主导机床各部分的有序进行及完成机床的工作使命,他包括刀具、传动机械和辅助动力系统。(1)就刀具部分而言,包括保护装置、刀库和换刀装置;(2)作为传动系统的第二大组成——传动机械包括滚珠丝杆、直线导轨和蜗杆副三个部分;(3)辅助动力系统则包含液压系统和启动系统两个部分,这两个部分是数控机床的动力所在。数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床相当有感性左右的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,(1)驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;(2)控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。和二手翻新设备相比,全新线切割机床性能更稳定,没有隐性故障,使用寿命也更长。四川实验室线切割机床批发价格
家电行业加工家电外壳模具、内部结构件与五金配件,线切割机床可提升生产效率。重庆本地线切割机床经销商
1、输入输出装置输入装置可将不同加工信息传递于计算机。在数控机床产生的初期,输入装置为穿孔纸带,现已趋于淘汰;目前,使用键盘、磁盘等,方便了信息输入工作。输出指输出内部工作参数(含机床正常、理想工作状态下的原始参数,故障诊断参数等),一般在机床刚工作状态需输出这些参数作记录保存,待工作一段时间后,再将输出与原始资料作比较、对照,可帮助判断机床工作是否维持正常。2、数控装置数控装置是数控机床的与主导,完成所有加工数据的处理、计算工作,终实现数控机床各功能的指挥工作。它包含微计算机的电路,各种接口电路、CRT显示器等硬件及相应的软件。3、可编程控制器即PLC,它对主轴单元实现控制,将程序中的转速指令进行处理而控制主轴转速;管理刀库,进行自动刀具交换、选刀方式、刀具累计使用次数、刀具剩余寿命及刀具刃磨次数等管理;控制主轴正反转和停止、准停、切削液开关、卡盘夹紧松开、机械手取送刀等动作;还对机床外部开关(行程开关、压力开关、温控开关等)进行控制;对输出信号(刀库、机械手、回转工作台等)进行控制。重庆本地线切割机床经销商

- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
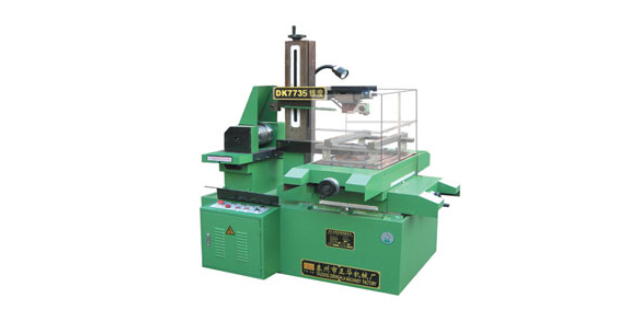
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17
- 眉山电火花中走丝线切割机床推荐厂家 2026-10-17
- 模具加工中走丝线切割机床一台多少钱 2026-10-17
- 资阳电火花线切割机床维修改造 2026-10-16



- 01 AccuFat系列体组分检测原理
- 02 多协议适配中台厂商
- 03 揭阳SA8000验厂业务流程
- 04 开州区工厂AI营销年费是多少
- 05 松原外包代理记账包含
- 06 晋宁区GEO优化哪家靠谱
- 07 南平本地线上营销服务价格
- 08 数据泄露通知法欧盟出海合规
- 09 杭州别墅鱼池改造公司推荐
- 10 宜宾石油化工工程过控公司哪家好