广东自动压铸模具厂家
关键词: 广东自动压铸模具厂家 压铸模具

 2026.10.23
文章来源:
随着制造业向化、智能化、绿色化转型,铝压铸模具也面临着新的机遇与挑战,技术革新成为推动行业发展的重心动力。未来,铝压铸模具将朝着高精度、长寿命、智能化、绿色化的方向加速发展,不断满足制造对模具性能的更高要求。高精度与长寿命是铝压铸模具的重心发展方向。随着航空航天、新能源汽车、3C等领域对压铸件精度和质量的要求不断提升,模具的精度和寿命成为关键竞争力。未来,模具制造将进一步提升加工精度,采用超精密加工技术、纳米级表面处理技术,将模具型腔的尺寸精度控制在微米级,表面粗糙度降至纳米级,满足高精度压铸件的成型需求。同时,通过研发新型模具材料,如高性能热作模具钢、陶瓷基复合材料、金属基复合材料等,提升模具的耐热性、耐磨性和抗热疲劳性,延长模具寿命,目标是将模具寿命从目前的数万次提升至数十万次甚至更高,降低模具更换频率,提高生产效率。压铸模具表面氮化处理,硬度达HV1000,耐磨性提升3倍。广东自动压铸模具厂家
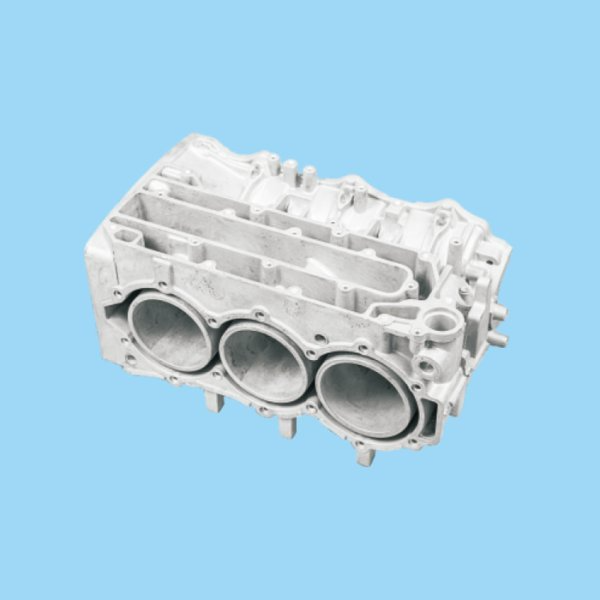
模架是模具的基础框架,承担着支撑、定位、安装各类重心组件的重心功能,其结构强度与精度直接决定了模具的整体稳定性。模架通常由定模座板、动模座板、定模板、动模板、支撑板等关键部件构成,通过高强度螺栓与压铸机固定连接,形成稳定的受力体系。定模板与动模板合模后,构成封闭的型腔空间,是金属液成型的重心区域,二者的合模精度直接决定了压铸件的尺寸精度,因此模架的导向机构,如导柱、导套,需采用高精度配合,确保合模时的同心度与重复定位精度,避免因错位导致压铸件出现飞边、错位等缺陷。福建压铸模具多少钱真空压铸模具通过消除气孔缺陷,将铸件致密度提高至98%以上。
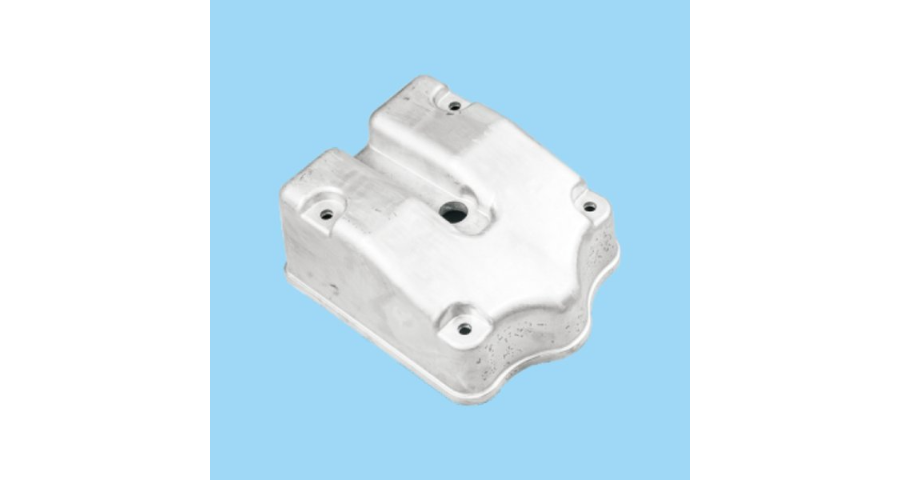
温控系统是维持模具热平衡的重心装置,压铸过程中,模具需保持在适宜的温度范围内,温度过高会导致模具材料软化、粘模,影响模具寿命与产品表面质量;温度过低则会导致金属液流动性下降,出现欠铸、冷隔等缺陷。温控系统通常采用水、油等介质作为冷却或加热载体,通过在模具内部设置循环通道,精细控制模具各区域的温度。对于大型复杂模具,还会采用分区温控的方式,针对不同区域的热负荷差异,单独调节温度,确保模具整体温度均匀,保障压铸过程的稳定性。
压铸模具加工是一项综合性的制造工程,需融合材料学、机械加工、热处理等多领域技术,每一个环节的工艺选择都直接影响模具的终性能。材料选型是加工的基础,需根据压铸产品的材质、生产批量、精度要求综合考量,对于大批量生产的压铸模具,除选用质量模具钢外,还需通过表面渗氮、渗碳等强化处理,进一步提升模具的表面硬度与抗磨损能力,延长模具使用寿命。加工流程中,热处理工艺不可或缺,粗加工后的淬火、回火处理可有效提升模具钢的硬度与韧性,减少模具在使用过程中的磨损与开裂风险,热处理过程中需严格控制加热温度、冷却速率等参数,做好数据记录,为后续模具加工积累经验。精加工阶段,需注重表面处理技术的应用,通过抛光、氮化等工艺,降低型腔表面粗糙度,提升模具的耐腐蚀性能,同时减少金属液与模具的粘连,便于压铸件脱模。此外,加工过程中需注重环保与安全,合理处理加工废料,规范操作加工设备,确保加工过程有序开展。新能源汽车大型一体化压铸模具,能将数十个零散零件集成成型,省去大量焊接装配工序。
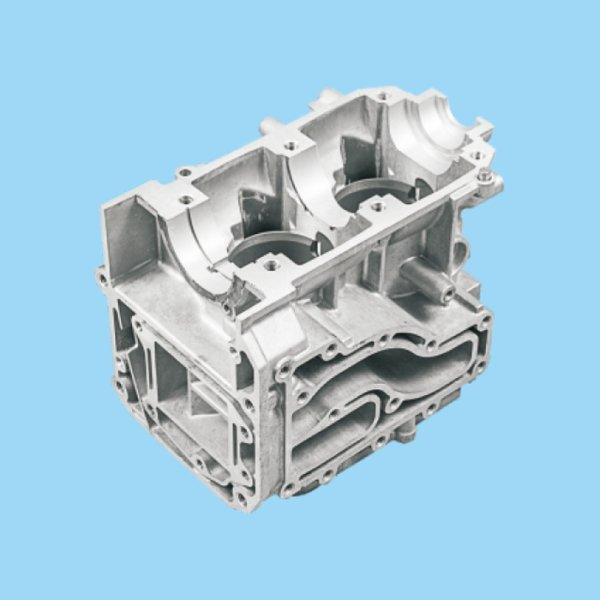
铝合金压铸的重心要求是快速冷却,因此冷却通道的设计至关重要,需根据型腔的温度分布特点,合理布局冷却通道的位置、直径和间距,通过循环冷却水实现型腔的快速降温,缩短成型周期,同时保证压铸件的组织致密,提升力学性能。对于结构复杂、壁厚不均的压铸件,还需采用点冷、深冷等特殊冷却方式,对局部高温区域进行精细控温,避免因冷却不均导致的变形、缩孔等缺陷。此外,在模具启动阶段,需通过加热装置对模具进行预热,防止低温模具与高温铝合金液接触时产生热冲击,导致模具开裂,温度传感器则实时监测模具温度,为温控系统提供反馈,实现精细控温。支撑系统是模具的结构基础,由模架、模板、支撑块等部件构成,为各重心组件提供安装支撑和刚性保障。模架作为模具的骨架,需具备足够的强度和刚性,承受压铸过程中的高压冲击力,防止模具变形;模板用于固定定模镶块和动模镶块,确保二者在高压下保持稳定;支撑块则用于支撑动模部分,防止动模在高压作用下发生变形,保障顶出系统的稳定性。支撑系统的设计需充分考虑压铸机的压力参数和压铸件的成型需求,合理选择模架的规格和材料,确保模具整体刚性满足工况要求。电动工具领域的铝合金压铸模具,能生产出兼顾轻量化与抗冲击性的高强度结构件。广东压铸模具制造
压铸模具与工业机器人联动,实现全自动化取件与喷涂作业。广东自动压铸模具厂家
加工压铸模具需兼顾精度、强度与耐用性,结合不同的模具类型制定差异化的加工方案,确保模具适配各类压铸场景。对于结构复杂、易变形的压铸模具,需采用特殊的加工流程,从锻造、球化退火开始,经过多次粗加工与应力释放退火,减少模具变形风险,再进行淬火、回火处理,后续通过机床加工、电动加工等环节逐步细化,进行氮化处理提升表面硬度。对于常规压铸模具,加工流程相对简化,但同样需注重关键环节的把控,毛坯锻造采用六面锻造方法,反复绘制确保材质均匀,粗加工后进行应力释放退火,再经过精加工、热处理等环节,保障模具性能。加工过程中,冷却系统的加工尤为关键,需合理设计冷却水道的位置与孔径,确保模具在压铸过程中温度分布均匀,避免局部过热导致模具变形。同时,浇口与排气孔的加工需严格遵循规范,根据压铸材质的不同调整尺寸,锌合金压铸浇口通常控制在0.3-0.5mm,排气孔控制在0.06-0.1mm,确保金属液填充顺畅,减少压铸件气孔、飞边等缺陷。广东自动压铸模具厂家

- 浙江精密压铸模具技术指导 2026-09-26
- 上海压铸模具供应 2026-09-26
- 福建压铸模具公司 2026-09-26
- 福建铝合金压铸模具多少钱 2026-09-26
- 北京自动压铸模具价格 2026-09-26
- 宁波汽车压铸模具技术指导 2026-09-26
- 山东加工压铸模具供应 2026-09-26
- 宁波销售压铸模具价格 2026-09-26


- 01 江西纺织控制仪表功能
- 02 南宁铝合金铜包铝价格
- 03 宿迁车间电容柜维修一站式服务
- 04 重庆工频耐压试验装置多少钱
- 05 金华安全区域检测防爆传感器
- 06 新疆工业UPS不间断电源厂家直销
- 07 苏州震动电机分销商
- 08 安徽汇川原厂直供机器人售后保障顶升设备
- 09 宁波铝压铸模具制造
- 10 福建防水海林温控器