宁波铝压铸模具制造
关键词: 宁波铝压铸模具制造 压铸模具

 2026.10.23
文章来源:
顶出系统是保障压铸件顺利脱模的关键装置,在模具开模后,通过机械或液压动力,将成型后的压铸件从型芯或型腔中顶出,避免压铸件因冷却收缩粘附在模具上,导致脱模失败或产品变形。顶出系统主要由顶针、顶块、推板、顶出板、顶出杆等部件构成。顶针是较常用的顶出部件,通过均匀分布在压铸件表面的顶针点,将顶出力分散传递到压铸件上,避免因局部受力过大导致产品变形;顶块适用于成型面积较大或结构复杂的压铸件,能够提供更大的顶出面积与更强的顶出力;推板则适用于薄壁类压铸件,通过整体推板的方式实现均匀顶出,避免顶针痕迹影响产品外观。顶出系统的设计需精细控制顶出力的大小、顶出位置的分布与顶出速度的匹配,确保顶出过程平稳、可靠,同时避免因顶出不当导致压铸件变形或损伤。压铸模具与物联网连接,实现生产数据实时采集与分析。宁波铝压铸模具制造
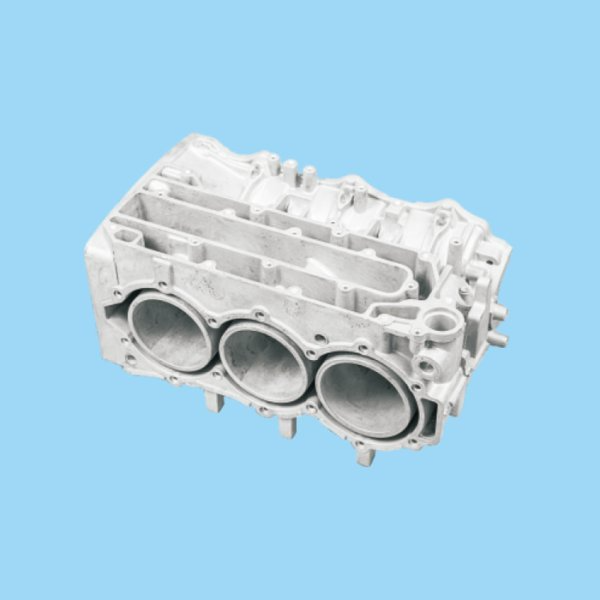
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个河南精密压铸模具哪家好模具的滑块和斜顶机构是解决倒扣结构脱模问题的常用方案,但会增加模具复杂度。
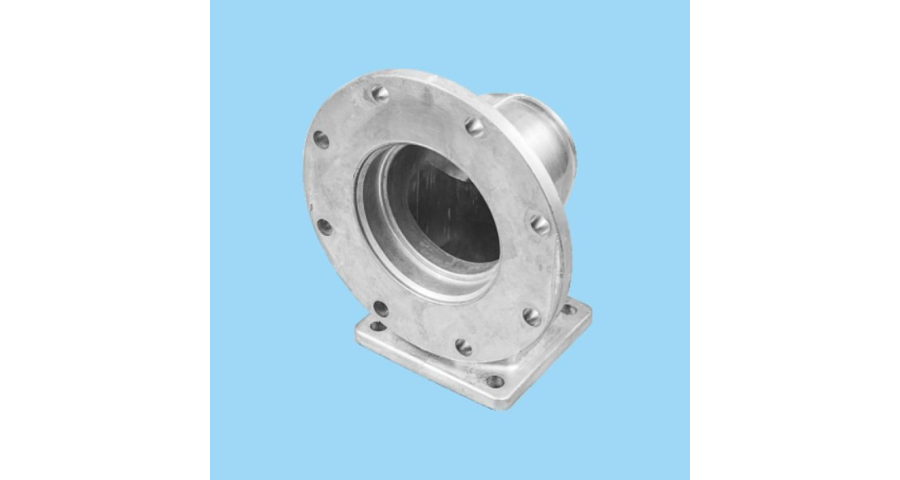
传统钻孔直水道受加工限制,距离型腔远近不一,温度场不均匀。3D 打印金属随形冷却镶件,可以让冷却水道沿着产品轮廓均匀布置,大幅改善冷却效率,降低模具温差,减少热疲劳,缩短生产节拍,降低铸件气孔缺陷。目前随形冷却在压铸模具逐步落地,成本仍然偏高,未来随着金属 3D 打印技术成熟,应用会持续扩大。现在压铸模具全生命周期数字化逐步普及:产品阶段模流仿真、模具结构有限元分析;加工阶段数字化 CNC;生产阶段模具在线监测,在模具内部植入温度、压力传感器,实时采集型腔温度、压力数据,联动压铸机自动调整参数,实现智能生产。模具状态在线监测,提前预警裂纹、过热风险,实现预测性维护,由故障后维修转为预防性维护。
从汽车引擎的缸体,到3C产品轻薄的外壳,再到航空航天器件的精密部件,铝合金压铸件以轻量化、强高度、易成型的优势,渗透进现代工业的每一处脉络。而支撑这些复杂部件高效诞生的重心,正是铝压铸模具——它不*是铝合金熔液成型的“母胎”,更是连接材料特性、工艺设计与终端需求的精密纽带,决定着压铸件的精度、效率与成本,堪称现代制造业的“精密制造引擎”。铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。压铸模具型腔表面激光熔覆,修复层与基体结合强度达450MPa。
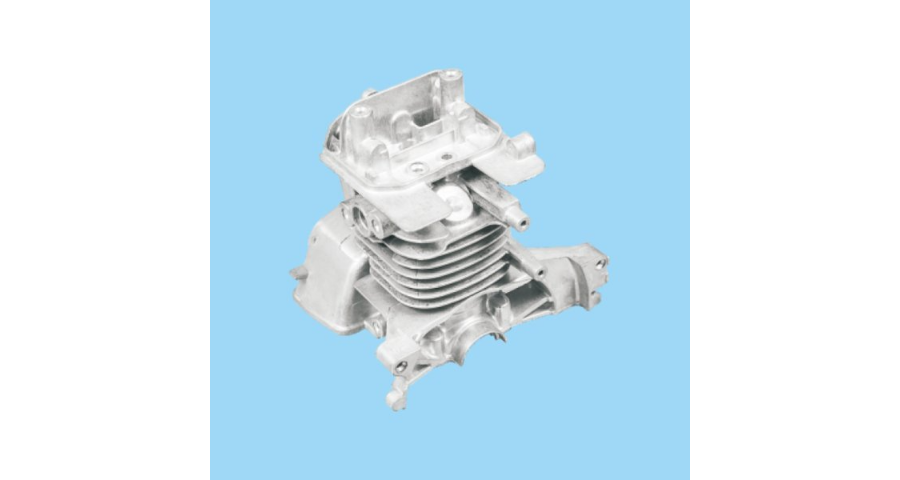
压铸模具的加工需兼顾强度与韧性,通过科学的工艺设计与严格的加工管控,确保模具在长期高温、高压的压铸环境中稳定运行。加工过程中,模具钢的热处理是关键环节,粗加工后进行淬火处理,可提升模具钢的硬度,后续的回火处理可消除淬火应力,提升模具的韧性,避免模具在使用过程中出现脆裂。对于复杂型腔的模具,需采用镶件结构代替整体结构,减少模具变形风险,同时在模具的墙体与锋利拐角处采用圆角过渡,增加圆角半径,进一步提升模具的抗冲击能力。冷却系统的加工需兼顾均匀性,合理设计冷却水道的布局,确保模具在压铸过程中温度分布均匀,缩短成型周期,同时减少模具因热胀冷缩导致的变形。浇排系统的加工需根据压铸件的结构优化浇口位置与数量,搭配充足的排气槽,确保金属液均匀填充,减少压铸件气孔、缩松等缺陷,提升压铸件质量。铝压铸模具的定模和动模配合精度直接关系到飞边大小和铸件的尺寸一致性。河南精密压铸模具哪家好
氮化处理后的模具表面硬度明显提升,可抵御600℃以上高温铝液的长期冲刷磨损。宁波铝压铸模具制造
加工压铸模具需遵循标准化的加工流程,从备料、粗加工、热处理、精加工到装配、试模,每一个环节都需严格按照规范操作,确保模具质量稳定。备料阶段,需对模具钢进行锻造与球化退火处理,提升材料的致密性与可加工性,去除材料内部的应力,为后续加工奠定基础。粗加工阶段,主要完成模具的初步成型,通过铣床加工模坯的六面,保证垂直度与平行度,预留合理的精加工余量,同时完成部分孔位的粗加工。热处理阶段,根据模具钢的材质特性,制定合适的热处理工艺参数,确保模具硬度达到HRC48-52,同时控制模具变形量,热处理后需对模具进行精磨,修正变形误差。精加工阶段,利用CNC加工、电火花加工等设备,对模具的型腔、型芯、滑块等部位进行精密加工,确保尺寸误差控制在±0.01mm以内,表面粗糙度达到Ra0.4μm以下。装配阶段,需将各零部件精细装配,确保模具的密封性与运行顺畅性,试模阶段需模拟压铸生产工况,检测模具的性能与压铸件质量,及时修正加工缺陷。宁波铝压铸模具制造

- 上海压铸模具供应 2026-09-26
- 福建压铸模具公司 2026-09-26
- 福建铝合金压铸模具多少钱 2026-09-26
- 北京自动压铸模具价格 2026-09-26
- 宁波汽车压铸模具技术指导 2026-09-26
- 山东加工压铸模具供应 2026-09-26
- 宁波销售压铸模具价格 2026-09-26
- 山东铝压铸模具制造 2026-09-26


- 01 江西纺织控制仪表功能
- 02 南宁铝合金铜包铝价格
- 03 宿迁车间电容柜维修一站式服务
- 04 重庆工频耐压试验装置多少钱
- 05 金华安全区域检测防爆传感器
- 06 新疆工业UPS不间断电源厂家直销
- 07 苏州震动电机分销商
- 08 安徽汇川原厂直供机器人售后保障顶升设备
- 09 宁波铝压铸模具制造
- 10 福建防水海林温控器