巴中市大锥度线切割机床售后服务
关键词: 巴中市大锥度线切割机床售后服务 线切割机床

 2026.10.24
文章来源:
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。慢走丝线切割技术与功能,你知多少?巴中市大锥度线切割机床售后服务
线切割机床
老旧线切割机床的升级改造渠道匮乏,是很多中小加工厂的共性困扰。不少企业的设备机身结构还完好,只是控制系统老旧、驱动性能不足,加工效率跟不上订单需求,想升级改造却找不到合适的服务商。部分零散服务商的改造报价虚高,还没有售后保障,改造后设备稳定性差,出现问题找不到人负责;直接更换新设备则需要大额资金投入,给企业带来不小的资金压力。很多企业只能继续使用低效的老设备,眼睁睁看着产能不足错失订单,陷入进退两难的境地。成都市线切割机床批发价格线切割机床优化供电系统设计,同等加工负荷下能耗更低,帮助企业节省日常用电开支。
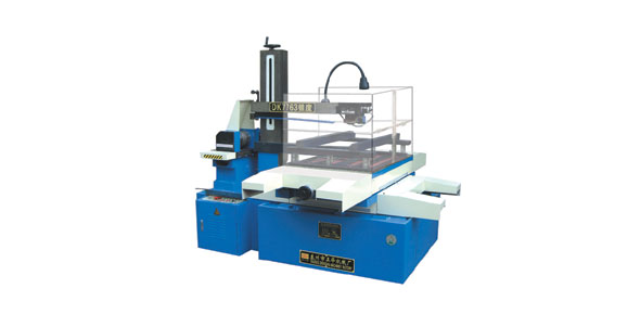
行业内存在 “线切割机床的功率越大,加工效率就越高” 的认知误区,实际上加工效率是脉冲参数、工件材质、钼丝张力、排屑效果共同作用的结果,盲目加大放电功率反而会带来负面影响。功率过高会导致钼丝过热易断,工件表面出现烧蚀痕迹,光洁度下降,还会加速导轮、导电块的损耗,缩短设备使用寿命。专业的工艺调试会根据工件材质与厚度匹配对应参数,在保证加工质量的前提下提升效率,合理优化参数可让线切割机床的加工效率提升 20% 左右,同时降低耗材损耗速度。
成都正川精机深耕川内电加工行业二十余年,搭建了完善的本地化快速服务体系,为线切割机床客户提供高效的售后响应与技术支持。川内多数区域的客户提交报修申请后,技术人员可 24 小时内上门处理,常规故障当场就能排查解决,相比外地品牌 48 小时以上的平均响应时长,能为客户减少 60% 以上的停机损失。公司在本地建有专属配件耗材仓库,常备全系列的设备配件与消耗品,无需等待外地调货,可快速完成故障部件更换。同时公司还提供线切割机床的定期保养、精度校准等增值服务,帮助客户做好设备日常维护,延长设备使用寿命,稳定加工品质,减少突发故障的概率。线切割机床兼容主流编程软件,图纸导入即可生成加工路径,适配不同类型的加工需求。
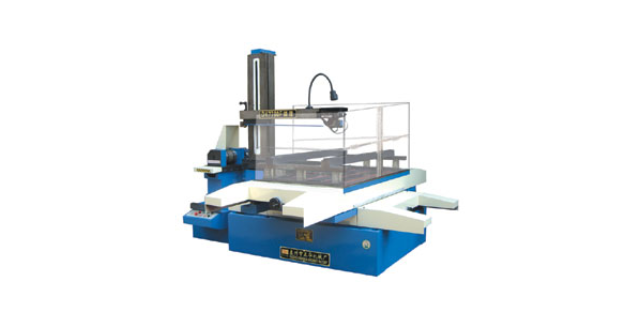
线切割机床的“锥度切割”功能,通过使电极丝倾斜一定角度,可加工模具的拔模斜度和上下异形零件。该功能由数控系统的U轴和V轴驱动上丝架导轮,在工作台X、Y轴运动的同时进行联动,实现电极丝的精确倾斜。锥度切割的精度保持性依赖于上、下导轮之间的相对位置精度,如果上导轮因轴承磨损产生径向跳动,或U、V轴的丝杠存在反向间隙,实际切割出的锥角与设定值之间会产生偏差。线切割机床在出厂时通常用精密量规校准上下导轮的垂直度和同心度,使用过程中需定期检查导轮状态并进行必要的维修改造,以确保锥度切割的精度。传统加工设备能耗高耗材贵增加运营成本,难道你没发现线切割机床更节能更省钱吗?伺服线切割机床生产厂家
升级后的线切割机床加工效率比普通机型提升 30% 左右,可有效缩短订单的交付周期。巴中市大锥度线切割机床售后服务
川内县域的中小加工企业,普遍面临线切割机床售后响应慢的痛点,多数品牌的服务商集中在省会城市,县域设备出现故障后,维修人员往返需要两到三天,期间设备完全停机,遇到急单只能外发加工,大幅增加生产成本。据行业调研数据,川内县域加工企业的设备故障平均响应时长超过 48 小时,年均因停机造成的产能损失占到总营收的 5% 以上,部分订单紧急的企业还会因交付延误支付违约金,进一步加重损失。很多企业为了减少停机影响,只能备用多余设备,又增加了设备投入成本。巴中市大锥度线切割机床售后服务

- 精密中走丝线切割机床厂家现货 2026-10-20
- 高速精密砂线机采购 2026-10-19
- 石墨砂线机品牌推荐 2026-10-19
- 眉山中走丝线切割机床推荐厂家 2026-10-19
- 数控智能砂线机怎么定价 2026-10-18
- DK7735快走丝线切割机床怎么样 2026-10-18
- 中走丝线切割机床哪个好 2026-10-18
- 眉山伺服中走丝线切割机床加工中心 2026-10-17



- 01 测绘无人机品牌
- 02 无锡功能测试治具哪家好
- 03 迪士尼验厂BSCI认证FSC认证BRC验厂SMETA认证认证流程验厂流程
- 04 青岛崂山引流视频营销电话多少
- 05 邢台申报专精特新代办企业
- 06 温州零售行业用什么金蝶软件哪家好
- 07 高唐高效B端拓客咨询热线
- 08 贵州入网许可大概多少钱
- 09 杭锦后旗上市企业全域营销托管
- 10 TMS对接ERP运输系统