杭州精密压铸模具制造
关键词: 杭州精密压铸模具制造 压铸模具

 2026.10.24
文章来源:
精密压铸模具的加工对设备精度与工艺水平提出了更高要求,需依托加工设备与专业的技术团队,实现模具各部位的精细加工。加工过程中,CNC加工中心可实现复杂型腔的自动化加工,提升加工精度与效率,五轴联动加工中心可处理模具的复杂曲面,避免多次装夹导致的误差,确保加工精度。电火花加工可用于模具细微部位的加工,通过电蚀作用实现高精度成型,线切割加工可用于模具零件的高精度切割,精度可达正负0.005mm,满足细微部位的加工要求。材料选择方面,需选用高纯度的模具钢,减少材质中的杂质,确保材料性能均匀,对于高精度压铸模具,可选用S136模具钢,这类材料具备优异的抛光性与尺寸稳定性,能满足严苛的精度要求。加工过程中,需采用三次元检测设备进行全程检测,实时监控加工精度,及时调整加工参数,同时做好加工过程的质量记录,确保模具质量可追溯,终生产出符合要求的精密压铸模具。模具的冷却系统设计对铝压铸生产效率至关重要,合理的水路布局可将生产周期缩短20%以上。杭州精密压铸模具制造
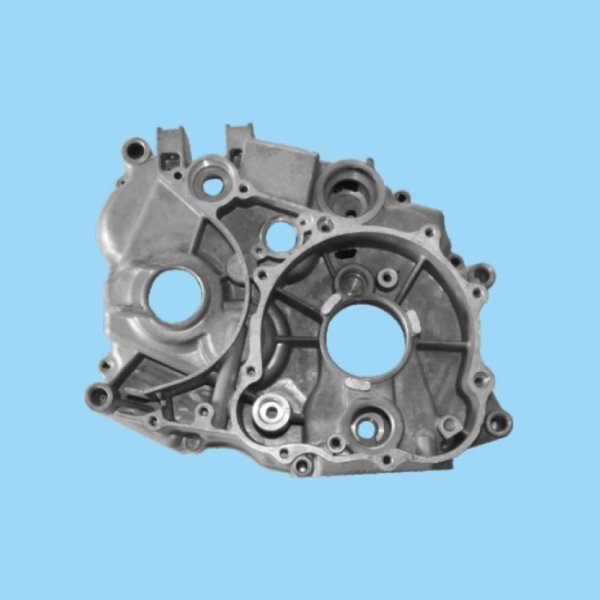
压铸模具是集材料科学、机械设计、流体仿真、精密加工、热处理、生产运维于一体的工装装备。一套合格压铸模具开发,始于前期产品工艺评审,经过分型、浇注、冷却、抽芯、顶出系统的精细化设计,依托品质模具钢材与精密加工、热处理工艺制造,再通过科学试模验证缺陷,在量产阶段落实标准化维护保养,才能保障铸件质量,延长模具服役寿命。当前新能源汽车、储能、通信产业持续拉动压铸产业升级,一体化压铸、随形冷却、模具数字化监测等新技术不断突破,对压铸模具工程师提出更高的综合能力要求。在实际生产中,压铸模具故障不是单一因素造成,往往是设计、材料、加工、热处理、生产工艺多因素叠加。在模具开发全过程,坚持仿真前置、工艺先行,减少后期试模整改;在生产阶段落实预防性维护,减少模具非预期失效,控制铸件不良率,是压铸企业降本增效的重心路径。未来,随着材料技术、增材制造、数字仿真技术不断迭代,机械压铸模具会向着长寿命、高精度、智能化、绿色化方向持续发展,支撑有色金属近净成型行业高质量发展。浙江自动压铸模具批发热流道模具在铝压铸中的应用越来越普遍,能有效减少浇道废料并提高材料利用率。
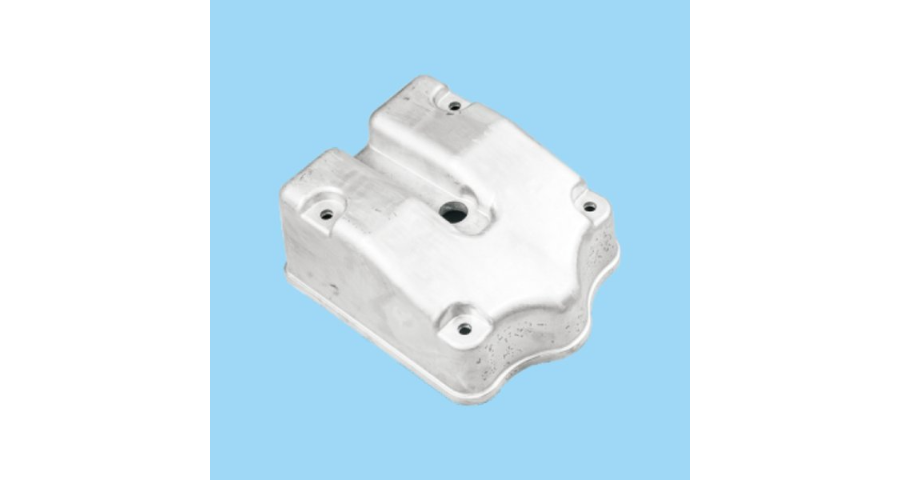
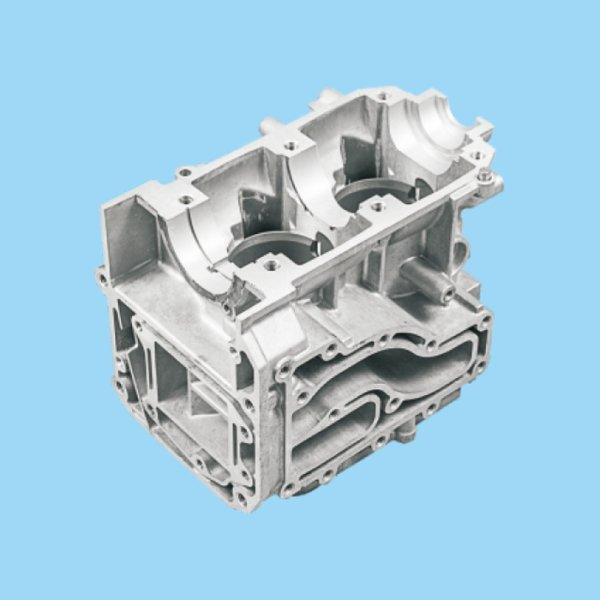
压铸工艺借助压铸模具,可以直接成型带有凹槽、孔位、加强筋的复杂零件,大幅减少后续机加工工序,缩短产品交付周期。尤其是铝合金压铸,凭借轻量化、导热性好、电磁屏蔽性能优良的特点,广泛应用于新能源汽车电机壳体、电池包结构件、电控外壳、通信基站腔体、家电外壳、泵体阀体等零部件。镁合金压铸件则多用于轻量化要求较高的车载配件、3C产品壳体。压铸模具工作环境极其恶劣:熔融金属温度通常在600℃以上,金属液以数十米每秒的高速冲击型腔表面,模具同时承受高温热冲击、高压挤压、交变热循环,模具型腔表面反复经历升温、冷却,极易产生热疲劳裂纹、熔蚀、磨损、塌陷等失效问题。
冷却与温控系统设计需遵循温度均匀、冷却高效、热平衡可控的原则。冷却通道的布局需根据压铸件的壁厚分布与热负荷特点进行优化,在壁厚较厚、热负荷较大的区域加密冷却通道,在薄壁区域适当减少冷却强度,避免因冷却不均导致压铸件产生缩孔、变形等缺陷;同时,冷却通道与型腔表面的距离需严格控制,既要保证冷却效果,又要避免因距离过近导致模具局部温度过低,影响金属液的流动性;此外,还需通过温控系统动态调节冷却介质的温度与流量,维持模具的热平衡,确保压铸过程的稳定性。模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。
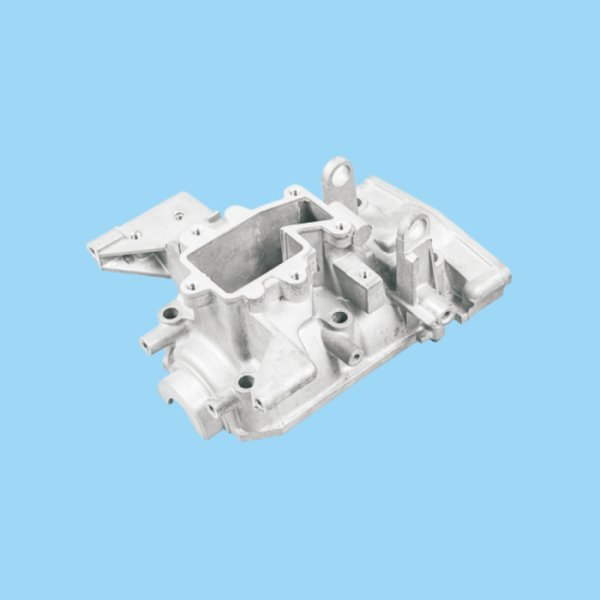
压铸模具加工需结合材料特性与加工工艺,实现模具性能与加工成本的平衡,满足不同客户的需求。对于小批量、高精度的压铸模具,可选用P20预硬模具钢,这类材料可加工性好,能快速完成加工,缩短交付周期,同时通过精细化加工确保精度达标;对于大批量、长期使用的压铸模具,需选用H13热作模具钢等高性能材料,搭配表面强化处理,提升模具的耐磨性与使用寿命,降低长期使用成本。加工过程中,需合理选择加工设备与工艺,对于简单型腔的模具,可采用普通加工设备,降低加工成本;对于复杂型腔的模具,需采用精密加工设备,确保加工精度。此外,需注重模具的可维护性,在加工过程中预留合理的维护空间,便于后续模具的保养与修复,延长模具使用寿命,降低使用成本。同时,做好加工过程的质量管控,减少返工率,确保模具质量稳定,提升客户满意度。精密CNC加工配合后续抛光处理,让铝合金压铸模具的成型面粗糙度可达到Ra0.8级别。上海加工压铸模具价格
通讯行业的铝合金外壳压铸模具,能保障薄壁壳体的强度与精度,适配5G设备的装配需求。杭州精密压铸模具制造
针对模具的失效形式,科学的维护策略是延长模具寿命的重心。首先是模具的日常维护,包括模具的清洁、润滑和检查。每次压铸生产结束后,需及时清理模具表面的铝屑、油污和冷却水残留,防止杂质堆积导致模具表面磨损或腐蚀;定期对模具的导向部件、顶出部件、滑块等运动部件进行润滑,减少摩擦阻力,防止部件卡滞;每次开机前,需对模具进行全方面检查,包括型腔表面是否有裂纹、磨损,导向系统是否顺畅,顶出系统是否正常,冷却系统是否漏水,温控系统是否正常工作等,及时发现并排除潜在故障。其次是模具的定期保养,包括模具的拆卸检查、易损件更换和修复。杭州精密压铸模具制造

- 杭州精密压铸模具制造 2026-10-24
- 北仑区精密压铸模具价格 2026-10-24
- 浙江精密压铸模具批发 2026-10-24
- 杭州销售压铸模具技术指导 2026-10-24
- 广东加工压铸模具供应 2026-10-24
- 上海销售压铸模具哪家好 2026-10-24
- 北京销售压铸模具多少钱 2026-10-24
- 山东铝合金压铸模具 2026-10-24



- 01 上海驱动电机驱动厂家报价
- 02 智能弱电行业标准
- 03 充气固体柜断路器报价
- 04 安徽ab胶水
- 05 智能化自动对焦工业相机一般多少钱
- 06 镇江永磁变频器选型
- 07 智能32电机清单
- 08 宿迁销售线号机价格
- 09 江苏汇川原厂直供触摸屏HMI可开票锂电设备
- 10 新能源日立PLC