上海自动压铸模具技术指导
关键词: 上海自动压铸模具技术指导 压铸模具

 2026.10.24
文章来源:
热作模具钢是目前机械压铸模具较主流的材料,其重心优势在于优异的高温强度、抗热疲劳性能与耐磨性,能够承受反复的加热与冷却循环而不产生裂纹。典型**材料包括H13、3Cr2W8V等。H13钢具有良好的综合性能,在高温下仍能保持较高的硬度与韧性,抗热疲劳性能突出,广泛应用于铝合金、镁合金等中温压铸模具,适用于汽车零部件、3C产品外壳等大批量生产场景;3Cr2W8V钢的高温强度更高,适用于铜合金、锌合金等高温压铸模具,如高压电气触头、卫浴五金等产品的模具,但其韧性相对较差,需通过优化热处理工艺提升综合性能。全流程可追溯的加工品控体系,让每一道工序的参数都留有记录,后续改模调机更高效。上海自动压铸模具技术指导
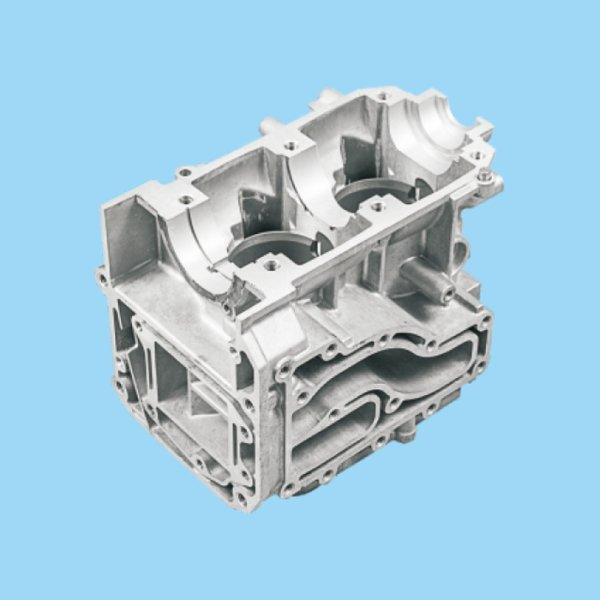
从汽车引擎的缸体,到3C产品轻薄的外壳,再到航空航天器件的精密部件,铝合金压铸件以轻量化、强高度、易成型的优势,渗透进现代工业的每一处脉络。而支撑这些复杂部件高效诞生的重心,正是铝压铸模具——它不*是铝合金熔液成型的“母胎”,更是连接材料特性、工艺设计与终端需求的精密纽带,决定着压铸件的精度、效率与成本,堪称现代制造业的“精密制造引擎”。铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。山东自动压铸模具结构针对复杂倒扣结构设计的多角度斜抽机构,能轻松完成常规工艺无法实现的异形件脱模。
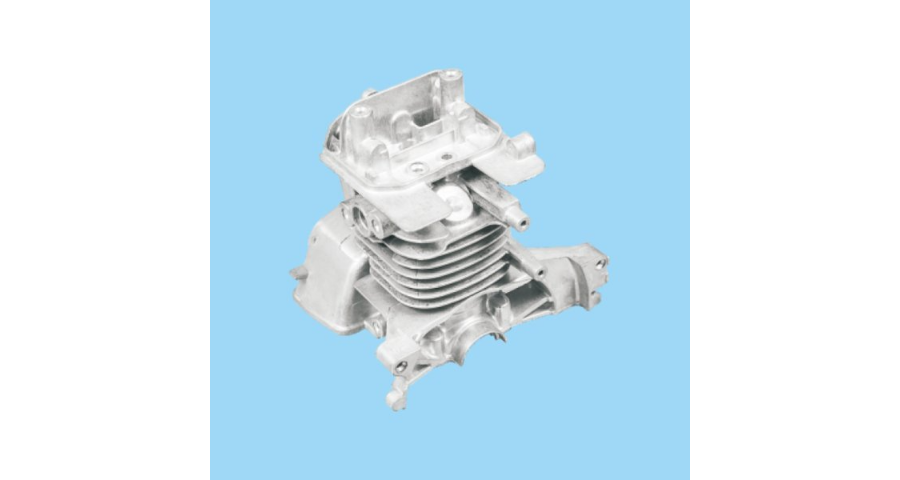
精密加工是压铸模具加工的要求,需依托专业的加工设备与科学的工艺方法,实现模具各部位的精细把控。加工过程中,需配备高精度的CNC加工中心、电火花加工设备、大水磨等设备,其中CNC精加工可实现复杂型腔的精细成型,误差控制在±0.01mm以内,电火花加工可处理模具的细微部位,提升加工精度。模芯作为模具的部件,其加工质量直接影响压铸件的成型效果,加工时需先进行粗加工飞六边,保证垂直度与平行度,再经过粗磨、铣床加工,完成螺丝孔、顶等孔位的加工,随后进行CNC粗加工与热处理,热处理后进行精磨,确保模芯尺寸与模框适配,通过省模处理,提升型腔表面光洁度。此外,模具零件的加工需注重协同性,顶针固定板、底板等部件的加工需与模架、模芯精细适配,顶的加工需先粗加工再精加工,确保顶针运行顺畅,避免卡顿。加工完成后,需通过三次元检测设备进行检测,确保模具各部位尺寸符合设计标准,为后续压铸生产奠定基础。
装配与调试阶段的质量控制是保障模具较终性能的关键。装配过程中,需对模具的合模精度、运动部件的配合间隙、冷却通道的密封性等进行严格检测,确保装配质量符合工艺要求;调试阶段,需对试模生产的压铸件进行全方质量检测,包括尺寸精度、表面质量、内部质量等,采用无损检测技术,如X射线探伤、超声波探伤,检测压铸件内部是否存在气孔、缩孔等缺陷,确保压铸件质量满足设计标准;同时,对模具的运行状态进行监测,记录模具的温度、压力、振动等参数,确保模具运行稳定可靠。铝压铸模具的表面粗糙度直接映射到铸件表面,抛光等级越高,铸件外观越好。
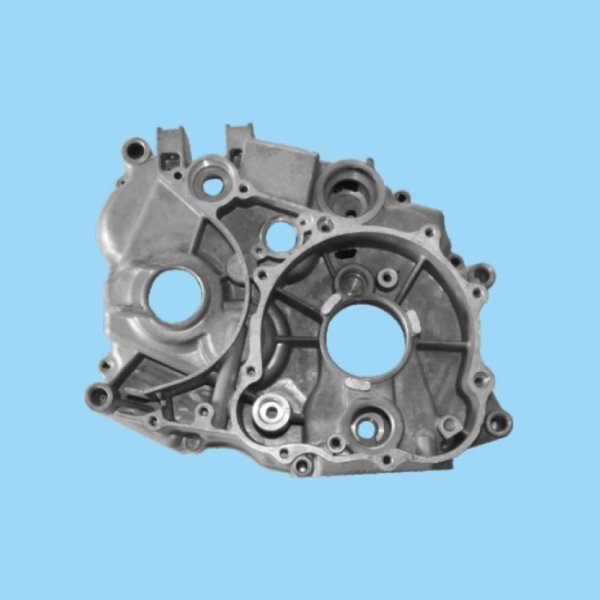
加工压铸模具需严格控制各环节的加工误差,确保模具各部件精细适配,实现模具的稳定运行。模芯加工中,CNC精加工需严格按照图纸要求进行,控制型腔的尺寸与形状误差,确保误差在允许范围内,电火花加工需控制好电蚀参数,避免模具表面出现烧伤、裂纹等缺陷。模架加工中,A/B板的平行度与垂直度是关键,需通过精密磨削设备加工,确保误差控制在0.02mm以内,孔位加工需精细定位,避免出现错位,影响后续装配。滑块加工中,斜面加工需保证斜度与压紧块一致,斜导柱孔的斜度需比滑块斜面斜度小2度,孔径比导柱大1mm,同时进行倒角处理,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测,采用三次元检测设备检测各部位尺寸,采用硬度计检测模具硬度,确保符合设计要求,同时进行试模测试,检测模具的密封性、脱模性能与压铸件质量,及时调整优化。选用高耐热疲劳性的模具钢材,是延长铝合金压铸模具使用寿命的重心前提。杭州机械压铸模具结构
铝压铸模具在工作过程中承受反复的热冲击和机械压力,因此对钢材的韧性要求较高。上海自动压铸模具技术指导
激光加工则利用高能量激光束对材料进行熔化、汽化,实现切割、打孔、表面处理等,具有加工速度快、精度高、灵活性强的特点,适用于加工微细结构和复杂形状,如模具的微小冷却通道、精细纹理等。装配调试是模具制造的后面关键环节,也是决定模具性能的重心步骤。模具装配需严格按照设计图纸和装配工艺要求进行,确保各部件的安装位置精细、配合间隙合理。在装配过程中,需重点控制型腔的闭合精度、导向系统的配合精度、顶出系统的顺畅度和温控系统的密封性。装配完成后,需进行试模调试,通过实际压铸生产,检验模具的性能和压铸件的质量。试模过程中,需重点观察铝合金液的填充情况、压铸件的成型质量、脱模顺畅度、模具温度分布等,针对出现的问题,如压铸件尺寸偏差、表面缺陷、脱模困难等,及时调整模具结构,如修正型腔尺寸、调整浇注系统、优化冷却方案、调整顶出力等,直至压铸件质量满足要求,模具运行稳定。上海自动压铸模具技术指导

- 河南压铸模具公司 2026-09-27
- 杭州汽车压铸模具 2026-09-27
- 加工压铸模具批发 2026-09-27
- 河南自动压铸模具技术指导 2026-09-27
- 整套压铸模具供应 2026-09-27
- 北仑区加工压铸模具技术指导 2026-09-27
- 杭州机械压铸模具供应 2026-09-27
- 宁波机械压铸模具批发 2026-09-27



- 01 养老院报警主机系统厂家
- 02 上海自动压铸模具技术指导
- 03 南京铝合金绞线价格
- 04 盐城漂浮湖面音乐喷泉
- 05 苏州恒压水泵驱动配套
- 06 清远耐压水密缆
- 07 普陀区制造3RV2断路器3RH29 11-1DA02
- 08 北京大电流锂电池保护板货源
- 09 北京家用充电桩价格
- 10 信捷MS6S-80TL30B3-21P0正规代理