广东加工压铸模具供应
关键词: 广东加工压铸模具供应 压铸模具

 2026.10.24
文章来源:
试模阶段严禁强行高压生产,避免未发现的模具缺陷引发炸模。每次试模记录压铸参数、模具温度、缺陷位置,结合模流分析对比,精细定位问题,不要盲目打磨型腔。压铸模具属于高价值工装,一套大型铝合金压铸模具造价数十万甚至上百万,科学的日常维护,能够成倍延长模具寿命,降低生产成本。很多企业模具过早损坏,根源是生产使用与保养不到位。开机前检查:冷却水路有无漏水;顶杆、滑块动作是否顺畅;分型面、型腔有无裂纹、粘铝;检查紧固件螺栓有无松动;预热模具,禁止冷模直接压铸,冷模突然接触高温铝液,巨大热冲击会快速产生热裂纹。压铸模具排气槽设计创新,将铸件气孔率控制在0.5%以下。广东加工压铸模具供应
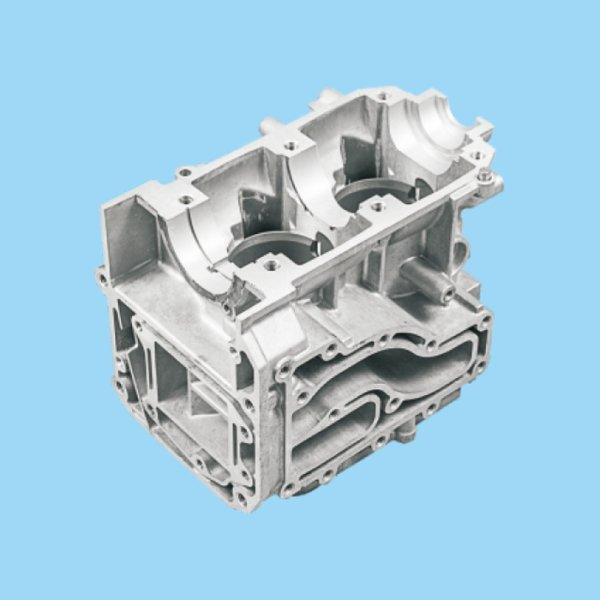
传统钻孔直水道受加工限制,距离型腔远近不一,温度场不均匀。3D 打印金属随形冷却镶件,可以让冷却水道沿着产品轮廓均匀布置,大幅改善冷却效率,降低模具温差,减少热疲劳,缩短生产节拍,降低铸件气孔缺陷。目前随形冷却在压铸模具逐步落地,成本仍然偏高,未来随着金属 3D 打印技术成熟,应用会持续扩大。现在压铸模具全生命周期数字化逐步普及:产品阶段模流仿真、模具结构有限元分析;加工阶段数字化 CNC;生产阶段模具在线监测,在模具内部植入温度、压力传感器,实时采集型腔温度、压力数据,联动压铸机自动调整参数,实现智能生产。模具状态在线监测,提前预警裂纹、过热风险,实现预测性维护,由故障后维修转为预防性维护。杭州销售压铸模具价格压铸模具采用随形水路设计,冷却效率较传统模具提升50%。
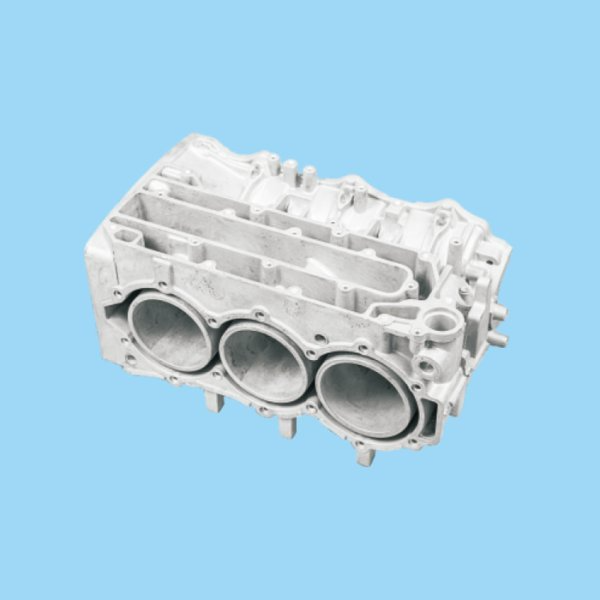
热处理工艺是提升模具材料性能的关键环节,通过淬火、回火、渗氮、表面强化等工艺,改善模具材料的硬度、强度、韧性与耐磨性。淬火与回火是热作模具钢的重心热处理工艺,通过控制加热温度、保温时间与冷却速度,使材料获得均匀的马氏体组织,提升材料的硬度与强度,同时通过回火消除淬火应力,提升材料的韧性,避免模具在使用过程中出现开裂;渗氮处理则通过在模具表面渗入氮原子,形成硬度较高的氮化层,大幅提升模具表面的耐磨性与抗腐蚀性,延长模具使用寿命;表面强化工艺如激光熔覆、等离子喷涂等,可在模具表面制备高性能涂层,进一步提升模具的耐高温、耐磨损与抗热疲劳性能,适用于工况恶劣的压铸模具。
精密压铸模具的加工对设备精度与工艺水平提出了更高要求,需依托加工设备与专业的技术团队,实现模具各部位的精细加工。加工过程中,CNC加工中心可实现复杂型腔的自动化加工,提升加工精度与效率,五轴联动加工中心可处理模具的复杂曲面,避免多次装夹导致的误差,确保加工精度。电火花加工可用于模具细微部位的加工,通过电蚀作用实现高精度成型,线切割加工可用于模具零件的高精度切割,精度可达正负0.005mm,满足细微部位的加工要求。材料选择方面,需选用高纯度的模具钢,减少材质中的杂质,确保材料性能均匀,对于高精度压铸模具,可选用S136模具钢,这类材料具备优异的抛光性与尺寸稳定性,能满足严苛的精度要求。加工过程中,需采用三次元检测设备进行全程检测,实时监控加工精度,及时调整加工参数,同时做好加工过程的质量记录,确保模具质量可追溯,终生产出符合要求的精密压铸模具。模具钢材的纯净度直接影响铝压铸模具的使用寿命,电渣重熔钢比普通钢的寿命可提高30%。
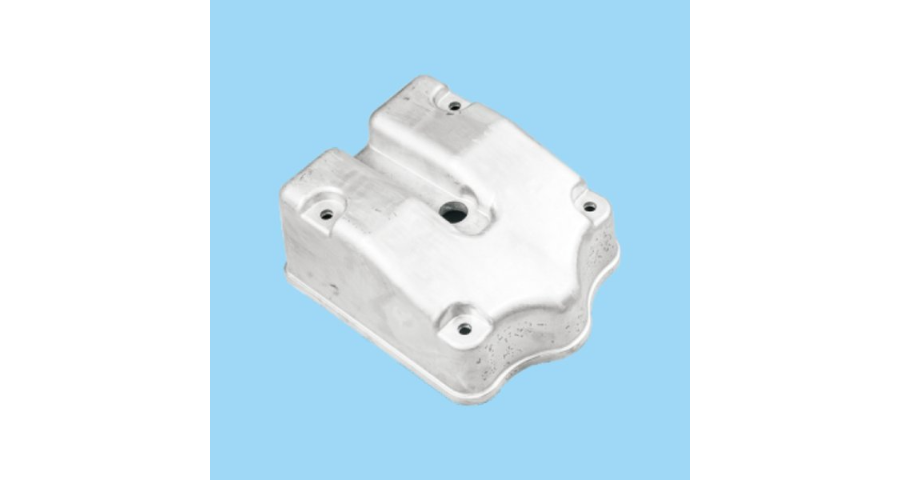
成型零件直接构成铸件外形轮廓,包含型腔、型芯、镶件。型腔成型铸件外表面,型芯成型铸件内孔与内轮廓。大型、结构复杂的压铸模具普遍采用镶拼式结构,将型腔拆分为多个单独镶件。采用镶件的优势:一是局部磨损、开裂之后,可以单独更换镶件,不需要整套模具报废,降低维修成本;二是方便加工、抛光,热处理变形更容易控制;三是可以单独设计冷却水道,强化局部冷却。镶件装配要保证定位可靠,贴合紧密,防止金属液钻入镶件缝隙产生飞边。模具的分型面设计需要兼顾脱模方便和产品外观质量,是模具设计的关键环节。北仑区加工压铸模具技术指导
铝合金压铸模具的保养与定期维护,能有效降低飞边、毛刺等不良品的产出比例。广东加工压铸模具供应
在当前全球制造业转型升级的大背景下,机械压铸模具正经历着从传统制造向智能化、绿色化、高精度化、集成化的深刻变革。这一变革不只是技术层面的迭代,更是产业思维与发展理念的升级。未来,随着材料科学、人工智能、物联网、绿色制造等技术的不断突破,机械压铸模具将不断突破技术瓶颈,为新能源汽车、航空航天、装备、3C电子等产业提供更高效、更精密、更可靠的成型解决方案,成为支撑制造产业高质量发展的坚实脊梁,为推动全球制造业向更高水平迈进注入源源不断的动力。广东加工压铸模具供应

- 河南压铸模具生产厂家 2026-10-23
- 杭州机械压铸模具价格 2026-10-23
- 河南压铸模具公司 2026-09-27
- 杭州汽车压铸模具 2026-09-27
- 加工压铸模具批发 2026-09-27
- 河南自动压铸模具技术指导 2026-09-27
- 整套压铸模具供应 2026-09-27
- 北仑区加工压铸模具技术指导 2026-09-27



- 01 养老院报警主机系统厂家
- 02 上海自动压铸模具技术指导
- 03 南京铝合金绞线价格
- 04 盐城漂浮湖面音乐喷泉
- 05 无锡耐腐蚀均温加热盘报价
- 06 苏州恒压水泵驱动配套
- 07 清远耐压水密缆
- 08 普陀区制造3RV2断路器3RH29 11-1DA02
- 09 青海大功率负载箱
- 10 北京大电流锂电池保护板货源